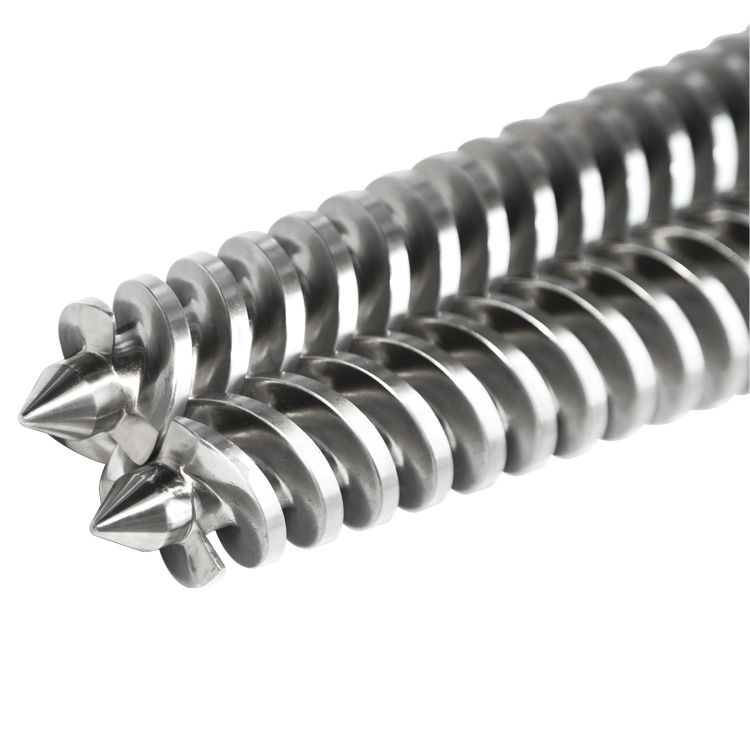
ఒక కోనికల్ ట్విన్ స్క్రూ బారెల్ రెండు టేపర్డ్, ఇంటర్మేషింగ్ స్క్రూలను మ్యాచింగ్ టాపర్డ్ బోర్లతో మిళితం చేస్తుంది. జ్యామితి వ్యవస్థను గుర్తిస్తుంది; రెసిన్, ఫిల్లర్, అల్లాయ్ మరియు వేర్-లేయర్ డెప్త్ ఆ జ్యామితిని ఎంతకాలం ఉంచాలో నిర్ణయిస్తాయి.

కొనుగోలుదారు ఇన్స్టాల్ చేసిన సెట్ను భర్తీ చేసే వరకు ఆ నిర్వచనం చాలా సులభం. ఛాయాచిత్రం టేపర్ను చూపుతుంది కానీ స్ప్లైన్ను దాచవచ్చు. నేమ్ప్లేట్ మోడల్ను ఇవ్వవచ్చు కానీ డ్రాయింగ్ రివిజన్ కాదు. పాత స్క్రూ డ్రైవ్ కనెక్షన్ని భద్రపరచవచ్చు, అయితే దాని పని వ్యాసం ఇప్పటికే అరిగిపోయింది. అసలు భాగాన్ని ఇంకా ఏ సాక్ష్యం వివరిస్తుందో భర్తీ సమీక్ష తప్పనిసరిగా నిర్ణయించాలి.
శంఖం ఏమి వివరిస్తుంది?
కోనికల్ ప్రాసెసింగ్ జత యొక్క జ్యామితిని వివరిస్తుంది. ప్రతి స్క్రూ డ్రైవ్ ముగింపు వైపు పెద్దదిగా మారుతుంది మరియు రెండు మ్యాచింగ్ బారెల్ బోర్లు అదే విధంగా చేస్తాయి. ఇది సమాంతర ట్విన్ స్క్రూ సెట్ నుండి భిన్నంగా ఉంటుంది, ఇక్కడ నామమాత్రపు వ్యాసం మరియు షాఫ్ట్ అంతరం పని విభాగం ద్వారా స్థిరంగా ఉంటాయి.
టేపర్ బయటి సిల్హౌట్ కంటే ఎక్కువగా మారుతుంది. విమాన వ్యాసాలు, మూల వ్యాసాలు, బోర్ ఎన్వలప్ మరియు స్క్రూ-టు-స్క్రూ సంబంధం అన్నీ అక్షం వెంట మారుతూ ఉంటాయి. రీప్లేస్మెంట్ డ్రాయింగ్కు అక్షసంబంధ స్థానాలు అవసరం. నిర్వచించబడిన సూచన ముఖం నుండి దూరం లేకుండా వ్రాసిన వ్యాసం అసంపూర్ణంగా ఉంటుంది.
శంఖాకార ఒక సార్వత్రిక ప్రక్రియను గుర్తించదు. Milacron యొక్క ప్రస్తుత శంఖాకార పరిధి PVC మరియు CPVC పైపు మరియు ప్రొఫైల్ పనిని లక్ష్యంగా చేసుకుంటుంది. KraussMaffei దాని కౌంటర్-రొటేటింగ్ PVC పరిధిలో శంఖాకార యంత్రాలను జాబితా చేస్తుంది. EJS శంఖాకార హార్డ్వేర్ పేజీలను కూడా ప్రచురిస్తుందిPVC పైపు, ప్లాస్టిక్ ప్రొఫైల్మరియుప్యానెల్ లేదా బోర్డుపరికరాలు. ఆ అప్లికేషన్ లేబుల్ సమీక్షను ప్రారంభించడంలో సహాయపడుతుంది, అయితే ఇది మీ మెషీన్లో అసలు స్క్రూ ప్రొఫైల్ లేదా మెటీరియల్ స్పెసిఫికేషన్ను ఏర్పాటు చేయదు.
ఊహించకుండా శంఖాకార హార్డ్వేర్ను ఎలా గుర్తించాలి
ఫోటోగ్రాఫ్ లేదా ఇప్పటికే ఉన్న రికార్డ్ మద్దతు ఇవ్వగల పరిశీలనలతో ప్రారంభించండి. ప్రతి పరిశీలనను ముగింపు నుండి వేరుగా ఉంచండి. ఇది సేల్స్ లేబుల్, మోడల్ కోడ్ లేదా పాత కొనుగోలు వివరణ దాని కంటే బలమైన సాక్ష్యంగా మారకుండా నిరోధిస్తుంది.
| మీ దగ్గర ఉన్న ఆధారాలు | ఇది దేనికి మద్దతు ఇవ్వగలదు | అది తేల్చుకోలేనిది |
|---|---|---|
| రెండు స్క్రూల పూర్తి వైపు వీక్షణ | కనిపించే టేపర్, మొత్తం అమరిక, స్పష్టమైన ఎడమ మరియు కుడి తేడాలు | అసలు ధరించని వ్యాసాలు, అంతర్గత బారెల్ కొలతలు, స్ప్లైన్ ఫిట్ |
| రెండు స్క్రూ చివరల ఫోటోలు | చిట్కా ఫారమ్, డ్రైవ్-ఎండ్ ఫారమ్, రిలేటివ్ ఓరియంటేషన్ | పంటి రూపం, నిశ్చితార్థం పొడవు, ఏకాగ్రత లేదా సహనం |
| యంత్ర నామఫలకం | తయారీదారు, మోడల్, క్రమ సంఖ్య మరియు కొన్నిసార్లు పరిమాణం కుటుంబం | ప్రాసెస్ యూనిట్ లేదా గేర్బాక్స్ తర్వాత సవరించబడినా |
| పాత కొనుగోలు ఆర్డర్ | మునుపటి సరఫరాదారు పదజాలం మరియు ఆర్డర్ వివరణ | డెలివరీ చేయబడిన భాగం ప్రస్తుత ఇన్స్టాల్ చేసిన భాగానికి సరిపోలుతుందో లేదో |
| ఆమోదించబడిన యంత్రం లేదా పార్ట్ డ్రాయింగ్ | సూచన జ్యామితి, కొలతలు, ఇంటర్ఫేస్లు మరియు పునర్విమర్శ | ప్రస్తుత దుస్తులు పరిస్థితి లేదా నమోదుకాని ఫీల్డ్ మార్పులు |
| తొలగించబడిన, శుభ్రం చేయబడిన భాగాలు | భౌతిక ఇంటర్ఫేస్లు, కనిపించే దుస్తులు నమూనా మరియు కొలవగల మనుగడ ఫీచర్లు | ధరించే, మరమ్మత్తు లేదా రూపాంతరం చెందే కొలతలు తొలగించబడ్డాయి |
రికార్డును వేరు చేయడానికి ముందు జంటను ఫోటో తీయండి
క్లోజప్లను సృష్టించే ముందు స్క్రూ A మరియు స్క్రూ B వంటి సాధారణ IDలను కేటాయించండి. ఫోటో సెట్లో డ్రైవ్ ముగింపు మరియు ఉత్సర్గ ముగింపును గుర్తించండి. మీరు "ఎడమ," "కుడి," "సవ్యదిశలో" లేదా "సవ్యదిశలో" రికార్డ్ చేసినప్పుడు వీక్షణ దిశను పేర్కొనండి. దృక్కోణం లేకుండా ఆ పదాలు అస్పష్టంగా ఉన్నాయి.
ఉపయోగకరమైన ఫోటో సెట్లో పూర్తి జత, ప్రతి డ్రైవ్ కనెక్షన్, ప్రతి ఉత్సర్గ చిట్కా, ఫీడ్ ఓపెనింగ్, బారెల్ పోర్ట్లు, హీటర్ లేదా కూలింగ్ కనెక్షన్లు, డిశ్చార్జ్ ఫ్లాంజ్ మరియు గేర్బాక్స్ మౌంటు ఎండ్ ఉంటాయి. మెషిన్ మోడల్ మరియు ఫోటో ఓరియంటేషన్తో ఫ్రేమ్లో గుర్తింపు కార్డును ఉంచండి. ఒక ఫోటోలోని పాలకుడు స్కేల్ను అందిస్తుంది, అయితే ఇది క్రమాంకనం చేయబడిన డైమెన్షనల్ ఇన్స్పెక్షన్ని భర్తీ చేయదు.
స్క్రూలు మరియు బారెల్ ఎందుకు సరిపోలిన వ్యవస్థను ఏర్పరుస్తాయి
రెండు స్క్రూలు వివిక్త షాఫ్ట్లుగా పనిచేయవు. వారి విమానాలు దెబ్బతిన్న బోర్ల లోపల భాగస్వామ్య, మారుతున్న ఎన్వలప్ను ఆక్రమిస్తాయి. ప్రతి అక్షసంబంధ స్టేషన్ వద్ద, నాలుగు సంబంధాలు ముఖ్యమైనవి: ప్రతి స్క్రూ జ్యామితి, స్క్రూల మధ్య సంబంధం, ప్రతి స్క్రూ మరియు దాని బోర్ మధ్య సంబంధం మరియు పూర్తి ప్రక్రియ యూనిట్ మరియు గేర్బాక్స్ మధ్య సంబంధం.

అందుకే కొనుగోలుదారు ఒక కాంపోనెంట్ను మాత్రమే భర్తీ చేయాలని ప్లాన్ చేసినప్పుడు కూడా సరఫరాదారు స్క్రూలు, బారెల్ మరియు డ్రైవ్ ఇంటర్ఫేస్లను కలిసి సమీక్షించాలి. సమీక్ష అనేది ప్రతి భాగం తప్పనిసరిగా భర్తీ చేయబడాలని స్వయంచాలకంగా అర్థం కాదు. ఫిట్ మరియు ఇంటరాక్షన్ను నియంత్రించే భాగాలకు స్కోప్ నిర్ణయం పరిగణనలోకి తీసుకోవాలని దీని అర్థం.
జంటను జతగా రికార్డ్ చేయండి. కొలత, డ్రాయింగ్ సమీక్ష, ప్యాకింగ్ మరియు ఇన్స్టాలేషన్ ద్వారా A మరియు B గుర్తింపులను ఉంచండి. ఇప్పటికే ఉన్న డ్రాయింగ్ స్క్రూలను విభిన్నంగా లేబుల్ చేస్తే, డ్రాయింగ్ యొక్క లేబుల్లను భద్రపరచండి మరియు మీ ఫీల్డ్ లేబుల్లను నిశ్శబ్దంగా పేరు మార్చడానికి బదులుగా క్రాస్-రిఫరెన్స్లుగా జోడించండి.
EJS ఏ పదార్థాలు మరియు చికిత్సలను జాబితా చేస్తుంది?
కరెంట్EJS జంట కోనికల్ స్క్రూ బారెల్ పేజీఈ ఉత్పత్తి కోసం ఎనిమిది మెటీరియల్ కుటుంబాలను జాబితా చేస్తుంది: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 మరియు SKD11. ఇది మూడు నిర్మాణ మార్గాలను కూడా జాబితా చేస్తుంది: పూర్తి శరీర నైట్రైడింగ్; బైమెటాలిక్ అల్లాయ్ ఎక్స్ట్రూషన్ సెక్షన్లో తర్వాత మొత్తం-శరీర నైట్రైడింగ్; మరియు SKD61 లేదా SKD11 లైనింగ్.
ఆ జాబితా పిక్-ఎనీ-మెటల్ మెనూ కాదు. బేస్ స్టీల్ లోడ్ను మోస్తుంది మరియు మెషిన్ చేయగల శరీరాన్ని అందిస్తుంది. పని ఉపరితలం పాలిమర్, పూరక మరియు తినివేయు ఉప-ఉత్పత్తులతో వ్యవహరిస్తుంది. మెటీరియల్ అభ్యర్థన బిల్డ్ యొక్క రెండు భాగాలను గుర్తించాలి: బేస్ స్టీల్ ప్లస్ నైట్రైడింగ్, హార్డ్ఫేసింగ్ లేదా బోర్ లైనింగ్.
| EJS-లిస్టెడ్ రూట్ | పని ఉపరితలంపై ఏమి ఉంది | ఎంపికకు ముందు సమాచారం అవసరం |
|---|---|---|
| పూర్తి శరీరం నైట్రైడెడ్ | ఎంచుకున్న స్టీల్లో విస్తరించిన నైట్రైడ్ కేస్ | రెసిన్, ఫిల్లర్, రీగ్రైండ్, స్టెబిలైజర్ ప్యాకేజీ, ప్రాసెస్ ఉష్ణోగ్రత మరియు ఇప్పటికే ఉన్న దుస్తులు చరిత్ర |
| బైమెటాలిక్ స్క్రూ ప్లస్ నైట్రైడింగ్ | స్క్రూ యొక్క పని ప్రదేశంలో PTA-వెల్డెడ్ మిశ్రమం, మిగిలిన శరీరంపై నైట్రైడింగ్తో ఉంటుంది | రాపిడి, తుప్పు లేదా రెండూ వైఫల్యాన్ని నడిపిస్తున్నాయా |
| బైమెటాలిక్ బారెల్ | బోర్ ఉపరితలంపై సెంట్రిఫ్యూగల్ కాస్ట్ అల్లాయ్ లైనింగ్ | కాంపౌండ్ కెమిస్ట్రీ, ఫిల్లర్ లోడింగ్, బోర్ జ్యామితి మరియు అందుబాటులో ఉన్న గోడ విభాగం |
| SKD61 లేదా SKD11 లైనింగ్ | బారెల్లో ఒక సాధనం-ఉక్కు లైనర్ | డ్రాయింగ్, బారెల్ వాల్, ఫిట్ మెథడ్, ప్రాసెస్ డ్యూటీ మరియు రిపేర్ హిస్టరీ |
వేర్-లేయర్ డెప్త్ అనేది స్పెసిఫికేషన్లో భాగం
EJS నైట్రిడెడ్ మరియు బైమెటాలిక్ నిర్మాణం కోసం వేర్వేరు పని లోతులను ప్రచురిస్తుంది. దిగువ గణాంకాలు నిర్మాణ డేటా, సేవా జీవిత హామీ కాదు. మృదువైన సపోర్టింగ్ స్టీల్ బహిర్గతమయ్యే ముందు ఎంత గట్టిపడిన లేదా అల్లాయ్ మెటీరియల్ అందుబాటులో ఉందో అవి చూపుతాయి.
| నిర్మాణం | స్క్రూ పని పొర | బారెల్ పని పొర | ప్రాక్టికల్ రీడింగ్ |
|---|---|---|---|
| నైట్రైడెడ్ | 0.4-0.7 mm విస్తరించిన కేసు | 0.4-0.7 mm విస్తరించిన కేసు | నైట్రైడ్ కేస్ ఫిల్లర్ ద్వారా కత్తిరించబడనప్పుడు క్లీనర్, తక్కువ రాపిడి డ్యూటీకి అనుకూలం |
| ద్విలోహ | 1.0-1.5 mm PTA హార్డ్ఫేసింగ్ | 2.0-3.0 mm సెంట్రిఫ్యూగల్ కాస్ట్ లైనింగ్ | రాపిడి, తినివేయు, నింపిన లేదా రీసైకిల్ చేసిన ఫీడ్ కోసం మరిన్ని దుస్తులు ధరించే పదార్థాలు అందుబాటులో ఉన్నాయి |
EJS స్క్రూ హార్డ్ఫేసింగ్ మిశ్రమాలు
EJS మెటీరియల్ గైడ్ క్రింద ఉన్న స్క్రూ మిశ్రమాలు ఒకే, సమాంతర జంట మరియు శంఖాకార జంట స్క్రూలకు వర్తిస్తాయని పేర్కొంది. కాఠిన్యం సంఖ్య స్వయంగా రాపిడి నిరోధకతను ర్యాంక్ చేయదు. కోల్మోనోయ్ 83 టంగ్స్టన్ కార్బైడ్ను కలిగి ఉంది మరియు దాని మ్యాట్రిక్స్ కాఠిన్యం Ni60 కంటే తక్కువగా ఉన్నప్పటికీ EJS యొక్క అత్యధిక యాంటీ-వేర్ రేటింగ్ను కలిగి ఉంది.
| స్క్రూ మిశ్రమం | ప్రచురించబడిన కూర్పు | వ్యతిరేక దుస్తులు | వ్యతిరేక తుప్పు | కాఠిన్యం |
|---|---|---|---|---|
| Ni60 | Ni + Cr + Fe + Si | చాలా బాగుంది | అద్భుతమైన | HRC 56-62 |
| కోల్మోనోయ్ 56 | Ni + Cr + Si + Fe | చాలా బాగుంది | అద్భుతమైన | HRC 53-58 |
| కోల్మోనోయ్ 83 | Ni + WC + Cr + C | అద్భుతమైన | అద్భుతమైన | HRC 50-55 |
EJS బారెల్ కాస్టింగ్ మిశ్రమాలు
EJS బారెల్ బోర్ కోసం ప్రత్యేక మిశ్రమం కుటుంబాన్ని ఉపయోగిస్తుంది. ఇది RFQలో ముఖ్యమైనది: స్క్రూ లేదా బారెల్ అని చెప్పకుండా "కోల్మోనోయ్" కోసం అడగడం రెండు వేర్వేరు నిర్మాణ వ్యవస్థలను మిళితం చేస్తుంది. ప్రస్తుత EJS మెటీరియల్ గైడ్ 2.0-3.0 మిమీ బారెల్ అల్లాయ్ లేయర్ మరియు కింది గ్రేడ్ డేటాను ప్రచురిస్తుంది.
| బారెల్ మిశ్రమం | ప్రచురించబడిన కూర్పు | వ్యతిరేక దుస్తులు | వ్యతిరేక తుప్పు | కాఠిన్యం | గరిష్టంగా ఉష్ణోగ్రత |
|---|---|---|---|---|---|
| EJS01 | Fe + Ni + Cr + B | చాలా బాగుంది | బాగుంది | HRC 58-62 | 400 డిగ్రీల C లేదా అంతకంటే తక్కువ |
| EJS02 | Ni + Cr + Co + B | బాగుంది | చాలా బాగుంది | HRC 50-58 | 450 డిగ్రీల C లేదా అంతకంటే తక్కువ |
| EJS03 | Ni + Cr + Co + V + B | చాలా బాగుంది | చాలా బాగుంది | HRC 55-60 | 450 డిగ్రీల C లేదా అంతకంటే తక్కువ |
| EJS04 | Ni + WC + Cr + B | అద్భుతమైన | చాలా బాగుంది | HRC 55-60 | 600 డిగ్రీల C లేదా అంతకంటే తక్కువ |
PVC కోసం, కాఠిన్యం నుండి మాత్రమే ఎంచుకోవద్దు. కాల్షియం కార్బోనేట్ రాపిడి భారాన్ని పెంచుతుంది, అయితే PVC డిగ్రేడేషన్ కెమిస్ట్రీ తుప్పును జోడిస్తుంది. EJS02 మరియు EJS03 బలమైన తుప్పు రేటింగ్లను కలిగి ఉంటాయి; EJS04 అత్యధిక వేర్ రేటింగ్ను కలిగి ఉంది. స్క్రూ మరియు బారెల్ గ్రేడ్లను వాస్తవ సూత్రీకరణ, పూరక లోడింగ్ మరియు ప్రాసెస్ ఉష్ణోగ్రత నుండి కలిపి ఎంచుకోవాలి.
శంఖాకార ట్విన్ స్క్రూ బారెల్ ఎంతకాలం ఉంటుంది?
EJS జీవిత పోలికను ప్రచురిస్తుంది. దానిబైమెటాలిక్ బారెల్ స్క్రూ పేజీబైమెటాలిక్ నిర్మాణం నైట్రైడింగ్ కంటే 1.5 నుండి 2 రెట్లు ఎక్కువ ఖర్చవుతుందని మరియు జీవితాన్ని 2 నుండి 3 రెట్లు పెంచుతుందని పేర్కొంది. ఇది ఉపయోగకరమైన కొనుగోలు డేటా, కానీ ఇది ప్రతి శంఖు ఆకారపు ఎక్స్ట్రూడర్కు సార్వత్రిక ఫలితం కాదు.
కొత్త EJSసేవా జీవితం గైడ్సరిహద్దును వివరిస్తుంది. శుభ్రమైన, పూరించని రెసిన్పై, ఏ ఉపరితలం కూడా తీవ్రమైన దాడిలో ఉండదు, కాబట్టి జీవిత అంతరం తక్కువగా ఉంటుంది. మినరల్తో నిండిన PVC, కలుషితమైన రీగ్రైండ్ లేదా మరొక రాపిడి లేదా తినివేయు సమ్మేళనంపై, మందంగా మరియు సరిగ్గా సరిపోలిన ద్విలోహ పొర సపోర్టింగ్ స్టీల్ బహిర్గతమయ్యే ముందు మరింత మెటీరియల్ని కోల్పోతుంది. ఆ విధిలో, ప్రచురించబడిన 2 నుండి 3 సార్లు పోలిక వెనుక భౌతిక కారణం ఉంది.
| లైఫ్ డ్రైవర్ | ఇది దుస్తులు ఎందుకు మారుస్తుంది | కొనుగోలుదారు ఏమి రికార్డ్ చేయాలి |
|---|---|---|
| సమ్మేళనం | గ్లాస్ ఫైబర్, కాల్షియం కార్బోనేట్, టాల్క్ మరియు కలుషితమైన రీగ్రైండ్ పని ఉపరితలాన్ని అబ్రేడ్ చేస్తుంది; క్షీణించిన PVC రసాయన దాడిని జోడించవచ్చు | రెసిన్, పూరక రకం, లోడింగ్, స్టెబిలైజర్ ప్యాకేజీ మరియు రీగ్రైండ్ శాతం |
| మెటీరియల్ ఆమోదించబడింది | వేర్ త్రోపుట్ మరియు రన్నింగ్ గంటలను అనుసరిస్తుంది, క్యాలెండర్ కాదు | మెషిన్ గంటలు, అవుట్పుట్ రేట్ మరియు మొత్తం మెటీరియల్ ప్రాసెస్ చేయబడింది |
| పొర లోతు మరియు మిశ్రమం మ్యాచ్ | దాని మిశ్రమం అసలు రాపిడి లేదా తుప్పును పరిష్కరించినప్పుడు మాత్రమే మందమైన పొర సహాయపడుతుంది | గ్రేడ్, లేయర్ డెప్త్, కాఠిన్యం మరియు మెటీరియల్ సర్టిఫికేట్ |
| అమరిక మరియు క్లియరెన్స్ | తప్పుగా అమర్చడం లేదా సరికాని జత క్లియరెన్స్ నుండి సైడ్ కాంటాక్ట్ మంచి మిశ్రమాన్ని ముందుగానే నాశనం చేస్తుంది | బేస్లైన్ క్లియరెన్స్, గేర్బాక్స్ కండిషన్ మరియు వేర్ లొకేషన్ |
| ప్రాసెస్ క్రమశిక్షణ | దీర్ఘకాలిక పెరుగుదల, వేడెక్కడం, పేలవమైన వడపోత మరియు నష్టపరిచే శుభ్రపరిచే పద్ధతులు నష్టాన్ని వేగవంతం చేస్తాయి | ఉష్ణోగ్రత, ఒత్తిడి, డ్రైవ్ లోడ్, స్క్రీన్-మార్పు అభ్యాసం మరియు తప్పు చరిత్ర |
సేవా జీవితాన్ని దుస్తులు ధరగా మార్చండి
ఇన్స్టాలేషన్కు ముందు కొత్త సెట్ను కొలవండి, ఆపై ప్లాన్ చేసిన షట్డౌన్ సమయంలో స్థిర అక్షసంబంధ స్టేషన్లలో అదే కొలతలను పునరావృతం చేయండి. ప్రతి స్టేషన్లో, రేడియల్ క్లియరెన్స్ను (బారెల్ బోర్ లోపల వ్యాసం మైనస్ స్క్రూ ఫ్లైట్ వెలుపలి వ్యాసం) రెండుగా విభజించినట్లు లెక్కించండి. ప్రస్తుత క్లియరెన్స్ నుండి బేస్లైన్ క్లియరెన్స్ను తీసివేయండి, గడిచిన రన్నింగ్ గంటలతో భాగించండి, ఆపై 1,000తో గుణించండి. ఫలితంగా ఆ మెషీన్లో ఆ సమ్మేళనం కోసం 1,000 రన్నింగ్ గంటలకు మిల్లీమీటర్లలో ధరిస్తారు.
శంఖాకార స్క్రూల కోసం, ప్రతి కొలతను దాని అక్షసంబంధ స్టేషన్తో రికార్డ్ చేయండి. టేపర్తో పాటు వ్యాసం మారుతుంది, కాబట్టి స్థానం లేని రీడింగ్ను తదుపరి షట్డౌన్లో విశ్వసనీయంగా పోల్చడం సాధ్యం కాదు. అదే సూచన స్థితిలో అవుట్పుట్, డ్రైవ్ కరెంట్, మెల్ట్ టెంపరేచర్ మరియు హెడ్ ప్రెజర్ని ట్రాక్ చేయండి. ఒక అనుకూలమైన క్లియరెన్స్ పఠనం ఆందోళనకరంగా కనిపించే ముందు ఒక సెట్ ఉత్పత్తి పెనాల్టీని చూపవచ్చు.
శంఖాకార పరిమాణ కోడ్ మీకు ఏమి చెబుతుంది
65/132 వంటి కోడ్ సాధారణంగా మిల్లీమీటర్లలో చిన్న ముందు వ్యాసం మరియు పెద్ద వెనుక వ్యాసాన్ని సూచిస్తుంది. ప్రస్తుత మిలాక్రాన్ డాక్యుమెంటేషన్, ఉదాహరణకు, దాని శంఖాకార స్క్రూ డేటాను ముందు మరియు వెనుక వ్యాసాలుగా లేబుల్ చేస్తుంది. EJS దానిలో సాధారణ జతల విస్తృత జాబితాను ప్రచురిస్తుందిశంఖాకార జంట స్క్రూ బారెల్ వర్గం పేజీ.
పరిమాణం కుటుంబాన్ని గుర్తించడానికి కోడ్ ఉపయోగపడుతుంది. ఇది పరస్పర మార్పిడి ప్రమాణం కాదు. ఇది స్క్రూ పొడవు, టేపర్ రేట్, యాక్సియల్ ప్రొఫైల్, డ్రైవ్ స్ప్లైన్, టిప్, రొటేషన్, బారెల్ పోర్ట్లు, ఫ్లాంజ్ ప్యాటర్న్, టెంపరేచర్-కంట్రోల్ కనెక్షన్లు లేదా గేర్బాక్స్ ఇంటర్ఫేస్ను పూర్తిగా నిర్వచించలేదు. ఒకే నామమాత్రపు జత కూడా వేర్వేరు యంత్ర ప్లాట్ఫారమ్లు లేదా పునర్విమర్శలకు చెందినవి కావచ్చు.
55/110, 65/132, 80/156 మరియు సంబంధిత కోడ్లు ఎలా చదవబడతాయి అనేది మీ ప్రధాన ప్రశ్న అయితే, దానిని ప్రత్యేక సైజు-కోడ్ చెక్గా నిర్వహించండి. ఈ పేజీలో, ముఖ్యమైన విషయం ఏమిటంటే, కోడ్ తప్పిపోయిన జ్యామితిని పునర్నిర్మించలేదు.
ఒక డేటా నుండి శంఖాకార సూచన రికార్డును రూపొందించండి
ఒక స్థిరమైన సూచన ముఖాన్ని ఎంచుకుని, అక్షసంబంధ స్థానాల కోసం దాన్ని ఉపయోగించండి. గేర్బాక్స్ వైపు బారెల్ మౌంటు ముఖాన్ని గుర్తించడం చాలా సులభం, అయితే ఆమోదించబడిన డ్రాయింగ్ తుది డేటా పథకాన్ని నియంత్రించాలి. ఫీచర్ నుండి ఫీచర్ వరకు తీసుకున్న చిన్న కొలతల గొలుసును నివారించండి. ప్రతి లింక్ పేరుకుపోయిన లోపం కోసం మరొక అవకాశాన్ని జోడిస్తుంది.
| రికార్డ్ సమూహం | ఏమి పట్టుకోవాలి | ఇది భర్తీని ఎందుకు మారుస్తుంది |
|---|---|---|
| యంత్ర గుర్తింపు | మేక్, మోడల్, సీరియల్ నంబర్, లైన్ అవుట్పుట్, గేర్బాక్స్ ప్లేట్ మరియు సవరణ చరిత్ర | సారూప్య పరిమాణ కుటుంబాలను వేరు చేస్తుంది మరియు సాధ్యమయ్యే ఫీల్డ్ మార్పులను వెల్లడిస్తుంది |
| సూచన పథకం | పేరు పెట్టబడిన డేటా ముఖం, అక్షసంబంధ దిశ, వీక్షణ దిశ, స్క్రూ A మరియు స్క్రూ B లేబుల్లు | ప్రతి కోణాన్ని మరియు ఛాయాచిత్రాన్ని ఒకే కోఆర్డినేట్ సిస్టమ్లో ఉంచుతుంది |
| డ్రైవ్ కనెక్షన్లు | స్ప్లైన్ లేదా కప్లింగ్ రూపం, దంతాల సంఖ్య, పెద్ద మరియు చిన్న వ్యాసాలు, నిశ్చితార్థం పొడవు, భుజాలు మరియు నిలుపుకునే లక్షణాలు | ఇప్పటికే ఉన్న డ్రైవ్కు స్క్రూలు కనెక్ట్ కావాలో లేదో నియంత్రిస్తుంది |
| స్క్రూ శరీరాలు | మొత్తం పొడవు, పని పొడవు, నిర్వచించిన స్టేషన్లలో డయామీటర్లు, విమాన వివరాలు, చిట్కా ఫారమ్ మరియు హ్యాండ్నెస్ | దెబ్బతిన్న వర్కింగ్ ఎన్వలప్ మరియు జత చేసిన పరస్పర చర్యను నిర్వచిస్తుంది |
| బారెల్ శరీరం | మొత్తం పొడవు, బోర్ జ్యామితి, మౌంటు ముఖాలు, ఫీడ్ ఓపెనింగ్, వెంట్ మరియు సెన్సార్ పోర్ట్లు | నియంత్రణలు స్క్రూలు మరియు మిగిలిన ప్రాసెస్ యూనిట్తో సరిపోతాయి |
| యుటిలిటీ కనెక్షన్లు | హీటర్ అమరిక, శీతలీకరణ ఛానెల్లు లేదా ఫిట్టింగ్లు, సెన్సార్ స్థానాలు మరియు థ్రెడ్ ప్రమాణాలు | తప్పిపోయిన లైన్ కనెక్షన్ల నుండి యాంత్రికంగా సరిపోయే బారెల్ను నిరోధిస్తుంది |
| డిచ్ఛార్జ్ ఇంటర్ఫేస్ | ఫ్లాంజ్ వ్యాసం, పైలట్, బోల్ట్ నమూనా, సీలింగ్ ముఖం మరియు అడాప్టర్ వివరాలు | హెడ్ లేదా డౌన్స్ట్రీమ్ టూలింగ్కి కనెక్షన్ని నియంత్రిస్తుంది |
| సేవా పరిస్థితులు | రెసిన్ లేదా పొడి మిశ్రమం, పూరక మరియు సంకలనాలు, ఉత్పత్తి, ఆపరేటింగ్ లక్షణాలు మరియు ధరించే స్థానాలు | జ్యామితి సమీక్ష మరియు మెటీరియల్ ఎంపిక కోసం సందర్భాన్ని అందిస్తుంది |
అక్షసంబంధ స్టేషన్ మ్యాప్ను సృష్టించండి
గుర్తించబడిన ఫోటోగ్రాఫ్ లేదా స్కెచ్పై ప్రధాన ఫీచర్ల స్టేషన్ పేర్లను ఇవ్వండి. ఒక సాధారణ రికార్డ్ డ్రైవ్ మౌంటు ఫేస్ స్టేషన్ 0 అని పిలుస్తుంది, ఆపై ఫీడ్ ఓపెనింగ్, వెంట్, బారెల్ సపోర్ట్, డిశ్చార్జ్ ఫేస్ మరియు స్క్రూ టిప్లను తర్వాత స్టేషన్లుగా గుర్తించవచ్చు. ప్రతి స్టేషన్లో, స్టేషన్ 0 నుండి దూరం మరియు కొలవబడుతున్న ఫీచర్ను రికార్డ్ చేయండి. మీరు ఉపయోగించిన ఫ్లాంజ్ లేదా పోర్ట్ యొక్క ఏ ముఖాన్ని రీడర్ అంచనా వేస్తారని అనుకోకండి.
ఒక శంఖమును పోలిన స్క్రూ కోసం, అక్షసంబంధ స్టేషన్ లేని వ్యాసం ముఖ్యంగా బలహీనమైన సాక్ష్యం. ఇద్దరు సాంకేతిక నిపుణులు ఒకే భాగాన్ని వేర్వేరు స్థానాల్లో ఖచ్చితంగా కొలవగలరు మరియు విభిన్న విలువలను నివేదించగలరు. రెండు రీడింగ్లు సరైనవి కావచ్చు, కానీ దాని స్థానం తెలిసే వరకు రెండూ ఉపయోగపడవు.
అరిగిపోయిన నమూనా ఏది భద్రపరచగలదు మరియు భద్రపరచదు
తీసివేయబడిన నమూనా విలువైనది ఎందుకంటే ఇది కేటలాగ్లో లేని ఇంటర్ఫేస్లను భద్రపరుస్తుంది. ఇది యంత్రం యొక్క చరిత్రను కూడా కలిగి ఉంటుంది. వేర్, మునుపటి హార్డ్ఫేసింగ్, పాలిషింగ్, తుప్పు, బెంట్ చిట్కాలు లేదా రిపేర్ చేసిన స్ప్లైన్లు నమూనాను అసలు డిజైన్ నుండి దూరంగా తరలించగలవు.
| నమూనా పరిస్థితి | నేరుగా కాపీ చేస్తే ప్రమాదం | జోడించడానికి సాక్ష్యం |
|---|---|---|
| ఫ్లైట్ క్రెస్ట్ కనిపించే విధంగా ధరించింది | కాపీ చేయబడిన వ్యాసం కొత్త జ్యామితి వలె దుస్తులు పునరుత్పత్తి చేయవచ్చు | ఒరిజినల్ డ్రాయింగ్, ధరించని రిఫరెన్స్ జోన్లు, మ్యాచింగ్ బారెల్ ఇన్స్పెక్షన్ మరియు వేర్ మ్యాప్ |
| ఒక స్క్రూ మాత్రమే అందుబాటులో ఉంది | తప్పిపోయిన చేతి, జత సంబంధం మరియు ధోరణి అనిశ్చితంగా ఉన్నాయి | ఇన్స్టాల్ చేయబడిన జత యొక్క ఫోటోలు, గేర్బాక్స్ డేటా, ఇతర స్క్రూ యొక్క డ్రాయింగ్ లేదా మునుపటి రికార్డ్లు |
| బారెల్ మరమ్మత్తు చేయబడింది | ప్రస్తుత బోర్ లేదా మౌంటు ముఖం అసలు పునర్విమర్శకు సరిపోలకపోవచ్చు | రిపేర్ రికార్డ్, ప్రస్తుత తనిఖీ నివేదిక మరియు యంత్రం వైపు ఇంటర్ఫేస్ కొలతలు |
| డ్రైవ్ ఎండ్లో చికాకు లేదా స్ప్లైన్ డ్యామేజ్ ఉంది | రివర్స్-ఇంజనీరింగ్ కనెక్షన్ దెబ్బతిన్న ఫిట్ను పునరావృతం చేయవచ్చు | గేర్బాక్స్ షాఫ్ట్ లేదా కప్లింగ్ ఇన్స్పెక్షన్ మరియు ఆమోదించబడిన మ్యాటింగ్-పార్ట్ స్పెసిఫికేషన్ |
| చిట్కా చిప్ చేయబడింది లేదా వైకల్యంతో ఉంటుంది | చిట్కా పొడవు మరియు రూపం ఆ ప్రాంతం నుండి విశ్వసనీయంగా పునరుద్ధరించబడదు | మునుపటి డ్రాయింగ్, కంపానియన్ స్క్రూ, పాడైపోని సూచన ఫీచర్లు లేదా మెషిన్-మేకర్ డేటా |
దిEJS జంట కోనికల్ స్క్రూ బారెల్ పేజీEJS కొలతలు కనెక్ట్ చేయడం నుండి పని చేయగలదని మరియు డ్రాయింగ్ అందుబాటులో లేనప్పుడు తొలగించబడిన భాగాలను శుభ్రం చేసిన తర్వాత ఆన్-సైట్ కొలతను ఏర్పాటు చేయగలదని పేర్కొంది. కొలతను పునర్నిర్మాణ ప్రాజెక్ట్గా పరిగణించండి, ప్రతి అరిగిపోయిన ఉపరితలాన్ని కాపీ చేస్తానని వాగ్దానం కాదు. ఫలితంగా ఉత్పాదక డ్రాయింగ్కు ఇంకా ఉత్పత్తికి ముందు సమీక్ష మరియు ఆమోదం అవసరం.
మూడు రకాల ఆధారాలను వేరు చేయండి
- అసలు డిజైన్ సాక్ష్యం:ఆమోదించబడిన డ్రాయింగ్లు, మెషిన్ డాక్యుమెంటేషన్ మరియు పునర్విమర్శ-నియంత్రిత భాగం రికార్డులు.
- ప్రస్తుత ఇంటర్ఫేస్ సాక్ష్యం:గేర్బాక్స్, మౌంటు ఫేసెస్, పోర్ట్లు, అడాప్టర్లు మరియు ఇతర భాగాలను భర్తీ చేయడం ఇప్పుడు తప్పక కలుసుకోవాలి.
- షరతు సాక్ష్యం:మ్యాప్లు, ఛాయాచిత్రాలు, ఆపరేటింగ్ లక్షణాలు, మరమ్మతులు మరియు తీసివేసిన సెట్ యొక్క కొలతలను ధరించండి.
వీటిని ఒక లేబుల్ లేని స్ప్రెడ్షీట్లో విలీనం చేయవద్దు. కొలిచిన ధరించిన వ్యాసం అసలు నామమాత్రపు వ్యాసం కాదు. సవరించిన యంత్రం ఇప్పటికీ కేటలాగ్ ఇంటర్ఫేస్ని కలిగి ఉందని కేటలాగ్ పరిమాణం రుజువు కాదు.
శంఖాకార భర్తీ విచారణను సిద్ధం చేయండి
ప్లాట్ఫారమ్ను గుర్తించడానికి, ఇప్పటికే ఉన్న ఇంటర్ఫేస్లను అర్థం చేసుకోవడానికి మరియు ప్రస్తుత దుస్తులు నుండి అసలు జ్యామితిని వేరు చేయడానికి తగినంత సమాచారాన్ని పంపండి. EJS అప్పుడు అందుబాటులో ఉన్న సాక్ష్యం నుండి ఏమి కోట్ చేయవచ్చో మరియు ఏ వివరాలకు ఇంకా కొలత అవసరం అని నిర్ధారిస్తుంది.
కనిష్ట జోడింపు చెక్లిస్ట్
- యంత్రం మరియు గేర్బాక్స్ నేమ్ప్లేట్లు
- పునర్విమర్శతో డ్రాయింగ్ ఆమోదించబడింది
- పూర్తి స్క్రూ జత ఫోటో
- డ్రైవ్-ఎండ్ ఫోటోలు రెండూ
- డిశ్చార్జ్-టిప్ ఫోటోలు రెండూ
- బారెల్ ఫీడ్ మరియు వెంట్ స్థానాలు
- మౌంటు మరియు ఉత్సర్గ ముఖాలు
- అక్షసంబంధ స్టేషన్ స్కెచ్ గుర్తించబడింది
- డేటాతో డైమెన్షన్ రిపోర్ట్
- మ్యాప్ మరియు రిపేర్ చరిత్రను ధరించండి
- మెటీరియల్ మరియు సంకలిత వివరణ
- లక్ష్యం భాగం పరిధి మరియు గమ్యం
తరచుగా అడిగే ప్రశ్నలు
నా ట్విన్ స్క్రూలు శంఖాకారంలో ఉన్నాయో లేదో నేను ఎలా చెప్పగలను?
పూర్తి పని పొడవును వీక్షించండి. ఒక శంఖాకార జత ఉత్సర్గ ముగింపు వైపు చిన్న వ్యాసాలను కలిగి ఉంటుంది మరియు డ్రైవ్ ముగింపు వైపు పెద్ద వ్యాసాలను కలిగి ఉంటుంది, సరిపోలే టాపర్డ్ బారెల్ బోర్లతో. మెషిన్ మోడల్, డ్రాయింగ్ మరియు ముగింపు వీక్షణలతో గుర్తింపును నిర్ధారించండి ఎందుకంటే పాక్షిక ఫోటో టేపర్ను దాచగలదు.
అన్ని కోనికల్ ట్విన్ స్క్రూ ఎక్స్ట్రూడర్లు ఎదురు తిరిగేవా?
శంఖాకార లేబుల్ నుండి మాత్రమే భ్రమణాన్ని ఊహించవద్దు. KraussMaffei ప్రస్తుతం దాని కౌంటర్-రొటేటింగ్ PVC పరిధిలో శంఖాకార యంత్రాలను జాబితా చేస్తుంది, అయితే మిలాక్రాన్ యొక్క శంఖాకార శ్రేణి PVC మరియు CPVC ప్రాసెసింగ్ను కూడా లక్ష్యంగా చేసుకుంటుంది. భ్రమణాన్ని పేర్కొనే ముందు మెషిన్ మాన్యువల్, గేర్బాక్స్ డేటా మరియు రికార్డ్ చేయబడిన వీక్షణ దిశను తనిఖీ చేయండి.
రీప్లేస్మెంట్ ఆర్డర్ చేయడానికి 65/132 కోడ్ సరిపోతుందా?
సంఖ్య. కోడ్ సాధారణంగా చిన్న మరియు పెద్ద నామమాత్రపు స్క్రూ వ్యాసాలను గుర్తిస్తుంది, అయితే ఇది పొడవు, టేపర్, డ్రైవ్ కనెక్షన్, ఫ్లైట్ ప్రొఫైల్, రొటేషన్, బారెల్ పోర్ట్లు లేదా మెషిన్ ఇంటర్ఫేస్లను నిర్వచించదు. పరిమాణం కుటుంబాన్ని గుర్తించడానికి దాన్ని ఉపయోగించండి, ఆపై ఆమోదించబడిన జ్యామితిని నిర్ధారించండి.
కోనికల్ ట్విన్ స్క్రూ బారెల్స్ కోసం EJS ఏ పదార్థాలను జాబితా చేస్తుంది?
EJS శంఖాకార హార్డ్వేర్ కోసం 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 మరియు SKD11లను జాబితా చేస్తుంది. ప్రచురించబడిన ఉపరితల మార్గాలలో ఫుల్-బాడీ నైట్రైడింగ్, స్క్రూ వర్కింగ్ విభాగంలో ద్విలోహ మిశ్రమం, తర్వాత నైట్రైడింగ్, సెంట్రిఫ్యూగల్ కాస్ట్ బారెల్ అల్లాయ్లు మరియు SKD61 లేదా SKD11 లైనింగ్ ఉన్నాయి.
EJS బైమెటాలిక్ స్క్రూ బారెల్ నైట్రిడెడ్ కంటే ఎంత ఎక్కువ కాలం ఉంటుంది?
EJS బైమెటాలిక్ బారెల్ స్క్రూ పేజీ నైట్రిడింగ్ ఖర్చు కంటే 1.5 నుండి 2 రెట్లు సేవ జీవితాన్ని సుమారు 2 నుండి 3 రెట్లు సాధారణ పోలికను ప్రచురిస్తుంది. శంఖాకార ఎక్స్ట్రూడర్పై వాస్తవ జీవితం ఇప్పటికీ సమ్మేళనం, పూరక లోడింగ్, నిర్గమాంశ, అమరిక, ప్రక్రియ నియంత్రణ మరియు ఎంచుకున్న మిశ్రమం దుస్తులు ధరించే విధానంతో సరిపోతుందా అనే దానిపై ఆధారపడి ఉంటుంది.
ఒక శంఖమును పోలిన స్క్రూ దానితో భర్తీ చేయబడుతుందా?
ఆ నిర్ణయానికి కంపానియన్ స్క్రూ, బారెల్ మరియు డ్రైవ్ ఇంటర్ఫేస్ల తనిఖీ అవసరం. ఒకే కాంపోనెంట్ అభ్యర్థించబడిన స్కోప్ కావచ్చు, కానీ దాని డ్రాయింగ్ మరియు కండిషన్ను అది అమలు చేసే భాగాలకు సంబంధించి తప్పనిసరిగా సమీక్షించబడాలి.
అసలు డ్రాయింగ్ లేకుండానే EJS శంఖాకార ట్విన్ స్క్రూ బారెల్ను తయారు చేయగలదా?
EJS ఇది కొలతలు కనెక్ట్ చేయడం నుండి పని చేయగలదని మరియు డ్రాయింగ్లు అందుబాటులో లేనప్పుడు తొలగించబడిన, శుభ్రం చేయబడిన భాగాలకు కొలత మద్దతును ఏర్పాటు చేయగలదని పేర్కొంది. నమూనా పరిస్థితి, స్థానం మరియు అందుబాటులో ఉన్న మెషీన్ రికార్డులు పునర్నిర్మించబడే వాటిని నిర్ణయిస్తాయి. తయారీ డ్రాయింగ్కు ఇంకా ఆమోదం అవసరం.
వ్యాసం కొలతలో అక్షసంబంధ స్థానాన్ని ఎందుకు చేర్చాలి?
శంఖు ఆకారపు పని విభాగంతో పాటు స్క్రూ వ్యాసం మారుతుంది. వేర్వేరు స్థానాల్లో తీసుకున్న రెండు సరైన కొలతలు వేర్వేరు విలువలను ఉత్పత్తి చేయగలవు. ప్రతి వ్యాసాన్ని ఒక నిర్వచించిన డేటా మరియు యాక్సియల్ స్టేషన్కి కట్టండి, తద్వారా అది ఎక్కడ వర్తిస్తుందో సరఫరాదారుకు ఖచ్చితంగా తెలుసు.