ఇంజెక్షన్ మోల్డింగ్ స్క్రూ టిప్ అసెంబ్లీని దాని వాల్వ్ డిజైన్, సంభోగం కొలతలు మరియు రెసిన్ పరిస్థితుల ద్వారా ఎంచుకోండి. చెక్ రింగ్ అనేది రింగ్-టైప్ అసెంబ్లీలో ఒక భాగం, ప్రతి స్క్రూ-టిప్ డిజైన్కు సార్వత్రిక పేరు కాదు. భర్తీని ఆర్డర్ చేయడానికి ముందు, పూర్తి అసెంబ్లీని గుర్తించి, దాని సంభోగం భాగాలను తనిఖీ చేయండి. కుషన్ లేదా షాట్-వెయిట్ వైవిధ్యం అనేది వాల్వ్ను పరిశోధించడానికి మరియు కలిసి ప్రాసెస్ చేయడానికి ఒక కారణం, రింగ్ మాత్రమే భర్తీ చేయాల్సిన అవసరం ఉందని రుజువు కాదు.
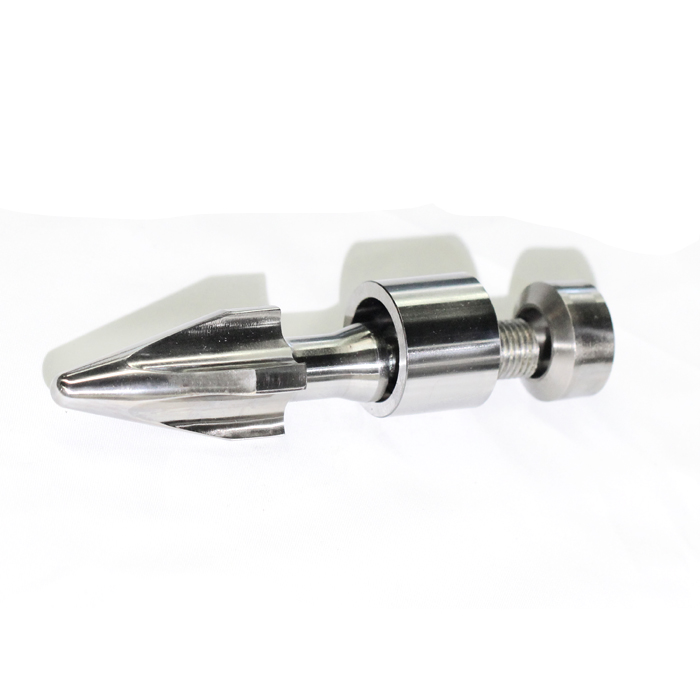
1. ఇంజెక్షన్ మోల్డింగ్ చెక్ రింగ్ ఎలా పని చేస్తుంది?
సాధారణ స్లైడింగ్-రింగ్ అసెంబ్లీలో, చిట్కా లేదా రిటైనర్ స్క్రూ హెడ్పై చెక్ రింగ్ను కలిగి ఉంటుంది. వెనుక సీటు మూసివేతకు సంభోగ ముఖాన్ని అందిస్తుంది. రికవరీ సమయంలో, రింగ్ ఆ సీటు నుండి దూరంగా ఉంటుంది కాబట్టి కరుగు వాల్వ్ గుండా కదులుతుంది మరియు స్క్రూ ముందు సేకరిస్తుంది. ఇంజెక్షన్ సమయంలో, రింగ్ మరియు వెనుక సీటు బ్యాక్ఫ్లోను వ్యతిరేకించడానికి కలిసి వస్తాయి.
కాంపోనెంట్ పేర్లు గందరగోళంగా ఉండవచ్చు. ఒక సరఫరాదారు పాయింటెడ్ రిటైనర్ లేదా పూర్తి నాన్-రిటర్న్ వాల్వ్ కోసం "స్క్రూ టిప్"ని ఉపయోగించవచ్చు. కొటేషన్లను పోల్చడానికి ముందు ఐటెమ్ నంబర్లతో విడిభాగాల వీక్షణ కోసం అడగండి. ఉంగరం, చిట్కా మరియు పూర్తి అసెంబ్లీ వేర్వేరు ఆర్డర్ అంశాలు.
రింగ్-రకం వాల్వ్ కోసం, రెండు వేర్వేరు సంబంధాలను తనిఖీ చేయండి: వెనుక సీటుతో రింగ్ యొక్క సంభోగం పరిచయం మరియు బారెల్ బోర్లో దాని అమరిక. రింగ్ యొక్క బయటి వ్యాసం నుండి మాత్రమే మూల్యాంకనం చేయబడదు.నాన్-రిటర్న్ వాల్వ్ల గురించి జాన్ బోజెల్లి యొక్క వివరణఈ రెండు సీలింగ్ సంబంధాలను వివరిస్తుంది.
సాధారణ స్లైడింగ్-రింగ్ వాల్వ్: తెరవడం అనేది సీలింగ్ వలె ఉండదు
స్కీమాటిక్ రేఖాంశ విభాగం. స్క్రూ-స్థిర సూచన; నాజిల్ / అచ్చు దిశ కుడి వైపున ఉంటుంది.
ఎ. రికవరీ: రింగ్ ఓపెన్
చెక్ రింగ్ వెనుక సీటు నుండి దూరంగా ఉంది. ఓపెన్ గ్యాప్ వాల్వ్ గుండా కరిగిపోయేలా చేస్తుంది.
ఎడమ నుండి కుడికి: వెనుక సీటు → ఓపెన్ గ్యాప్ → చెక్ రింగ్ → చిట్కా / రిటైనర్.
బి. ఇంజెక్షన్: రింగ్ సీటెడ్
చెక్ రింగ్ వెనుక సీటును సంప్రదిస్తుంది. వాల్వ్ బ్యాక్ఫ్లోను వ్యతిరేకిస్తుంది.
ఎడమ నుండి కుడికి: వెనుక సీటు → చెక్ రింగ్తో సీట్ కాంటాక్ట్ → చిట్కా / రిటైనర్.
రేఖాచిత్రం కీ: ముదురు బూడిద రంగు = వెనుక సీటు; నారింజ = చెక్ రింగ్; లేత బూడిదరంగు = చిట్కా / రిటైనర్. ఎగువ మరియు దిగువ బూడిద రేఖలు బారెల్ను సూచిస్తాయి.
రెండింటినీ తనిఖీ చేయండి: రింగ్-టు-సీట్ కాంటాక్ట్ మరియు రింగ్-టు-బ్యారెల్ ఫిట్.
క్లియరెన్స్ మరియు గద్యాలై అతిశయోక్తి. వాస్తవ ప్రొఫైల్లు మరియు చలనం తప్పనిసరిగా ఆమోదించబడిన డిజైన్ను అనుసరించాలి.
దృష్టాంతం మాత్రమే; EJS మాన్యుఫ్యాక్చరింగ్ డ్రాయింగ్, ఫ్లో సిమ్యులేషన్ లేదా డైమెన్షనల్ స్పెసిఫికేషన్ కాదు.
EJS లుస్క్రూ-టిప్ అసెంబ్లీ ఉత్పత్తి పేజీచెక్ వాల్వ్లు, బాల్ చెక్లు మరియు లాకింగ్ రింగ్ అసెంబ్లీలను జాబితా చేస్తుంది. సాధారణ తనిఖీ రింగ్ని అభ్యర్థించడం కంటే రీప్లేస్మెంట్ విచారణ వాల్వ్ మెకానిజమ్ను ఎందుకు గుర్తించాలి. పరిసర ప్లాస్టిసైజింగ్ యూనిట్ కోసం, చూడండిఇంజెక్షన్ మోల్డింగ్ స్క్రూ-అండ్-బారెల్ గైడ్.

2. స్లైడింగ్ మరియు లాకింగ్ రింగ్ కవాటాలు: ఏమి మార్పులు?
వాల్వ్ పేర్లు డిజైన్ యొక్క విభిన్న అంశాలను వివరిస్తాయి. స్లైడింగ్ వర్సెస్ లాకింగ్ అనేది స్క్రూతో రింగ్ యొక్క భ్రమణ సంబంధానికి సంబంధించినది. మూడు-ముక్కలు మరియు నాలుగు-ముక్కలు భాగాలు ఎలా విభజించబడతాయో వివరిస్తుంది. బాల్ చెక్ వేరొక ముగింపు మూలకాన్ని గుర్తిస్తుంది. ఆ లేబుల్లు పరస్పరం మార్చుకోదగిన వర్గాలు కావు.
| డిజైన్ వివరణ | అది దేనిని గుర్తిస్తుంది | కొనుగోలుదారు ఏమి ఏర్పాటు చేయాలి |
|---|---|---|
| స్లైడింగ్-రింగ్ వాల్వ్ | స్క్రూతో తిప్పడానికి సానుకూలంగా కీ చేయని రింగ్ | రింగ్ ప్రయాణం, సీటు జ్యామితి, ప్రవాహ మార్గాలు మరియు బారెల్ సరిపోతాయి |
| లాకింగ్ లేదా కాస్ట్లేటెడ్ రింగ్ | స్క్రూతో రింగ్ తిరిగేలా చేసే ఇంటర్లాకింగ్ ఫీచర్లు | ఎంగేజ్మెంట్ ఫీచర్లు, అక్షసంబంధ స్వేచ్ఛ మరియు అనుబంధిత వేర్ ఉపరితలాలు సరిపోలే |
| మూడు ముక్కల రింగ్ అసెంబ్లీ | సాధారణంగా రిటైనర్, రింగ్ మరియు వెనుక సీటు | ఖచ్చితమైన భాగాలు చేర్చబడ్డాయి మరియు ప్రతి భాగానికి చెందిన ఉపరితలాలు |
| నాలుగు ముక్కల రింగ్ అసెంబ్లీ | ఇతర భాగాలతో పాటుగా విడిగా మార్చగల ఫ్రంట్ వేర్/రిటైనింగ్ ఎలిమెంట్ | కాంపోనెంట్ గుర్తింపు మరియు సంభోగం కొలతలు, కేవలం అదనపు ముక్క మాత్రమే కాదు |
| బాల్-చెక్ అసెంబ్లీ | ఒక అంతర్గత బంతి దాని సీటుకు వ్యతిరేకంగా మూసివేయబడుతుంది | అసలు హౌసింగ్, ఫ్లో పాత్, సీటు మరియు కనెక్షన్ డిజైన్ |
కాంకర్ యొక్క వాల్వ్ వివరణలునాలుగు-ముక్కల డిజైన్లో ప్రత్యేక ఫ్రంట్ ఎలిమెంట్తో సహా ఈ నిర్మాణాల మధ్య వ్యత్యాసాన్ని వివరించండి. అదనపు భాగం ధరించిన ఉపరితలం ఎలా భర్తీ చేయబడుతుందో మార్చవచ్చు. ఇది స్వతహాగా, మెరుగైన షట్ఆఫ్ లేదా సుదీర్ఘ జీవితాన్ని ప్రదర్శించదు.
"లాకింగ్" అంటే ఇంజెక్షన్ సమయంలో వాల్వ్ యాంత్రికంగా మూసివేయబడిందని అర్థం కాదు. ఇది రిటైనర్తో రింగ్ నిశ్చితార్థాన్ని వివరిస్తుంది. భ్రమణం నుండి విడిగా మూసివేత మరియు సీలింగ్ను పరిశీలించండి. రిపీట్ ఆర్డర్ ఆమోదించబడిన డిజైన్ను అనుసరించాలి; యంత్రాంగాన్ని మార్చడం అనుకూలత మరియు ప్రాసెసింగ్ సమీక్ష కోసం పిలుస్తుంది.
3. రెసిన్ మరియు అచ్చు పని కోసం ఎంచుకోండి
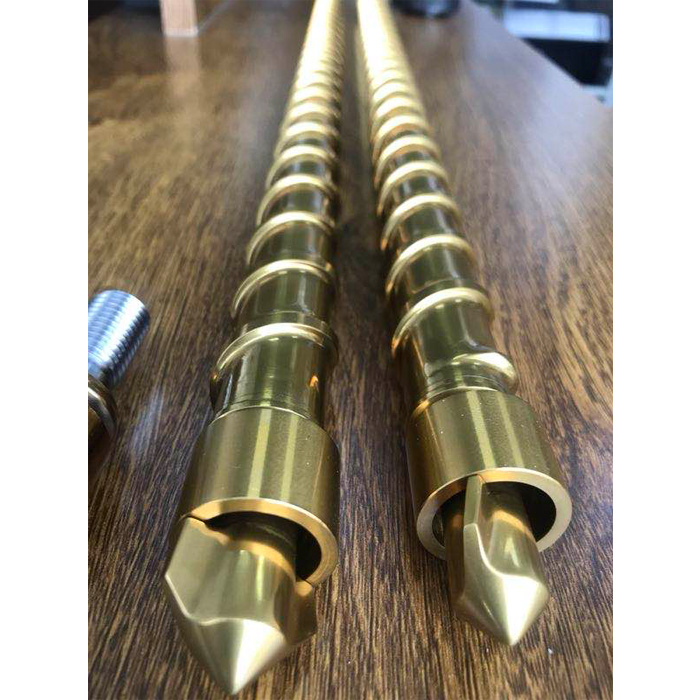
వాస్తవ రెసిన్ గ్రేడ్ మరియు అప్లికేషన్తో ప్రారంభించండి, వాల్వ్ రకాల యూనివర్సల్ ర్యాంకింగ్ కాదు. పాలిమర్, రీన్ఫోర్స్మెంట్ లేదా ఫిల్లర్, సంకలనాలు, రీగ్రైండ్ ఉపయోగం మరియు అవసరమైన ఉత్పత్తి నాణ్యతను రికార్డ్ చేయండి. మెషీన్ మారకపోయినప్పటికీ ఇప్పటికే ఉన్న స్పెసిఫికేషన్ను సమీక్షించడానికి సూత్రీకరణ యొక్క మార్పు ఒక కారణం.
అప్పుడు వాల్వ్ ఏమి చేయాలో వివరించండి. రికవరీ సమయంలో ఎంత పదార్థం దాని గుండా వెళ్ళాలి? మూసివేత ఎంత స్థిరంగా ఉండాలి? అప్లికేషన్కు తరచుగా రంగు మార్పులు అవసరమా లేదా మెటీరియల్ నివాసం మరియు క్షీణతను జాగ్రత్తగా నియంత్రించడం అవసరమా? ఈ ప్రశ్నలు "సాధారణ ప్రయోజనం" లేబుల్ కంటే డిజైన్ పోలికను మరింత ఉపయోగకరంగా చేస్తాయి.
పోటీ డిమాండ్లు ఉన్నాయి. ఓపెన్ ఫ్లో పాత్ తప్పనిసరిగా రెసిన్ మరియు రికవరీ అవసరానికి అనుగుణంగా ఉండాలి, అయితే ముగింపు అమరిక తప్పనిసరిగా పునరావృతమయ్యే డెలివరీని ఉత్పత్తి చేయాలి. తక్కువ ప్రయాణ దూరం పూర్తి డిజైన్ స్పెసిఫికేషన్ కాదు. పరిమితి లేదా నిలుపుదల లేకుండా పదార్థం వాల్వ్లోని ప్రతి భాగం గుండా వెళుతుందని పెద్దగా కనిపించే మార్గం నిరూపించదు.
మోల్డర్స్ సర్వీసెస్ యొక్క స్క్రూ-టిప్ ఎంపిక చర్చఅంతర్గత జ్యామితి, ప్రవాహ పరిమితి మరియు నిర్మాణ సామగ్రిని ప్రత్యేక పరిగణనలుగా పరిగణిస్తుంది. దాని చర్చ "ఫ్రీ ఫ్లో" అనేది సున్నా పీడన నష్టం యొక్క వాగ్దానం కాకుండా డిజైన్ వివరణ ఎందుకు అని కూడా చూపిస్తుంది.
ప్రతిపాదిత మార్పు కోసం, కాంపోనెంట్ డ్రాయింగ్ మరియు సంబంధిత ఫ్లో మరియు క్లోజర్ ఫీచర్ల వివరణను అభ్యర్థించండి. అదే రెసిన్, అచ్చు మరియు ఉత్పత్తి అంగీకార ప్రమాణాలను ఉపయోగించి పోలికను అంగీకరించండి. రికవరీ వేగం లేదా కుషన్ అనుగుణ్యత గురించి ఐసోలేటెడ్ క్లెయిమ్లను పోల్చడం కంటే ప్రాసెస్ పరిస్థితులను రికార్డ్ చేయండి.
స్థాపించబడిన డిజైన్ను పునరుద్ధరించడానికి ఉద్దేశించిన భర్తీ మరియు దాని ప్రవర్తనను మార్చడానికి ఉద్దేశించిన రీడిజైన్ వేర్వేరు ఆర్డర్లు. మీకు ఏది అవసరమో తెలియజేయండి. లేకపోతే, వాల్వ్ జ్యామితిలో అనుకోని మార్పుతో మెటీరియల్ అప్గ్రేడ్ వస్తుంది.
4. మీరు చెక్ రింగ్ను ఎప్పుడు తనిఖీ చేయాలి లేదా భర్తీ చేయాలి?
ఉత్పత్తి రికార్డులు రిపీటబిలిటీ మార్పును చూపినప్పుడు తనిఖీ చేయండి, కానీ ప్రక్రియ సందర్భాన్ని నిలుపుకోండి. కుషన్ అనేది స్క్రూ-పొజిషన్ కొలత, లీకైన మెల్ట్ యొక్క ప్రత్యక్ష కొలత కాదు. యంత్రం కనీస పరిపుష్టిని లేదా హోల్డ్ ముగింపులో ఉన్న స్థానాన్ని రిపోర్ట్ చేస్తుందో లేదో రికార్డ్ చేయండి మరియు ప్రతిసారీ అదే నిర్వచనాన్ని సరిపోల్చండి.
LS Mtron యొక్క మోల్డింగ్ తయారీ మార్గదర్శకత్వంకుషన్ మారినప్పుడు సక్-బ్యాక్ సెట్టింగ్లు, మీటరింగ్ పరిస్థితులు మరియు ఇతర ప్రక్రియ తనిఖీలతో పాటు నాన్-రిటర్న్-వాల్వ్ మరియు బారెల్ వేర్లను పరిగణనలోకి తీసుకుంటుంది. ఇది ఒక విఫలమైన భాగానికి ఆ లక్షణాన్ని తగ్గించదు.
| పరిశీలన | సేకరించడానికి ఉపయోగకరమైన రికార్డులు | అది తనంతట తానుగా ఏమి స్థాపించదు |
|---|---|---|
| చక్రాల మధ్య కుషన్ మారుతూ ఉంటుంది | కుషన్ డెఫినిషన్, షాట్ సైజు, రికవరీ, డికంప్రెషన్ మరియు బదిలీ రికార్డులు | రింగ్ OD దాని పరిమితికి మించి ధరిస్తారు |
| పార్ట్ బరువు మారుతూ ఉంటుంది | స్థిరంగా నిర్వచించబడిన బరువు పద్ధతి, కుహరం గుర్తింపు, రెసిన్ మరియు ప్రక్రియ చరిత్ర | వాల్వ్ను భర్తీ చేయడం వలన వైవిధ్యం యొక్క ప్రతి మూలాన్ని పరిష్కరిస్తుంది |
| ఒత్తిడి భిన్నంగా పెరుగుతుంది | యూనిట్లు మరియు కొలత స్థానంతో పోల్చదగిన ఒత్తిడి మరియు స్క్రూ-స్థాన జాడలు | సమస్య మూసివేత సమయం, సీలింగ్ లేదా మరొక ప్రక్రియ మార్పు |
| రికవరీ లేదా రంగు-మార్పు ప్రవర్తన మార్పులు | స్క్రూ స్పీడ్, బ్యాక్ ప్రెజర్, రెసిన్ మార్పు మరియు మునుపటి కాంపోనెంట్ స్పెసిఫికేషన్ | వేరొక వాల్వ్ రకం స్వయంచాలకంగా అవసరం అని |
a లో2026 షాట్-మాస్ రిపీటబిలిటీ విశ్లేషణ, ఉంబెర్టో కాటిగ్నాని మెషిన్ సెట్టింగ్లు మరియు పరీక్ష పరిస్థితులు అరిగిపోయిన ఫ్రంట్-ఎండ్ కాంపోనెంట్ల గురించి తప్పుడు నిర్ధారణలకు ఎలా దారితీస్తాయో ప్రదర్శిస్తుంది. పోలికను వివరించే ముందు దానిని నియంత్రించడం మరియు డాక్యుమెంట్ చేయడం ఆచరణాత్మక పాఠం.
రెండు ప్రశ్నలను వేరు చేయండి: వాల్వ్ స్థిరంగా మూసివేయబడుతుందా మరియు మూసివేసిన తర్వాత అవసరమైన ముద్రను నిర్వహిస్తుందా? అర్హత కలిగిన సిబ్బంది యంత్రం మరియు వాల్వ్ సరఫరాదారు యొక్క వర్తించే పరీక్ష మరియు నిర్వహణ విధానాలను ఉపయోగించాలి. ఉత్పత్తి లక్షణాన్ని పరిశోధించడానికి బ్లాక్ చేయబడిన-నాజిల్ పరీక్షను మెరుగుపరచవద్దు లేదా వేడి, ఒత్తిడితో కూడిన హార్డ్వేర్ను విడదీయవద్దు.
5. రీప్లేస్మెంట్ ఆర్డర్ చేయడానికి ముందు ఏది సరిపోలాలి?
మెషిన్ మేక్ మరియు స్క్రూ వ్యాసం ఒక భాగాన్ని గుర్తించడంలో సహాయపడతాయి, కానీ అవి ప్రతి ఇంటర్ఫేస్ను నిర్వచించవు. పునఃస్థాపన తప్పనిసరిగా స్క్రూకు సరిపోతుంది, దాని సంభోగం వాల్వ్ భాగాలతో పని చేయాలి మరియు సంబంధిత బారెల్ ప్రాంతానికి అనుగుణంగా ఉండాలి. అసలు కాంపోనెంట్ నంబర్ మరియు డ్రాయింగ్ రివిజన్ని సాధ్యమైన చోట చేర్చండి.
డైమెన్షనల్ సమీక్షను నిర్వహించడానికి ఈ చెక్లిస్ట్ని ఉపయోగించండి. ఇది డ్రాయింగ్ అవసరాలను గుర్తిస్తుంది, సార్వత్రిక సహనాలను కాదు.
| ఫీచర్ | నిర్వచనం అవసరం |
|---|---|
| స్క్రూకు కనెక్షన్ | థ్రెడ్ స్పెసిఫికేషన్, పిచ్, హ్యాండ్, ఎంగేజ్మెంట్ మరియు లొకేటింగ్ షోల్డర్ లేదా పైలట్ |
| ఇన్స్టాల్ చేయబడిన ఎన్వలప్ | మొత్తం మరియు ఇన్స్టాల్ చేయబడిన పొడవులు, ముక్కు జ్యామితి మరియు బారెల్ హెడ్తో సంబంధం |
| రింగ్ జ్యామితి | OD, ID, అక్షసంబంధ పొడవు మరియు సంబంధిత సంప్రదింపు ప్రొఫైల్లు |
| వెనుక సీటు మరియు రిటైనింగ్ ఉపరితలాలు | మ్యాటింగ్ ప్రొఫైల్లు, లొకేటింగ్ ఫీచర్లు మరియు కాంపోనెంట్ ఐడెంటిటీలు |
| అక్షసంబంధ కదలిక | రూపొందించిన రింగ్ ప్రయాణం మరియు దానిని నిర్ణయించే ఉపరితలాలు |
| బారెల్ సంబంధం | వాల్వ్ ఉపయోగించే ప్రాంతంతో సహా గుర్తించబడిన స్థానాల వద్ద బోర్ కొలతలు |

వ్యాసం మరియు రేడియల్ క్లియరెన్స్ను వేరు చేయండి
ఉదాహరణ కోసం, 40.00 మిమీ కోల్డ్ బారెల్ ID మరియు రింగ్ OD 39.90 మిమీ నిర్వచించబడిన కొలత స్థానంలో ఊహించండి. వ్యాసం వ్యత్యాసం 0.10 మిమీ. రింగ్ కేంద్రీకృతమై ఉంటే, ప్రతి వైపు రేడియల్ గ్యాప్ 0.05 మిమీ. నిర్వచనం లేకుండా రెండు విలువలను "క్లియరెన్స్" అని పిలవడం కారకం-రెండు అస్పష్టతను సృష్టిస్తుంది.
ఈ ఊహించిన కొలతలు EJS టాలరెన్స్లు లేదా రీప్లేస్మెంట్ పరిమితులు కాదు. సీటు పరిచయం, అసాధారణత లేదా హాట్ ఆపరేటింగ్ ఫిట్ గురించి గణన ఏమీ చెప్పలేదు. డ్రాయింగ్ యొక్క నిర్వచనం, కొలత ఉష్ణోగ్రత మరియు అంగీకార ప్రమాణాలను ఉపయోగించండి.
డయామెట్రల్ క్లియరెన్స్ మరియు రేడియల్ క్లియరెన్స్ భిన్నంగా ఉంటాయి
ఇలస్ట్రేటివ్ అంకగణితం మాత్రమే: ఒక నిర్వచించిన స్థానం వద్ద కోల్డ్ కొలతలు కొలుస్తారు.
స్కెచ్ కీ: బయటి సరిహద్దు = బారెల్ బోర్; orange boundary = బయట ఉంగరం. అంతరం అతిశయోక్తి, కొలమానం కాదు.
ఊహించిన కొలతలు
బారెల్ ID = 40.00 mm
రింగ్ OD = 39.90 mm
డయామెట్రల్ క్లియరెన్స్
40.00 - 39.90 = 0.10 మిమీ
కేంద్రీకృత రేడియల్ క్లియరెన్స్
0.10 / 2 = 0.05 మిమీ
కేంద్రీకృత రేడియల్ విలువ సగం వ్యాస వ్యత్యాసం. ఇది అసాధారణ పరిచయం, హాట్ రన్నింగ్ క్లియరెన్స్, సీట్ సీలింగ్ లేదా అనుమతించదగిన దుస్తులు గురించి వివరించదు.
ఈ విలువలు EJS ఉత్పత్తి కొలతలు, తయారీ సహనం లేదా భర్తీ పరిమితులు కాదు.
వాస్తవ డ్రాయింగ్, కొలత పద్ధతి, ఉష్ణోగ్రత మరియు అంగీకార ప్రమాణాలను ఉపయోగించండి.
అరిగిపోయిన కొలతలను నామమాత్రపు కొత్త-భాగ కొలతల నుండి వేరుగా ఉంచండి. ధరించిన ఉంగరాన్ని పునరుత్పత్తి చేయడం సమస్యను పునరుత్పత్తి చేయవచ్చు. అదేవిధంగా, కొత్త రింగ్ దెబ్బతిన్న సీటు లేదా పరిమితి లేని బారెల్ బోర్ను సరిచేయడానికి ఆశించకూడదు. సంభోగం భాగాల పరిస్థితి మరియు అనుకూలత నుండి ఒక భాగం లేదా అసెంబ్లీని భర్తీ చేయాలా అని నిర్ణయించండి.
6. భాగం ద్వారా పదార్థాలు మరియు తనిఖీ రికార్డులను పేర్కొనండి
అసెంబ్లీ పేరు దాని మెటలర్జీని నిర్వచించలేదు. రిటైనర్/బాడీని గుర్తించండి, రింగ్ మరియు సీట్లను వేర్వేరు అంశాలుగా తనిఖీ చేయండి, ఆపై ప్రతిదానికి అవసరమైన మెటీరియల్ మరియు చికిత్సను పేర్కొనండి. "కఠినమైన స్క్రూ చిట్కా" వంటి ఒకే పదబంధం రింగ్ లేదా స్వతంత్రంగా మార్చగల సీటును నిర్వచించకుండా వదిలివేయవచ్చు.
EJS లుఉత్పత్తి వివరణ38CrMoAlA, 34CrAlNi7, 31CrMoV9, D2, SKD61, SS304, SS316 మరియు Hastelloy 276తో సహా పదార్థాలను జాబితా చేస్తుంది. ఇది నైట్రైడింగ్, గట్టిపడటం మరియు క్రోమ్ ప్లేటింగ్లను కూడా జాబితా చేస్తుంది. అసలు భాగం మరియు విధి కోసం కలయికను నిర్ధారించండి; ఇది ప్రతి లిస్టెడ్ చికిత్స ప్రతి మిశ్రమానికి వర్తించే ప్రకటన కాదు.
మెటీరియల్ సమీక్షను ఫ్రేమ్ చేయడానికి రెసిన్ మరియు గమనించిన స్థితిని ఉపయోగించండి. రాపిడి పూరకం, తినివేయు బహిర్గతం, ఉపరితల నష్టం మరియు సంబంధిత పదార్థ నిక్షేపాలను వివరించండి. గ్రేడ్ని ఎంచుకోవద్దు, ఎందుకంటే దాని పేరు దుస్తులు ధరించడానికి నిరోధకతను కలిగి ఉంటుంది. జ్యామితి, చికిత్స మరియు సంభోగం ఉపరితలం స్పెసిఫికేషన్లో భాగంగా ఉంటాయి. దిEJS మెటీరియల్స్ గైడ్కాంపోనెంట్ డ్రాయింగ్ను భర్తీ చేయకుండా విస్తృత నేపథ్యాన్ని అందిస్తుంది.
అంగీకారం కోసం, ప్రతి పత్రం ఏమి నిరూపించాలో అంగీకరించండి:
- మెటీరియల్ డాక్యుమెంటేషన్ పేర్కొన్న గ్రేడ్ మరియు గుర్తించదగిన భాగం లేదా బ్యాచ్ను గుర్తించాలి.
- డైమెన్షనల్ ఇన్స్పెక్షన్ సరైన డ్రాయింగ్ రివిజన్ మరియు క్లిష్టమైన లక్షణాలను సూచించాలి.
- చికిత్స రికార్డులు వర్తించే ప్రక్రియ మరియు అంగీకరించిన తనిఖీ అవసరాలను గుర్తించాలి.
- కాంపోనెంట్ గుర్తులు లేదా భాగాల జాబితా సంభోగం ముక్కల మధ్య సంబంధాన్ని సంరక్షించాలి.
EJS యొక్క ఉత్పత్తి సమాచారం తనిఖీ నివేదికలు మరియు మెటీరియల్ సర్టిఫికేట్లు అందించబడిందని పేర్కొంది. ప్రమాణపత్రం అన్ని కొలతలు, ఉపరితల పరిస్థితులు మరియు అసెంబుల్డ్ పనితీరును ధృవీకరిస్తుంది అని భావించే బదులు క్రమంలో అవసరమైన పరిధిని నిర్వచించండి.
7. EJS ఫ్యాక్టరీ దృక్పథం: పూర్తి భర్తీని నిర్వచించండి
EJS విచారణ కోసం, వివిక్త రీప్లేస్మెంట్ రింగ్ని ఎంచుకునే ముందు అసెంబ్లీ నిర్వచనాన్ని పంపమని మేము సిఫార్సు చేస్తున్నాము. హార్డ్వేర్ను గుర్తించడంలో ఫోటో సహాయపడుతుంది. డ్రాయింగ్, కాంపోనెంట్ ఐడెంటిటీలు మరియు ఆపరేటింగ్ సమాచారం సరఫరా చేయాల్సిన వాటిని నిర్వచిస్తుంది.
అసలు భాగం సంఖ్య మరియు అందుబాటులో ఉన్న అసెంబ్లీ లేదా కాంపోనెంట్ డ్రాయింగ్లతో ప్రారంభించండి. స్క్రూ, చిట్కా, రింగ్ మరియు సీట్ రికార్డ్లను లేబుల్ చేయండి, తద్వారా వివిధ అసెంబ్లీల నుండి కొలతలు గందరగోళానికి గురికావు. పాత భాగాలు ఇప్పటికే వేరు చేయబడి ఉంటే, సారూప్యంగా కనిపించే ఉంగరాలను సమూహపరచడం కంటే వాటి గుర్తింపులను నిలుపుకోండి.
మా సిఫార్సు చేసిన విచారణ ప్యాకేజీ:
- యంత్ర తయారీ, మోడల్ మరియు ఇంజెక్షన్-యూనిట్ గుర్తింపు, దానితో పాటు అసలు భాగం లేదా అసెంబ్లీ సంఖ్య.
- పునర్విమర్శ సమాచారం, థ్రెడ్ వివరాలు మరియు మ్యాచింగ్ స్క్రూ కనెక్షన్తో అసెంబ్లీ మరియు కాంపోనెంట్ డ్రాయింగ్లు.
- గుర్తించబడిన ఛాయాచిత్రాలు మరియు పాత-భాగం కొలత రికార్డు, నామమాత్రపు కొలతలు నుండి ధరించిన రీడింగ్లను స్పష్టంగా వేరు చేస్తుంది.
- రెసిన్ గ్రేడ్, పూరక/సంకలిత సమాచారం, రీగ్రైండ్ ఉపయోగం మరియు అప్లికేషన్లో సంబంధిత మార్పులు.
- లక్ష్యం: పునరావృత భర్తీ, మెటీరియల్ సమీక్ష లేదా ప్రతిపాదిత డిజైన్ మార్పు.
- ఆపరేటింగ్ సమస్య కోసం, ప్రాసెస్ పరిస్థితులతో పాటు పోల్చదగిన కుషన్, బరువు, రికవరీ మరియు పీడన రికార్డులు.
- అవసరమైన డైమెన్షనల్, మెటీరియల్ మరియు ట్రీట్మెంట్ డాక్యుమెంటేషన్ మరియు ఏదైనా ఉత్పత్తి పోలిక కోసం అంగీకరించిన ఆధారం.
డ్రాయింగ్ తప్పిపోయినట్లయితే, తెలిసిన వాటిని గుర్తించండి మరియు ఇంకా నిర్వచనం అవసరం. యంత్ర గుర్తింపు మరియు ఫోటోగ్రాఫ్లు ఒక ప్రారంభ స్థానం, ప్రతి అంతర్గత కోణానికి ప్రత్యామ్నాయం కాదు. వివరించలేని ధరించిన నమూనా నుండి కొలతలను సమీక్ష లేకుండా కొత్త-భాగం స్పెసిఫికేషన్గా మార్చవద్దు.
ద్వారా ప్యాకేజీని పంపండిEJS సంప్రదింపు పేజీ, గుర్తించడంస్క్రూ-చిట్కా అసెంబ్లీలేదా వ్యక్తిగత సంభోగం భాగాలు అవసరం. ఇది అదే వ్యాసం కలిగిన వాల్వ్ కోసం సాధారణ అభ్యర్థన కంటే వాస్తవ పునఃస్థాపనపై విచారణను కేంద్రీకరిస్తుంది.
8. తరచుగా అడిగే ప్రశ్నలు
చెక్ రింగ్ పూర్తి నాన్-రిటర్న్ వాల్వ్ కాదా?
సాధారణంగా రింగ్-రకం డిజైన్ను సూచించేటప్పుడు కాదు. రింగ్ రిటైనర్ మరియు సంభోగం సీటుతో పనిచేస్తుంది; సరఫరాదారులు కొన్నిసార్లు అసెంబ్లీ కోసం విస్తృత పేర్లను ఉపయోగిస్తారు. అంశం సంఖ్యలు మరియు చేర్చబడిన భాగాలను నిర్ధారించండి. బాల్-చెక్ డిజైన్లు వేరొక ముగింపు మూలకాన్ని ఉపయోగిస్తాయి, కాబట్టి "చెక్ రింగ్"గా మాత్రమే వివరించబడిన ఆర్డర్ అస్పష్టంగా ఉంటుంది.
నేను ఇంజెక్షన్ మోల్డింగ్ చెక్ రింగ్ను మాత్రమే భర్తీ చేయవచ్చా?
బహుశా, కొత్త రింగ్ అనుకూలంగా ఉంటే మరియు సంభోగం భాగాలు ఆమోదయోగ్యంగా ఉంటాయి. రిటైనర్, సీటు మరియు సంబంధిత బారెల్ బోర్ను కూడా తనిఖీ చేయండి. సరైన కొత్త రింగ్ దెబ్బతిన్న సంభోగం ఉపరితలాన్ని పునరుద్ధరించదు. కాంపోనెంట్ డ్రాయింగ్ మరియు తనిఖీ ఫలితాలు భర్తీ పరిధిని నిర్ణయించాలి.
లాకింగ్ రింగ్ ఎల్లప్పుడూ మెరుగ్గా ముద్రించబడుతుందా?
నం. ఇంటర్లాకింగ్ ఫీచర్లు స్క్రూతో రింగ్ ఎలా తిరుగుతుందో నిర్వచిస్తుంది, హామీ ఇవ్వబడిన సీలింగ్ ఫలితం కాదు. మూసివేత ప్రవర్తన, సీటు పరిస్థితి, బారెల్ ఫిట్ మరియు ప్రాసెసింగ్ పరిస్థితులు ఇప్పటికీ ముఖ్యమైనవి. "లాకింగ్" అనే పదం నుండి పనితీరును ఊహించడం కంటే వాస్తవ డిజైన్లను సరిపోల్చండి.
మూడు ముక్కల అసెంబ్లీ కంటే నాలుగు ముక్కల అసెంబ్లీ ఎప్పుడూ మంచిదేనా?
నం. ప్రత్యేక ఫ్రంట్ వేర్ ఎలిమెంట్ భాగం మరియు నిర్వహణ ఎంపికలను మారుస్తుంది. ఇది ప్రవాహం, మూసివేత లేదా మన్నికలో సార్వత్రిక మెరుగుదలను ఏర్పాటు చేయదు. నిర్దిష్ట డిజైన్, రెసిన్, మ్యాటింగ్ ఇంటర్ఫేస్లు మరియు రీప్లేస్మెంట్ ఆబ్జెక్టివ్ను మూల్యాంకనం చేయండి.
ఇంజెక్షన్ మోల్డింగ్లో చెక్ రింగ్ని తనిఖీ చేస్తున్నప్పుడు నేను ఏమి రికార్డ్ చేయాలి?
అసెంబ్లీ గుర్తింపు, డ్రాయింగ్ పునర్విమర్శ, కొలత స్థానాలు మరియు షరతులను రికార్డ్ చేయండి. ఉత్పత్తి పరిశీలనల కోసం, స్థిరమైన కుషన్ నిర్వచనం మరియు బరువు పద్ధతిని ఉపయోగించండి మరియు అనుబంధిత ప్రక్రియ సెట్టింగ్లను సంరక్షించండి. డైమెన్షనల్ ఇన్స్పెక్షన్ మరియు ప్రాసెస్ రిపీటబిలిటీ సాక్ష్యాలను వేరుగా ఉంచండి, తద్వారా ఒకటి మరొకటి నిలబడదు.