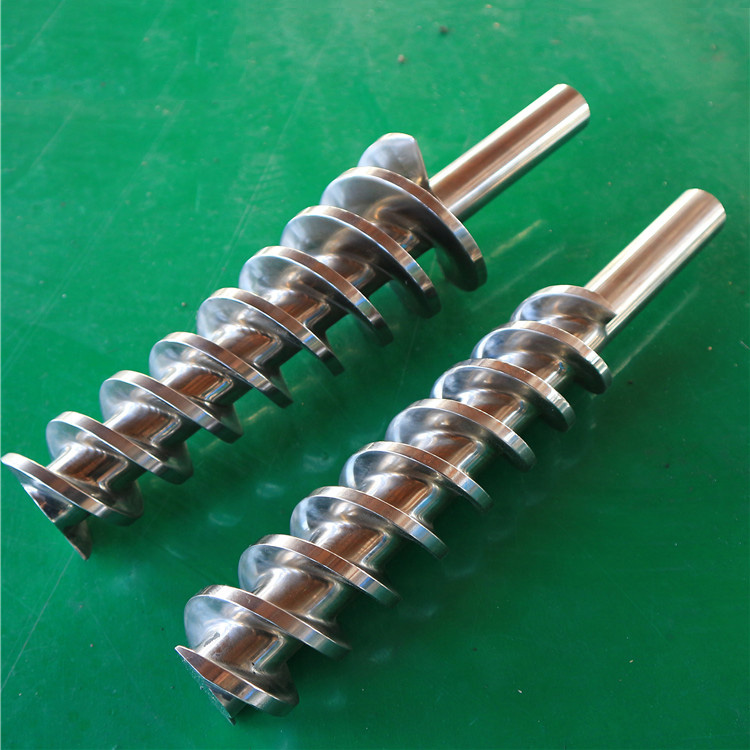
కోల్డ్-ఫీడ్ మరియు హాట్-ఫీడ్ రబ్బరు స్క్రూలు విభిన్నమైన పరిస్థితుల్లో విభిన్నంగా ఉంటాయి. వేడి-ఫీడ్ స్క్రూ అప్స్ట్రీమ్ వేడెక్కిన రబ్బరును నిర్వహిస్తుంది; కోల్డ్-ఫీడ్ స్క్రూ తప్పనిసరిగా పని చేయాలి మరియు ఇన్కమింగ్ స్టాక్ను వేడి చేయాలి. ఇది పని పొడవు, ఛానెల్ జ్యామితి, మిక్సింగ్ అవసరాలు మరియు ఉష్ణోగ్రత-నియంత్రణ అమరికను మారుస్తుంది. రీప్లేస్మెంట్ కోసం, మెటీరియల్ అప్గ్రేడ్ని ఎంచుకునే ముందు ఇన్స్టాల్ చేసిన మెషీన్ ఫీడ్ సిస్టమ్ మరియు డ్రాయింగ్ను అనుసరించండి. స్క్రూ వ్యాసాన్ని సరిపోల్చడం మాత్రమే స్క్రూ-అండ్-బారెల్ సెట్ సరిపోతుందని లేదా సరిగ్గా పని చేస్తుందని నిర్ధారించదు.
1. కోల్డ్ ఫీడ్ మరియు హాట్ ఫీడ్ మధ్య ఎలాంటి మార్పులు వస్తాయి?
సమ్మేళనం స్క్రూకు చేరుకోవడానికి ముందు వ్యత్యాసం ప్రారంభమవుతుంది. హాట్-ఫీడ్ రబ్బరు ఇప్పటికే వేడెక్కింది మరియు అప్స్ట్రీమ్ ఆపరేషన్లో పని చేసింది. కోల్డ్-ఫీడ్ స్టాక్ పరిసర ఉష్ణోగ్రత సమీపంలోకి ప్రవేశిస్తుంది, కాబట్టి రబ్బరు ఎక్స్ట్రూడర్లో ఎక్కువ వేడెక్కడం మరియు సజాతీయీకరణ పని జరుగుతుంది. ఏ పేరు కూడా సార్వత్రిక బారెల్ ఉష్ణోగ్రత లేదా నిర్దిష్ట తుది ఉత్పత్తిని వివరించలేదు.ష్మిత్ మరియు స్కాప్నర్స్ రబ్బర్-ఎక్స్ట్రషన్ స్టడీరెండు ఫీడ్ భావనల మధ్య ఈ వ్యత్యాసాన్ని వివరిస్తుంది.
| కొనుగోలు ప్రశ్న | హాట్-ఫీడ్ స్క్రూ మరియు బారెల్ | కోల్డ్-ఫీడ్ స్క్రూ మరియు బారెల్ |
|---|---|---|
| ఫీడ్ ఓపెనింగ్లోకి ఏమి ప్రవేశిస్తుంది? | కాంపౌండ్ తయారు చేయబడింది మరియు అప్స్ట్రీమ్ వేడెక్కింది | పరిసర-ఉష్ణోగ్రత, ప్రీ-కంపౌండ్డ్ స్టాక్ |
| స్క్రూ ఏమి సాధించాలి? | ఆ సిద్ధం చేసిన ఫీడ్ నుండి ఒత్తిడిని తెలియజేయండి, సజాతీయంగా మార్చండి మరియు పెంచండి | స్టాక్లో తీసుకోండి, పని చేయండి మరియు వేడి చేయండి, దానిని సజాతీయంగా మార్చండి మరియు ఒత్తిడిని పెంచండి |
| EJS సంబంధిత ఉత్పత్తి పేజీలో ఎంత పొడవు జాబితా చేయబడింది? | 4:1 నుండి 6:1 వరకు L/D | L/D 15D నుండి 20D వరకు జాబితా చేయబడింది |
| ప్రత్యామ్నాయం ఏమి భద్రపరచాలి? | అసలు ఫీడ్, స్క్రూ, బారెల్ మరియు కనెక్షన్ జ్యామితి | ఆ ఇంటర్ఫేస్లు, అలాగే ఇన్స్టాల్ చేయబడిన మిక్సింగ్ మరియు ఉష్ణోగ్రత-నియంత్రణ ఏర్పాట్లు |
| ఆర్డర్ చేసిన భాగాన్ని ఏది గుర్తించాలి? | మెషీన్తో ముడిపడి ఉన్న ఆమోదించబడిన డ్రాయింగ్ | ఏదైనా పిన్ కాన్ఫిగరేషన్తో సహా మెషీన్తో ముడిపడి ఉన్న ఆమోదించబడిన డ్రాయింగ్ |
పైన ఉన్న L/D ఎంట్రీలు EJSల నుండి వచ్చాయిహాట్-ఫీడ్ రబ్బర్ స్క్రూ-అండ్-బారెల్ పేజీమరియుచల్లని-ఫీడ్ ఉత్పత్తి పేజీ. వారు ఆ పేజీలలో ప్రచురించబడిన ఎంపికలను వివరిస్తారు, తప్పనిసరి పరిశ్రమ పరిధులు లేదా పరస్పరం మార్చుకోగల ప్రామాణిక పరిమాణాలు కాదు.
కోల్డ్ ఫీడ్ అంటే మిక్స్డ్ రెసిపీని ఫీడ్ చేయడం మరియు ప్రతి అప్స్ట్రీమ్ కాంపౌండింగ్ ఆపరేషన్ను స్క్రూ భర్తీ చేస్తుందని ఆశించడం కాదు. సరఫరా చేయబడిన స్టాక్ను వివరించండి: ఫీడ్ ఓపెనింగ్లో దాని సూత్రీకరణ, భౌతిక రూపం మరియు పరిస్థితి. ముందుగా సమ్మేళనం చేయబడిన రబ్బరు షీట్, ఒక క్రమరహిత స్ట్రిప్ మరియు వేడెక్కిన ఫీడ్ స్ట్రీమ్ ఒకే పాలిమర్ పేరును పంచుకున్నప్పుడు కూడా విభిన్న స్పెసిఫికేషన్ ఇన్పుట్లు.
ఉత్పత్తి కుటుంబాలపై విస్తృత నేపథ్యం కోసం, చూడండిరబ్బరు స్క్రూ-మరియు-బారెల్ కొనుగోలుదారు యొక్క గైడ్. మీ మెషీన్లో ఉండే హార్డ్వేర్ను నిర్వచించడం ఇక్కడ ఇరుకైన పని.
2. స్క్రూ డిజైన్ను దాని L/D నిష్పత్తికి మించి చదవండి
రబ్బరు ఎక్స్ట్రాషన్ స్క్రూ డిజైన్కు వ్యాసం మరియు ఒక నిష్పత్తి కంటే ఎక్కువ వివరాలు అవసరం. పిచ్, ఛానల్ డెప్త్, కోర్ వ్యాసం, ఫ్లైట్ అమరిక మరియు మిక్సింగ్ ఫీచర్లలో తేడా ఉన్నప్పుడు రెండు స్క్రూలు L/D విలువను పంచుకోగలవు. ప్రొఫైల్ను "కోల్డ్-ఫీడ్ స్క్రూ" వంటి ఒకే లేబుల్కి తగ్గించకుండా పని చేసే విభాగం వెంట రికార్డ్ చేయండి.
పని పొడవు మరియు మొత్తం పొడవు వేర్వేరు కొలతలు
L/Dని లెక్కించేటప్పుడు డ్రాయింగ్ యొక్క నిర్వచించిన పని పొడవును ఉపయోగించండి. డ్రైవ్ షాంక్, భుజాలు మరియు చిట్కా వివరాలతో కలిపి మొత్తం పొడవును విడిగా రికార్డ్ చేయండి. ఒక సరఫరాదారుకి ప్రాసెసింగ్ జ్యామితి మరియు భాగాన్ని గుర్తించే మరియు డ్రైవ్ చేసే ఫీచర్లు రెండూ అవసరం.
దృష్టాంతం కోసం మాత్రమే, స్థిరమైన స్క్రూ వ్యాసం 60 మిమీ మరియు పని పొడవుగా L నిర్వచించండి. L/D = 5 వద్ద, L 300 mm. L/D = 18 వద్ద, L 1,080 mm. ఇవి అంకగణిత ఉదాహరణలు, EJS మోడల్ కొలతలు కాదు. ఒక నిష్పత్తి ఎంత సమాచారాన్ని దాచగలదో అవి చూపుతాయి; స్క్రూ నిర్దిష్ట బారెల్కు సరిపోతుందని లేదా పేర్కొన్న అవుట్పుట్ను ఉత్పత్తి చేస్తుందని వారు నిరూపించలేదు.
ఫీడ్ పరిస్థితి స్క్రూ యొక్క పనిని మారుస్తుంది
కాన్సెప్ట్ పోలిక. అసలు పని ప్రొఫైల్ మరియు మెషిన్ ఇంటర్ఫేస్లను పేర్కొనండి.
హాట్ ఫీడ్
ముందుగా వేడెక్కిన సమ్మేళనం
కన్వే + హోమోజెనైజ్ + బిల్డ్ ప్రెజర్.
అప్స్ట్రీమ్ తయారీ అనేది ఫీడ్ కండిషన్లో భాగం.
కోల్డ్ ఫీడ్
యాంబియంట్, ప్రీ-కంపౌండ్డ్ స్టాక్
టేక్ ఇన్ + పని మరియు వెచ్చని + సజాతీయత.
అప్పుడు దిగువ నిరోధానికి వ్యతిరేకంగా సమ్మేళనాన్ని బట్వాడా చేయండి.
పని పొడవు మొత్తం పొడవు కాదు
ఇలస్ట్రేటివ్ అంకగణితం మాత్రమే. స్థిరమైన వ్యాసం D = 60 mm ఊహించండి మరియు L ని పని పొడవుగా నిర్వచించండి.
L/D = 5
L = 5 × 60 = 300 mm
నారింజ సెగ్మెంట్ పని పొడవును సూచిస్తుంది.
L/D = 18
L = 18 × 60 = 1,080 mm
నారింజ సెగ్మెంట్ పని పొడవును సూచిస్తుంది.
బూడిద రంగు డ్రైవ్-షాంక్ చిహ్నం వేరుగా ఉంటుంది మరియు పని పొడవులో చేర్చబడలేదు.
సరళీకృత ఇలస్ట్రేషన్, ఉత్పత్తి డ్రాయింగ్ కాదు. ఈ నిష్పత్తులు సరిపోవు, అవుట్పుట్ లేదా పరస్పర మార్పిడిని నిరూపించవు.
ఛానెల్లు మరియు సరిపోలే బారెల్ను వివరించండి
ప్రొఫైల్ మారే అక్షసంబంధ స్థానాలను సరఫరా చేయండి. డ్రాయింగ్లో ఫ్లైట్ పిచ్, కోర్ వ్యాసం, ఛానెల్ డెప్త్ మరియు సంబంధిత విమాన వివరాలను చేర్చండి. పాత ఎక్స్ట్రూడర్ స్క్రూ ధరించినట్లయితే, కొలవబడిన మిగిలిన కొలతలను ఉద్దేశించిన కొత్త-భాగ కొలతల నుండి వేరు చేయండి. భర్తీ డ్రాయింగ్లోకి దుస్తులు కాపీ చేయడం తప్పు బేస్లైన్ను భద్రపరుస్తుంది.
EJS కూడా విడిగా జాబితా చేస్తుందిపిన్-రకం రబ్బరు స్క్రూ-మరియు-బారెల్ ఉత్పత్తులు. ప్రతి చల్లని-ఫీడ్ డిజైన్ అదే అమరికను ఉపయోగిస్తుందని అనుకోకండి. TROESTER యొక్కరబ్బరు-ఎక్స్ట్రషన్ ఉత్పత్తి శ్రేణిఅదేవిధంగా మృదువైన మరియు పిన్-రకం డిజైన్లను కలిగి ఉంటుంది. పిన్లు ఇన్స్టాల్ చేయబడిన చోట, బారెల్ స్థానాలు మరియు సంబంధిత స్క్రూ జ్యామితికి సరిపోలిన నిర్వచనం అవసరం. వాటిని తీసివేయడం లేదా సాదా స్క్రూని భర్తీ చేయడం కోసం డిజైన్ సమీక్ష అవసరం, ఆర్డర్ వివరణలో మార్పు కాదు.

3. ఉష్ణోగ్రత నియంత్రణ భాగం స్పెసిఫికేషన్కు చెందినది
"కోల్డ్-ఫీడ్ ఎక్స్ట్రూషన్" అనే పదబంధం ఇన్కమింగ్ స్టాక్ స్థితిని గుర్తిస్తుంది. సమ్మేళనం చల్లగా ఉంటుందని దీని అర్థం కాదు. మెకానికల్ పని వేడిని పరిచయం చేస్తుంది, అయితే ఉష్ణోగ్రత-నియంత్రణ వ్యవస్థ హార్డ్వేర్ ద్వారా వేడిని జోడిస్తుంది లేదా తొలగిస్తుంది. ఫీడ్ ఉష్ణోగ్రత, కంట్రోలర్ సెట్పాయింట్లు మరియు కొలిచిన సమ్మేళనం ఉష్ణోగ్రతను ప్రత్యేక రికార్డులుగా పరిగణించండి.
పాత ఎక్స్ట్రాషన్ స్క్రూని ప్రతిపాదిత భర్తీతో పోల్చినప్పుడు ఆ వ్యత్యాసం ముఖ్యమైనది. నియంత్రిక ప్రదర్శన నియంత్రిత స్థానం లేదా సర్క్యూట్ను వివరిస్తుంది. ఇది స్వయంగా, డిచ్ఛార్జ్ వద్ద రబ్బరు అంతటా ఉష్ణోగ్రతను ఏర్పాటు చేయదు. ఒకేలాంటి కంట్రోలర్ సెట్టింగ్ల ఆధారంగా మాత్రమే పనితీరు దావాను అంగీకరించడం మానుకోండి.
TROESTER దానిలోని నీటి తాపన/శీతలీకరణ యూనిట్లను గుర్తిస్తుందిGS రబ్బర్-కేబుల్ ఎక్స్ట్రూడర్ డాక్యుమెంటేషన్. EJS యొక్క పిన్-రకం ఉత్పత్తి వివరణ వేడి-నీటి ప్రసరణను కూడా చర్చిస్తుంది. ఉష్ణోగ్రత-నియంత్రణ కనెక్షన్లు స్పెసిఫికేషన్లో ఎందుకు ఉన్నాయని ఈ ఉదాహరణలు చూపుతాయి; అవి ప్రతి స్క్రూ మరియు బారెల్కు ఒకే విధమైన అంతర్గత మార్గాలు లేదా నీటి అవసరాలు ఉన్నాయని అర్థం కాదు.
| రికార్డ్ చేయవలసిన అంశం | భర్తీ సమీక్ష కోసం సమాచారం అవసరం |
|---|---|
| ఫీడ్ ఓపెనింగ్ వద్ద స్టాక్ | అప్స్ట్రీమ్ వార్మింగ్తో సహా భౌతిక రూపం మరియు కొలవబడిన ఇన్లెట్ స్థితి |
| బారెల్ ఉష్ణోగ్రత నియంత్రణ | జోన్ సరిహద్దులు, సర్క్యూట్ గుర్తింపు, కనెక్షన్ స్థానాలు మరియు ఆమోదించబడిన ఆపరేటింగ్ అవసరాలు |
| స్క్రూ ఉష్ణోగ్రత నియంత్రణ, అమర్చబడి ఉంటే | అంతర్గత పాసేజ్ అమరిక, కనెక్షన్/రోటరీ-యూనియన్ ఇంటర్ఫేస్ మరియు అసలు డ్రాయింగ్ |
| సమ్మేళనం ఉష్ణోగ్రత | కొలత స్థానం, పద్ధతి మరియు స్థిరంగా నడుస్తున్న పరిస్థితి |
| థర్మల్ పరిమితి | సమ్మేళనం యొక్క పేర్కొన్న ప్రాసెసింగ్ పరిమితులు మరియు సహాయక సరఫరాదారు లేదా ప్రయోగశాల సమాచారం |
థర్మల్ ఏకరూపత మరియు పదార్థ ఏకరూపత వేర్వేరు ప్రశ్నలు. దిPaderborn పరిశోధనవాటిని విడిగా మూల్యాంకనం చేస్తుంది మరియు స్థానిక తాపన మరియు స్కార్చ్ గురించి చర్చిస్తుంది. దీని ఫలితాలు సగటు ఉష్ణోగ్రత కంటే ఎక్కువ తనిఖీ చేయడానికి మద్దతు ఇస్తాయి; వారు EPDM, NBR లేదా ప్రతి SBR సూత్రీకరణకు సార్వత్రిక ఆపరేటింగ్ పరిమితిని అందించరు.
ఆర్డర్ చేసిన హార్డ్వేర్ కోసం, ఆమోదించబడిన శీతలీకరణ లేఅవుట్ను డాక్యుమెంట్ చేసిన రీడిజైన్ మార్చకపోతే దాన్ని భద్రపరచండి. బాహ్య ఛాయాచిత్రం నుండి అంతర్గత మార్గాన్ని ఊహించవద్దు. ఉష్ణోగ్రత సెట్టింగ్లు మరియు సురక్షితమైన ఆపరేటింగ్ పరిమితులు వాస్తవ సమ్మేళనం మరియు యంత్ర విధానం నుండి రావాలి, పోలిక కథనం కాదు.
4. కోల్డ్ ఫీడ్ ఎల్లప్పుడూ వేగవంతమైనదా లేదా ఎక్కువ శక్తి-సమర్థవంతమైనదా?
ఫీడ్ లేబుల్ పనితీరు హామీ కాదు. వాస్తవ సమ్మేళనం మరియు సాధనం నుండి అర్హత కలిగిన ఉత్పత్తికి వ్యతిరేకంగా స్క్రూ-అండ్-బారెల్ ప్రతిపాదనను నిర్ధారించండి. మెటీరియల్ దాని ప్రాసెసింగ్ పరిమితుల్లోనే ఉండి, ఉత్పత్తి అదే డైమెన్షనల్, ఉపరితలం మరియు ఇతర అంగీకార అవసరాలకు అనుగుణంగా ఉంటే మాత్రమే అధిక అవుట్పుట్ ఫిగర్ ఉపయోగపడుతుంది.
ప్రక్రియ యొక్క భాగాన్ని పోల్చడంతో ప్రారంభించండి. హాట్-ఫీడ్ అమరికలో ఎక్స్ట్రూడర్ అప్స్ట్రీమ్ తయారీ ఉంటుంది. ప్రధాన డ్రైవ్ను మాత్రమే లెక్కించే కోల్డ్-ఫీడ్ పోలిక నేరుగా హాట్-ఫీడ్ టోటల్తో పోల్చబడదు, అది వేడెక్కుతున్న మిల్లును కూడా గణిస్తుంది లేదా వైస్ వెర్సా. అదేవిధంగా, డ్రైవ్ నేమ్ప్లేట్ పవర్ అనేది సామర్థ్య రేటింగ్, ఆమోదయోగ్యమైన కిలోగ్రాముకు ఉపయోగించే శక్తి యొక్క కొలత కాదు.
సాధారణ పోలిక రికార్డును ఉపయోగించండి:
- అదే సమ్మేళనం గుర్తింపు, ఫీడ్ రూపం మరియు తయారీ చరిత్ర.
- అదే ఉత్పత్తి, డై అమరిక మరియు అంగీకరించిన నాణ్యత ప్రమాణాలు.
- స్క్రూ వేగం, పీడనం మరియు ఉష్ణోగ్రత రికార్డులతో స్థిరంగా నడుస్తున్న కాలం.
- స్పష్టంగా గుర్తించబడిన పరికరాల సమితి కోసం కొలిచిన శక్తి.
- ఆమోదించబడిన ఉత్పత్తి ద్రవ్యరాశి, తిరస్కరించబడిన ఉత్పత్తి విడిగా రికార్డ్ చేయబడింది.
ఆచరణాత్మక శక్తి కొలతఅంగీకరించబడిన ఉత్పత్తి ద్రవ్యరాశి (kg) ద్వారా విభజించబడిన అంగీకరించబడిన సరిహద్దు (kWh) లోపల కొలిచిన శక్తి. సరిహద్దులో అప్స్ట్రీమ్ వార్మింగ్, ఎక్స్ట్రూడర్ మరియు ఉష్ణోగ్రత-నియంత్రణ సహాయకాలు ఉన్నాయో లేదో తెలియజేయండి. ఇష్టంతో పోల్చండి; రెండు రికార్డుల మధ్య నిశ్శబ్దంగా పరికరాలను జోడించవద్దు లేదా తీసివేయవద్దు. ఇది పోలిక పద్ధతి, EJS శక్తి పొదుపు దావా కాదు.
రీప్లేస్మెంట్ కొనుగోలుదారుల కోసం, నిరూపితమైన స్పెసిఫికేషన్ను పునరుద్ధరించడం లేదా దాని ప్రాసెసింగ్ ప్రవర్తనను మార్చడం అనేది ముందుగా పనిని నిర్ధారించండి. అరిగిపోయిన జ్యామితిని పునరుద్ధరించడం మరియు స్క్రూను పునఃరూపకల్పన చేయడం వేర్వేరు ప్రాజెక్ట్లు. రెండవ దానికి అంగీకరించిన ట్రయల్ ప్రాతిపదిక మరియు అంగీకార పరిమితులు అవసరం, "కోల్డ్ ఫీడ్" అనే పదాలకు జోడించిన వాగ్దానం కాదు.
5. సమ్మేళనం మరియు ఇన్స్టాల్ చేయబడిన లైన్ కోసం ఎంచుకోండి
రబ్బరు కోసం ఎక్స్ట్రూడర్ను పేర్కొనేటప్పుడు, ఫీడ్ కండిషన్ మరియు అవసరమైన ప్రాసెసింగ్ టాస్క్తో ప్రారంభించండి. దాని స్క్రూ మరియు బారెల్ను ఆర్డర్ చేసినప్పుడు, వ్యవస్థాపించిన యంత్రం యొక్క యాంత్రిక పరిమితులను జోడించండి. గొట్టం, ప్రొఫైల్ లేదా టైర్-భాగాల ఉత్పత్తి వంటి అప్లికేషన్ ఉపయోగకరమైన నేపథ్యం, కానీ అవసరమైన హార్డ్వేర్ను ప్రత్యేకంగా గుర్తించదు.
EJS యొక్క హాట్-ఫీడ్ మరియు కోల్డ్-ఫీడ్ ఉత్పత్తి పేజీలు రెండూ రబ్బరు-ఉత్పత్తి అప్లికేషన్లను జాబితా చేస్తాయి. ఆ అతివ్యాప్తి అనేది పూర్తి ఉత్పత్తి పేరు నుండి మాత్రమే స్క్రూను ఎంచుకోవడానికి బదులుగా వాస్తవ సమ్మేళనం మరియు యంత్ర సమాచారాన్ని పంపడానికి ఒక కారణం.
| మీ పరిస్థితి | ప్రారంభ నిర్ణయం | సాక్ష్యం పంపాలి |
|---|---|---|
| నిరూపితమైన హాట్-ఫీడ్ అమరికలో భాగాలను భర్తీ చేయడం | ఇంజనీరింగ్ సమీక్ష మార్పును ఆమోదించనంత వరకు డాక్యుమెంట్ చేయబడిన ఫీడ్ కాన్సెప్ట్ మరియు ఇంటర్ఫేస్లను అలాగే ఉంచుకోండి | ఒరిజినల్ డ్రాయింగ్, అప్స్ట్రీమ్ ఫీడ్ కండిషన్, వేర్ రికార్డ్ మరియు రీప్లేస్మెంట్ లక్ష్యం |
| కోల్డ్-ఫీడ్ స్క్రూ మరియు బారెల్ను మార్చడం | ఇన్స్టాల్ చేయబడిన ఛానెల్, మిక్సింగ్ మరియు ఉష్ణోగ్రత-నియంత్రణ కాన్ఫిగరేషన్ను గుర్తించండి | వర్కింగ్ ప్రొఫైల్, బారెల్ డ్రాయింగ్, ఫీడ్ అమరిక మరియు కాంపౌండ్ రికార్డ్ |
| పిన్-రకం బారెల్ కోసం ఆర్డర్ చేస్తోంది | స్క్రూ మరియు బారెల్ను సరిపోలే భాగాలుగా నిర్వచించండి | పిన్ లేఅవుట్, సంబంధిత స్క్రూ లక్షణాలు, విభాగం గుర్తింపు మరియు ఆమోదించబడిన అనుమతులు |
| సమ్మేళనం లేదా పూరక లోడింగ్ను మార్చడం | జ్యామితి మరియు పని-ఉపరితల సమీక్షను మళ్లీ తెరవండి | పాత మరియు కొత్త సూత్రీకరణ సమాచారం, ప్రాసెసింగ్ పరిమితులు మరియు గమనించిన దుస్తులు |
| ఫీడ్ కాన్సెప్ట్ యొక్క మార్పును పరిశీలిస్తోంది | ప్రభావిత ఇంటర్ఫేస్లు మరియు ప్రాసెసింగ్ అవసరాల మొత్తం సెట్ను సమీక్షించండి | మెషిన్ సామర్ధ్యం సమాచారం మరియు ఆమోదించబడిన డిజైన్ ప్రతిపాదన, కేవలం పొడవైన స్క్రూ మాత్రమే కాదు |
మెటీరియల్ ఎంపిక ఉద్యోగం యొక్క ఈ నిర్వచనాన్ని అనుసరిస్తుంది. సంబంధిత సమ్మేళనం మరియు వేర్ మెకానిజం దృష్టిలో స్క్రూ మరియు బారెల్ కోసం బేస్ మెటీరియల్ మరియు పని ఉపరితలాన్ని విడిగా పేర్కొనండి. గట్టి ఉపరితలం సరిపోలని ఫీడ్ ఓపెనింగ్ లేదా కూలింగ్ కనెక్షన్ని సరిచేయదు. దిస్క్రూ-అండ్-బారెల్ మెటీరియల్స్ గైడ్ప్రత్యేక మెటీరియల్ సమీక్ష అని వివరిస్తుంది.
విచారణలో అనిశ్చితిని నిర్దిష్టంగా ఉంచండి: గుర్తించబడని థ్రెడ్, తప్పిపోయిన డ్రాయింగ్ రివిజన్ లేదా తెలియని శీతలీకరణ మార్గాన్ని పరిశోధించవచ్చు. "రబ్బరుకు తగినది" అనేది ఆ ప్రశ్నలలో దేనినైనా పరిష్కరించలేనంత విస్తృతమైనది.
6. హాట్-ఫీడ్ మరియు కోల్డ్-ఫీడ్ సెట్లను పరస్పరం మార్చుకోవచ్చా?
సెట్లను మార్చుకోవడానికి సమానమైన స్క్రూ వ్యాసాలను ఆమోదం వలె పరిగణించవద్దు. పని పొడవు అనేది ఒక అనుకూలత తనిఖీ మాత్రమే. డ్రైవ్ కనెక్షన్, బారెల్ మౌంటు, ఫీడ్ ఓపెనింగ్ మరియు ఉష్ణోగ్రత-నియంత్రణ లేఅవుట్ కూడా తప్పనిసరిగా ఇన్స్టాల్ చేయబడిన మెషీన్తో అంగీకరించాలి. ప్రాజెక్ట్ ఫీడ్ కాన్సెప్ట్ను మార్చినట్లయితే, సమీక్ష కొనుగోలు చేయబడిన భాగాలకు మించి ఉంటుంది.
కింది చెక్లిస్ట్ ఆ సమీక్షను నిర్వహించడానికి ఒక మార్గం. ఇది యంత్ర తయారీదారుల డ్రాయింగ్లకు లేదా ఆమోదించబడిన ఇన్స్టాలేషన్ ప్రక్రియకు ప్రత్యామ్నాయం కాదు.
| ఇంటర్ఫేస్ లేదా ఫీచర్ | ఏమి నిర్వచించాలి | రికార్డు ఎందుకు ముఖ్యం |
|---|---|---|
| డ్రైవ్ ముగింపు | షాంక్ కొలతలు, స్ప్లైన్ లేదా కీవే, భుజాలు, ఎంగేజ్మెంట్ మరియు రొటేషన్ కన్వెన్షన్ | భాగం టార్క్ను ఎలా గుర్తించి మరియు అందుకుంటుందో నిర్వచిస్తుంది |
| బారెల్ మౌంటు | పైలట్/రిజిస్టర్, అంచు, బోల్ట్ నమూనా, డేటా మరియు అక్షసంబంధ స్థానం | యంత్ర నిర్మాణాన్ని భర్తీ చేయడానికి సంబంధించినది |
| పని విభాగం | వ్యాసం నిర్వచనం, పని పొడవు, ప్రొఫైల్ పరివర్తనాలు మరియు సంబంధిత అనుమతులు | ఒక వెలుపలి కోణాన్ని కాకుండా ప్రాసెసింగ్ జతను నిర్వచిస్తుంది |
| ఫీడ్ ఓపెనింగ్ | ఏదైనా ఫీడ్ రోలర్కు ఆకారం, స్థానం మరియు సంబంధం తెరవడం | వ్యవస్థాపించిన ఫీడ్ అమరికను సంరక్షిస్తుంది |
| ఉష్ణోగ్రత నియంత్రణ కనెక్షన్లు | ప్రస్తుతం ఉన్న పోర్ట్లు, సర్క్యూట్ గుర్తింపు మరియు స్క్రూ కనెక్షన్ | అంతర్గత వ్యత్యాసాన్ని దాచకుండా ఊహించిన బాహ్య సరిపోలికను నిరోధిస్తుంది |
| పిన్స్, ఎక్కడ అమర్చబడి ఉంటాయి | స్థానం, ధోరణి, వ్యవస్థాపించిన జ్యామితి మరియు సంబంధిత స్క్రూ లక్షణాలు | సరిపోలిన అమరికను రికార్డ్ చేస్తుంది, కేవలం రంధ్రం గణన మాత్రమే కాదు |
| ఉత్సర్గ ముగింపు | చిట్కా, సంభోగం ముఖం, అంచు లేదా ఇతర అసలైన కనెక్షన్ వివరాలు | దిగువ అసెంబ్లీకి కనెక్షన్ని నిర్వచిస్తుంది |
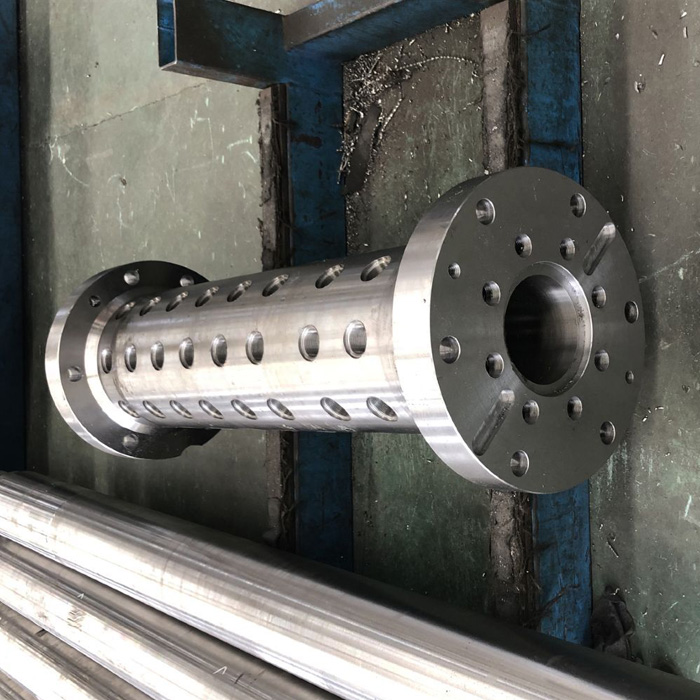
పిన్ బారెల్ కోసం, స్పెసిఫికేషన్ ప్యాక్ని అసెంబ్లింగ్ చేయడానికి ముందు ప్రతి విభాగాన్ని మరియు దాని ధోరణిని రికార్డ్ చేయండి. ఒక ఛాయాచిత్రం అమరికను గుర్తించడంలో సహాయపడుతుంది, అయితే ఇది ఇన్స్టాల్ చేయబడిన పిన్ చొరబాటు, సంబంధిత స్క్రూ ఎన్వలప్ లేదా ఆపరేటింగ్ క్లియరెన్స్ని నిర్ధారించలేదు. ఆ నిర్వచనాలను విడిగా అడగండి. అసలు ఆమోదించబడిన జ్యామితి పునరావృత క్రమాన్ని నియంత్రించాలి; కనిపించే అరిగిపోయిన నమూనా దానిని నిశ్శబ్దంగా భర్తీ చేయకూడదు.
7. EJS ఫ్యాక్టరీ దృక్పథం: మెటీరియల్ అప్గ్రేడ్కు ముందు జతని నిర్వచించండి
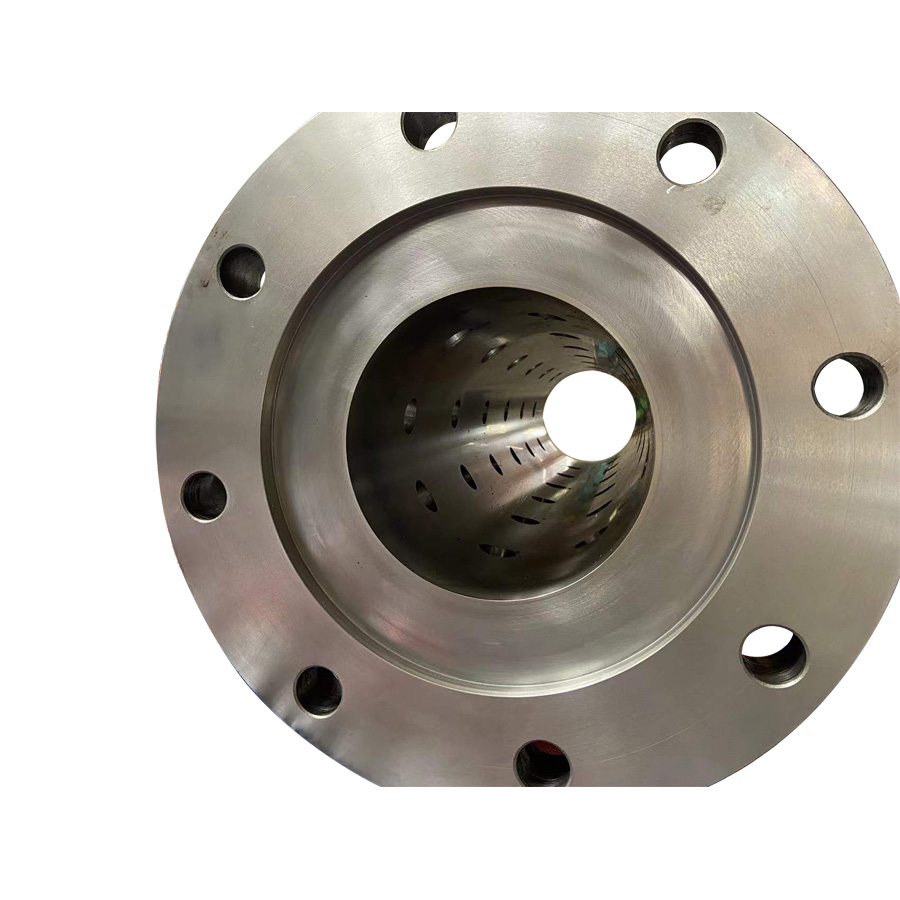
పునఃస్థాపన విచారణ కోసం, వేరొక ఉక్కు లేదా ఉపరితల చికిత్సను అభ్యర్థించడానికి ముందు అసలు ఫీడ్ కాన్సెప్ట్ మరియు మ్యాచింగ్ ఇంటర్ఫేస్లను గుర్తించాలని మేము సిఫార్సు చేస్తున్నాము. ఛాయాచిత్రం భాగాన్ని వివరించడంలో సహాయపడుతుంది మరియు ఉత్పత్తి పేరు విచారణకు దారి తీస్తుంది. స్క్రూ మరియు దాని సంభోగం బారెల్ యొక్క డైమెన్షన్డ్ డెఫినిషన్ను ఏదీ భర్తీ చేయదు.
డిజైన్ డ్రాయింగ్ మరియు పాత భాగాల పరిస్థితిని ప్రత్యేక రికార్డులలో ఉంచడం మా సిఫార్సు. డ్రాయింగ్ ఉద్దేశించిన భర్తీని నిర్వచిస్తుంది. పాత సెట్కు ఏమి జరిగిందో కొలతలు మరియు ఛాయాచిత్రాలు చూపుతాయి. ఆ రికార్డులు ఏకీభవించనట్లయితే, వివరించలేని కోణాన్ని పునరుత్పత్తి చేయమని ఫ్యాక్టరీని అడగడం కంటే స్థానాన్ని మరియు డ్రాయింగ్ పునర్విమర్శను గుర్తించండి.
EJS లురబ్బరు స్క్రూ మరియు బారెల్ ఉత్పత్తి సమాచారంకస్టమర్ డ్రాయింగ్లకు అనుకూలీకరణను మరియు తనిఖీ నివేదికలు మరియు మెటీరియల్ సర్టిఫికేట్లను అందించడాన్ని వివరిస్తుంది. నిర్దిష్ట ఆర్డర్ కోసం, ఆ రికార్డులు ప్రదర్శించాల్సిన కొలతలు మరియు మెటీరియల్ అవసరాలను అంగీకరించండి.
ఈ క్రమంలో విచారణను సిద్ధం చేయండి:
- యంత్రాన్ని మరియు అసలు హాట్-ఫీడ్ లేదా కోల్డ్-ఫీడ్ అమరికను గుర్తించండి. అసలు భాగం సంఖ్యలు మరియు అందుబాటులో ఉన్న డ్రాయింగ్ పునర్విమర్శలను చేర్చండి.
- స్క్రూ మరియు బారెల్ డ్రాయింగ్లను కలిసి సరఫరా చేయండి. మొత్తం పొడవు నుండి విడిగా పని పొడవును నిర్వచించండి మరియు డ్రైవ్, మౌంటు, ఫీడ్ మరియు డిశ్చార్జ్ కనెక్షన్లను చూపండి.
- వర్తించే చోట పిన్ అమరిక మరియు ఉష్ణోగ్రత-నియంత్రణ వివరాలను జోడించండి. వాటి కొలతలు ఊహించడానికి బదులుగా తెలియని లక్షణాలను గుర్తించండి.
- సమ్మేళనం, ఫీడ్ ఫారమ్, పూరక సమాచారం మరియు ప్రాసెసింగ్ పరిమితులను వివరించండి. అసలు భాగాలను ఎంపిక చేసినప్పటి నుండి సూత్రీకరణలో మార్పు వచ్చిందో లేదో తెలియజేయండి.
- పాత-భాగం కండిషన్ రికార్డ్ను అటాచ్ చేయండి. కొలత స్థానాలను లేబుల్ చేయండి మరియు నామమాత్ర డిజైన్ విలువల నుండి ధరించిన రీడింగ్లను వేరు చేయండి.
- లక్ష్యం మరియు అంగీకార ప్రాతిపదికను నిర్వచించండి: పునరావృత పునఃస్థాపన లేదా పునఃరూపకల్పన, అవసరమైన డైమెన్షనల్ తనిఖీ, మెటీరియల్ డాక్యుమెంటేషన్ మరియు అంగీకరించిన పరిస్థితులలో అంచనా వేయబడిన ట్రయల్.
ఒక కోసం మీ విచారణతో ఆ ప్యాకేజీని పంపండిEJS కోల్డ్-ఫీడ్ రబ్బరు స్క్రూ మరియు బారెల్లేదావేడి-ఫీడ్ అసెంబ్లీ. ఇది రెండు జెనరిక్ లేబుల్ల నుండి ఎంచుకోవడానికి అభ్యర్థన కాకుండా, సమీక్షించడానికి తయారీదారుకు నిర్వచించబడిన భాగాన్ని మరియు ఆపరేటింగ్ టాస్క్ను అందిస్తుంది.
8. తరచుగా అడిగే ప్రశ్నలు
కోల్డ్ ఫీడ్ అంటే రబ్బరు వెలికితీసే సమయంలో చల్లగా ఉంటుందా?
సంఖ్య. ఇది మెషీన్లోకి ప్రవేశించే స్టాక్ను వివరిస్తుంది. స్క్రూ పని చేస్తుంది మరియు సమ్మేళనాన్ని వేడి చేస్తుంది, అయితే ఉష్ణోగ్రత-నియంత్రణ పరికరాలు ఉష్ణ బదిలీని నిర్వహిస్తాయి. ఇన్లెట్ కండిషన్, కంట్రోలర్ సెట్టింగ్లు మరియు కొలిచిన సమ్మేళనం ఉష్ణోగ్రతను విడిగా రికార్డ్ చేయండి. సమ్మేళనం ఆమోదించబడిన ప్రాసెసింగ్ పరిమితులు ఇప్పటికీ వర్తిస్తాయి.
ప్రతి కోల్డ్-ఫీడ్ రబ్బరు స్క్రూకి పిన్ బారెల్ అవసరమా?
లేదు. స్మూత్ మరియు పిన్-రకం రబ్బర్-ఎక్స్ట్రషన్ కాన్ఫిగరేషన్లు రెండూ ఉన్నాయి. ఆర్డర్ చేయడానికి ముందు ఇన్స్టాల్ చేసిన డిజైన్ను గుర్తించండి. పిన్స్ ఉన్నట్లయితే, వాటి స్థానాలు మరియు వ్యవస్థాపించిన జ్యామితి సంబంధిత స్క్రూ లక్షణాలతో సరిపోలాలి; సాధారణ కోల్డ్-ఫీడ్ వివరణ సరిపోదు.
రబ్బరు ప్రాసెసింగ్కు ఎల్/డి ఎక్కువ నిష్పత్తి ఎల్లప్పుడూ మంచిదేనా?
సంఖ్య. L/D అనేది వ్యాసానికి సంబంధించి పొడవును వివరిస్తుంది, మొత్తం అనుకూలత కాదు. అవసరమైన పని, ఛానెల్ ప్రొఫైల్, ఉష్ణోగ్రత నియంత్రణ మరియు యంత్ర ఇంటర్ఫేస్లు కూడా ముఖ్యమైనవి. EJS యొక్క హాట్-ఫీడ్ మరియు కోల్డ్-ఫీడ్ పేజీలలోని విభిన్న L/D ఎంట్రీలు ఆ ఉత్పత్తి ఎంపికలను వివరిస్తాయి, ఇప్పటికే ఉన్న స్క్రూను పొడిగించే సూచన కాదు.
కోల్డ్-ఫీడ్ స్క్రూ అదే వ్యాసం కలిగిన హాట్-ఫీడ్ స్క్రూని భర్తీ చేయగలదా?
సమాన వ్యాసం మాత్రమే సరిపోదు. పూర్తి స్క్రూ-అండ్-బారెల్ నిర్వచనం, డ్రైవ్ మరియు మౌంటు ఇంటర్ఫేస్లు, ఫీడ్ అమరిక మరియు ఉష్ణోగ్రత-నియంత్రణ కనెక్షన్లను తనిఖీ చేయండి. ఫీడ్ కాన్సెప్ట్ యొక్క ఏదైనా ప్రతిపాదిత మార్పుకు భర్తీ లేదా మార్పిడి ఆమోదించడానికి ముందు ప్రభావిత సిస్టమ్ యొక్క ఇంజనీరింగ్ సమీక్ష అవసరం.
అసలు డ్రాయింగ్ లేకుంటే భర్తీ విచారణలో ఏమి చేర్చాలి?
యంత్ర గుర్తింపు, పార్ట్ మార్కింగ్లు, లేబుల్ చేయబడిన ఫోటోగ్రాఫ్లు, యాక్సెస్ చేయగల కొలతలు, ఫీడ్ మరియు శీతలీకరణ వివరాలు మరియు సమ్మేళనం సమాచారాన్ని పంపండి. తెలియని లక్షణాలు మరియు అరిగిపోయిన ఉపరితలాల నుండి ధృవీకరించబడిన కొలతలను వేరు చేయండి. తయారీదారు అప్పుడు అదనపు నిర్వచనం ఏమి అవసరమో గుర్తించవచ్చు; నమూనా స్వయంచాలకంగా నామమాత్రపు కొత్త-భాగం డ్రాయింగ్గా మారకూడదు.