మెషిన్ మోడల్ ఎన్వలప్ను గుర్తిస్తుంది. మీ PVC వంటకం దానిలోని చాలా డ్యూటీని గుర్తిస్తుంది. ఈ గైడ్ సూత్రీకరణ, ఉత్పత్తి మరియు ధరించిన రికార్డులను శంఖాకార ట్విన్ స్క్రూ బారెల్ స్పెసిఫికేషన్గా ఎలా మార్చాలో చూపిస్తుంది, అది తయారీదారు వాస్తవానికి సమీక్షించవచ్చు.
PVC రెసిపీ హార్డ్వేర్ స్పెసిఫికేషన్లో ఎందుకు భాగం
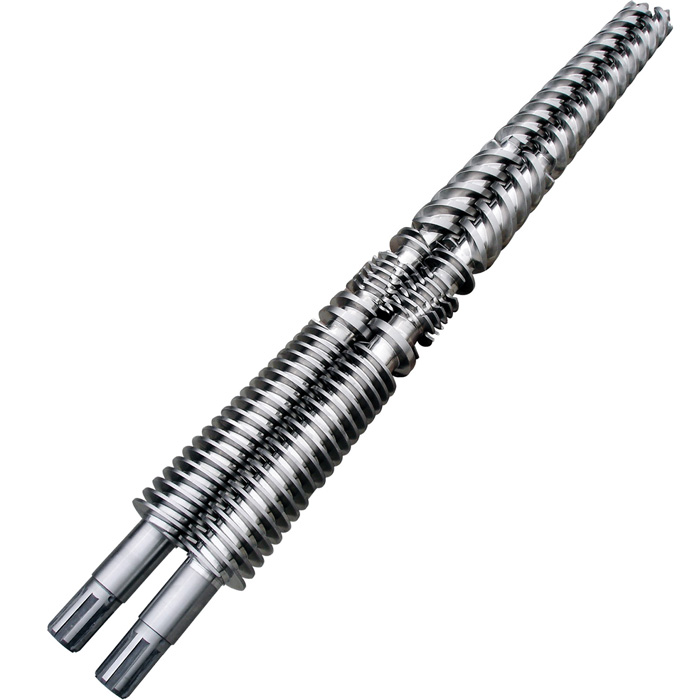
PVC కేవలం రెసిన్గా కాకుండా ఒక సూత్రీకరణగా ఎక్స్ట్రూడర్ను చేరుకుంటుంది. ప్రస్తుత KraussMaffei PVC ప్రాసెసింగ్ వైట్ పేపర్ సంకలితాలను లూబ్రికెంట్లు మరియు స్టెబిలైజర్లు మరియు మినరల్ ఫిల్లర్లు వంటి ప్రాసెసింగ్ సహాయాలుగా వేరు చేస్తుంది. ఫ్లైట్ కౌంట్, పిచ్ మరియు మిక్సింగ్ గ్రూవ్లు నివాస సమయం, ఘర్షణ మరియు సజాతీయతను ప్రభావితం చేస్తాయని కూడా ఇది వివరిస్తుంది. అందుకే ఒకే నామమాత్రపు ఎక్స్ట్రూడర్ పరిమాణం ఉన్న రెండు మొక్కలకు వేర్వేరు స్క్రూ వివరాలు అవసరం.
దిEJS కోనికల్ ట్విన్ స్క్రూ బారెల్ పేజీఅదే ప్రాక్టికల్ పాయింట్ని వేరే విధంగా చేస్తుంది. ఇది వివిధ CaCO3 స్థాయిల కోసం అనేక స్క్రూ డిజైన్లను అందిస్తుంది మరియు రెండు స్క్రూల మధ్య మరియు స్క్రూలు మరియు బారెల్ మధ్య క్లియరెన్స్ యొక్క ప్రాముఖ్యతను నొక్కి చెబుతుంది. ఉపయోగకరమైన ముగింపు సులభం: పరిమాణం, సూత్రీకరణ మరియు క్లియరెన్స్ ఒక సాంకేతిక సమీక్షకు చెందినవి.
పాత కొనుగోలు ఆర్డర్ నుండి మాత్రమే కాపీ చేయబడిన రీప్లేస్మెంట్ ప్రస్తుత విధిని కోల్పోతున్నప్పుడు వ్యాసం మరియు పొడవును పునరుత్పత్తి చేయగలదు. ప్లాంట్ ఫిల్లర్ను పెంచినప్పుడు, రీగ్రైండ్ని ప్రవేశపెట్టినప్పుడు, పైపు నుండి ప్రొఫైల్కు తరలించినప్పుడు, డైని మార్చినప్పుడు లేదా అసలు సెట్ను సరఫరా చేసినప్పటి నుండి అవుట్పుట్ లక్ష్యాన్ని పెంచినప్పుడు ఇది జరుగుతుంది.
రెసిపీని హార్డ్వేర్ లోడ్లోకి అనువదించండి
సురక్షితమైన RFQ "ప్రామాణిక PVC" పదాల వెనుక యాజమాన్య వంటకాన్ని దాచదు. స్క్రూ డిజైన్ను ప్రభావితం చేసే వేరియబుల్లను గుర్తించేటప్పుడు ఇది ఖచ్చితమైన శాతాలను రక్షించగలదు. గోప్యత అవసరమైతే, నాన్డిస్క్లోజర్ ఒప్పందాన్ని ఉపయోగించండి మరియు సూత్రీకరణను నేరుగా ఇంజనీరింగ్ పరిచయానికి అందించండి.
| నివేదించడానికి ఇన్పుట్ | స్క్రూ తయారీదారుకి ఇది ఎందుకు అవసరం | ఉపయోగకరమైన సాక్ష్యం |
|---|---|---|
| PVC రకం మరియు రెసిన్ గ్రేడ్ | తప్పనిసరిగా తెలియజేయాల్సిన మరియు ప్లాస్టిసైజ్ చేయబడే భౌతిక కుటుంబాన్ని నిర్వచిస్తుంది. దృఢమైన PVC, ఫ్లెక్సిబుల్ PVC మరియు CPVCలను ఒకే లేబుల్ కింద కలపవద్దు. | సరఫరాదారు గ్రేడ్, మీ ప్లాంట్ ఉపయోగించినట్లయితే K-విలువ మరియు ప్రస్తుత సాంకేతిక డేటా షీట్. |
| CaCO3 మొత్తాన్ని పూర్తి చేయండి | మినరల్ ఫిల్లర్ రాపిడి విధిని మారుస్తుంది మరియు ఇది స్పష్టమైన EJS డిజైన్ ఇన్పుట్. | బరువు లేదా ద్రవ్యరాశి శాతం ద్వారా భాగాలు వంటి వాస్తవ మొత్తం మరియు గణన ఆధారం. ఆధారం లేని సంఖ్యను ఎప్పుడూ పంపకండి. |
| ఇతర ఫిల్లర్లు మరియు పిగ్మెంట్లు | మొత్తం ఖనిజ ప్యాకేజీ ముఖ్యమైనది. CaCO3 మాత్రమే ధరించే భారాన్ని వివరించకపోవచ్చు. | మెటీరియల్ పేరు, మొత్తం, సరఫరాదారు గ్రేడ్ మరియు చివరిగా నిరూపించబడిన రెసిపీ నుండి ఏదైనా మార్పు. |
| స్టెబిలైజర్, లూబ్రికెంట్ మరియు ప్రాసెసింగ్-ఎయిడ్ ప్యాకేజీ | ఈ పదార్థాలు ఫ్యూజన్ ప్రవర్తన, ఘర్షణ మరియు ప్రక్రియ విండోను ప్రభావితం చేస్తాయి. అవి టార్క్ లేదా మెల్ట్ క్వాలిటీలో మార్పును వివరించడంలో సహాయపడతాయి. | ప్యాకేజీ రకం, సరఫరాదారు గ్రేడ్, మోతాదు ఆధారంగా మరియు మిక్సర్ రికార్డ్. |
| రీగ్రైండ్ లేదా రీసైకిల్ చేసిన కంటెంట్ | వైవిధ్యం, కాలుష్యం మరియు ఎంబెడెడ్ హార్డ్ కణాలు దుస్తులు మరియు ప్రక్రియ స్థిరత్వాన్ని మార్చగలవు. | శాతం పరిధి, మూలం, స్క్రీనింగ్ పద్ధతి మరియు కాలుష్య నియంత్రణలు. |
| ఉత్పత్తి మరియు డై | పైప్, ప్రొఫైల్ మరియు ప్యానెల్ ఉత్పత్తి వేర్వేరు అవుట్పుట్, ఒత్తిడి మరియు డైమెన్షనల్ లక్ష్యాలను విధిస్తుంది. | పూర్తయిన ఉత్పత్తి డ్రాయింగ్, డై లేదా హెడ్ ఐడెంటిఫికేషన్ మరియు కొలిస్తే సాధారణ ఒత్తిడి. |
| ఆపరేటింగ్ విండో | వాస్తవ వేగం, టార్క్, ఉష్ణోగ్రత మరియు అవుట్పుట్ ఇప్పటికే ఉన్న సెట్ అనుభవాలను చూపుతాయి. | మెషిన్ నేమ్ప్లేట్ మాత్రమే కాకుండా స్థిరమైన ఉత్పత్తి లాగ్ ప్లస్ సమస్య-రన్ లాగ్. |
ఈ రికార్డ్ సాధారణ నిర్ధారణ లోపాన్ని నివారిస్తుంది. రెసిపీ మార్పు తర్వాత అవుట్పుట్ తగ్గితే, పాత స్క్రూ ధరించవచ్చు, కొత్త ఫార్ములేషన్ భిన్నంగా ప్రాసెస్ చేయబడవచ్చు లేదా రెండూ నిజం కావచ్చు. బోర్ కొలత మరియు రెసిపీ పునర్విమర్శ చరిత్ర ఆ కారణాలను వేరు చేయడంలో సహాయపడతాయి.
EJS CaCO3 డిజైన్ బ్యాండ్లను ఎలా చదవాలి
EJS ప్రస్తుతం దానిలో వివిధ CaCO3 మొత్తాల కోసం నాలుగు "క్లాసికల్ డిజైన్లను" ప్రచురిస్తుందిశంఖాకార ఉత్పత్తి పేజీ. EJS అన్ని నింపిన PVC వంటకాలను ఒక జ్యామితిగా పరిగణించదని చూపుతున్నందున విలువలు ఉపయోగకరంగా ఉంటాయి. కనిపించే పేజీ యూనిట్ లేదా ఫార్ములేషన్ ప్రాతిపదికను గుర్తించనందున అవి కొనుగోలు స్పెసిఫికేషన్గా అసంపూర్ణంగా ఉన్నాయి.
| EJS డిజైన్ లేబుల్ | CaCO3 బ్యాండ్ ప్రచురించబడింది | కొనుగోలుదారు ఏమి చేయాలి |
|---|---|---|
| డిజైన్ A | 100 కంటే తక్కువ | ఖచ్చితమైన CaCO3 మొత్తాన్ని పంపండి మరియు అది ఎలా లెక్కించబడిందో తెలియజేయండి. |
| డిజైన్ బి | 100 నుండి 150 | EJS మీ ప్లాంట్ వలె అదే యూనిట్ మరియు రెసిపీ ఆధారంగా ఉపయోగిస్తుందని నిర్ధారించండి. |
| డిజైన్ సి | 150 నుండి 200 | సూత్రీకరణకు ప్రస్తుత టార్క్, అవుట్పుట్ మరియు వేర్ సాక్ష్యం జోడించండి. |
| డిజైన్ డి | 200 పైగా | జ్యామితి మరియు మిశ్రమం సమీక్షను అభ్యర్థించండి. లేబుల్ మాత్రమే పూర్తయిన స్క్రూను నిర్వచిస్తుంది అని అనుకోకండి. |
CaCO3 సంఖ్య పక్కన ఉన్నది
రెసిపీ బేస్గా ఉపయోగించిన రెసిన్ మొత్తాన్ని, CaCO3 సరఫరాదారు మరియు గ్రేడ్, ఫిల్లర్ మార్చబడిందా మరియు మొత్తం ఖనిజ ప్యాకేజీని రికార్డ్ చేయండి. రీగ్రైండ్ పరిధిని కూడా పేర్కొనండి. ఒక మొక్క పూరక మూలాన్ని మార్చిందా, రెండవ ఖనిజాన్ని ప్రవేశపెట్టిందా లేదా ఫీడ్లోకి కలుషితమైన స్క్రాప్ను అనుమతించిందా అనేది ఒకే సంఖ్య చూపదు.
ఎంపిక ప్రశ్న కాబట్టి "నా నంబర్ను ఏ డిజైన్ నిర్వహిస్తుంది?" ఇది "ఈ ధృవీకరించబడిన సూత్రీకరణ, ఉత్పత్తి, ప్రాసెస్ విండో మరియు మెషిన్ ఇంటర్ఫేస్కు ఏ జ్యామితి మరియు దుస్తులు రక్షణ సరిపోతుంది?"
వేర్ మెకానిజంకు వ్యతిరేకంగా నిర్మాణాన్ని స్క్రీన్ చేయండి
EJS పూర్తి-శరీర నైట్రైడింగ్, బైమెటాలిక్ ఎక్స్ట్రూషన్ విభాగం తర్వాత మొత్తం-శరీర నైట్రైడింగ్ మరియు ఎంచుకున్న టూల్-స్టీల్ లైనింగ్ను దాని శంఖాకార బారెల్ ఎంపికలలో జాబితా చేస్తుంది. దాని ప్రస్తుతబైమెటాలిక్ వర్సెస్ నైట్రిడెడ్ గైడ్క్రింద పని-పొర లోతులను మరియు మిశ్రమం కుటుంబాలను ప్రచురిస్తుంది. ఈ విలువలు EJS ఎంపికలను వివరిస్తాయి. వారు స్థిర సేవా జీవితాన్ని అంచనా వేయరు.
పని ఉపరితలం నుండి బేస్ స్టీల్ను వేరు చేయండి
EJS శంఖాకార ఉత్పత్తి పేజీ దాని మెటీరియల్ ఎంపికలలో 38CrMoAlA (1.8509), 34CrAlNi7 (1.8550), 31CrMoV9 (1.8519), 40Cr, 42CrMo, D2 (1.2379), SKD61 మరియు SKD11ని జాబితా చేస్తుంది. అంకితమైన పైప్ మరియు ప్రొఫైల్ పేజీలు మొదటి ఐదుని జాబితా చేస్తాయి, అయితే ప్యానెల్ పేజీ D2, SKD61 మరియు SKD11ని కూడా జాబితా చేస్తుంది. ఈ పేర్లను Ni60, Colmonoy 56, Colmonoy 83 లేదా EJS01 నుండి EJS04 వరకు ఒక కాఠిన్యం ర్యాంకింగ్గా కలపకూడదు.
| మెటీరియల్ నిర్ణయం | EJS ఉదాహరణలు | ప్రశ్న అది సమాధానం |
|---|---|---|
| బేస్ లేదా బాడీ మెటీరియల్ | 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo | ఏ ఉక్కు భాగం, హీట్ ట్రీట్మెంట్ మరియు మెషిన్ ఇంటర్ఫేస్కు మద్దతు ఇస్తుంది? |
| సాధనం-ఉక్కు లేదా లైనింగ్ మార్గం | ఎంచుకున్న శంఖాకార నిర్మాణాల కోసం D2, SKD61, SKD11 జాబితా చేయబడింది | బారెల్ డిజైన్ వేరే లోకల్ లేదా లైనింగ్ నిర్మాణం కోసం పిలుస్తుందా? |
| స్క్రూ పని మిశ్రమం | Ni60, కోల్మోనోయ్ 56, కోల్మోనోయ్ 83 | ఏ డిపాజిటెడ్ ఉపరితలం రాపిడి మరియు తుప్పు సమతుల్యతకు సరిపోతుంది? |
| బారెల్ పని మిశ్రమం | EJS01, EJS02, EJS03, EJS04 | రాపిడి, తుప్పు మరియు ఉష్ణోగ్రత విధికి ఏ బోర్ లైనింగ్ సరిపోతుంది? |
ఉపయోగకరమైన మెటీరియల్ స్పెసిఫికేషన్ రెండు స్థాయిలను సూచిస్తుంది. ఉదాహరణకు, ఇది ఆమోదించబడిన బేస్ స్టీల్ మరియు హీట్ ట్రీట్మెంట్ను పేర్కొనాలి, ఆపై పని ఉపరితలం, డిపాజిటెడ్ లేదా లైన్డ్ జోన్, అవసరమైన లేయర్ మరియు కాఠిన్యం పరిధిని గుర్తించాలి. రక్షిత జోన్ ఎక్కడ ప్రారంభమవుతుంది మరియు ఆగిపోతుందో డ్రాయింగ్ చూపాలి.
| నిర్మాణం | EJS వర్కింగ్ లేయర్ని ప్రచురించింది | ఇది సమీక్షలోకి ప్రవేశించినప్పుడు | సత్వరమార్గం యొక్క పరిమితి |
|---|---|---|---|
| నైట్రైడ్ స్క్రూ లేదా బారెల్ | 0.4 నుండి 0.7 మిమీ నైట్రైడెడ్ కేసు | నియంత్రిత PVC డ్యూటీ రాపిడి మరియు తుప్పు నిరాడంబరంగా ఉంటుంది మరియు ఇప్పటికే ఉన్న నైట్రిడెడ్ సెట్ సంతృప్తికరమైన వేర్ రికార్డును కలిగి ఉంటుంది. | ఒక సన్నని హార్డ్ కేసు స్థానికంగా వినియోగించబడుతుంది. కాఠిన్యం మాత్రమే మిగిలిన ఉపయోగించదగిన జ్యామితిని చూపదు. |
| బైమెటాలిక్ స్క్రూ | 1.0 నుండి 1.5 mm PTA-వెల్డెడ్ మిశ్రమం పొర | మినరల్ లోడింగ్, కొలిచిన దుస్తులు లేదా తుప్పు మందమైన పని పొర కోసం కాల్ చేసినప్పుడు సమీక్షించండి. | మిశ్రమం వాస్తవ యంత్రాంగానికి సరిపోలాలి. వేర్-ఫోకస్డ్ గ్రేడ్ స్వయంచాలకంగా ఉత్తమ తుప్పు ఎంపిక కాదు. |
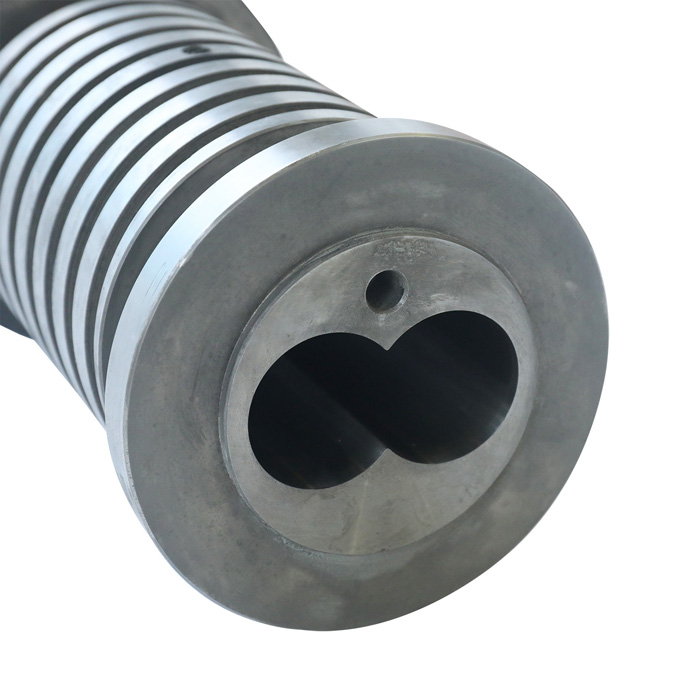
| బైమెటాలిక్ బారెల్ | 2.0 నుండి 3.0 మిమీ సెంట్రిఫ్యూగల్-తారాగణం లైనింగ్ | డిమాండింగ్ డ్యూటీ కింద బారెల్ బోర్లో మందమైన రీప్లేస్ చేయగల వేర్ ఉపరితలం కోసం సమీక్షించండి. | స్క్రూ మరియు బారెల్కు ఇప్పటికీ అనుకూలమైన కాఠిన్యం, జ్యామితి మరియు మ్యాచింగ్ క్లియరెన్స్ అవసరం. |
అల్లాయ్ డేటాను స్క్రీన్గా ఉపయోగించండి, ర్యాంకింగ్గా కాదు
స్క్రూ కోసం, EJS గైడ్ Ni60ని HRC 56 నుండి 62 వరకు, Colmonoy 56ని HRC 53 నుండి 58 వరకు మరియు టంగ్స్టన్-కార్బైడ్-బేరింగ్ కోల్మోనోయ్ 83ని HRC 50 నుండి 55 వరకు జాబితా చేస్తుంది. బ్యారెల్ కోసం, ఇది HRC 50 నుండి 58 వరకు EJS01ని HRC, 58 నుండి HRCJ8 వరకు జాబితా చేస్తుంది. HRC 55 నుండి 60 వరకు EJS03 మరియు HRC 55 నుండి 60 వరకు టంగ్స్టన్-కార్బైడ్-బేరింగ్ EJS04.
అదే గైడ్ EJS02 మరియు EJS03లను తుప్పు పట్టే సేవ వైపు మరియు EJS04ను అధిక రాపిడి వైపు ఉంచుతుంది. ఇది Ni60 మరియు Colmonoy 56లను తుప్పు-నిరోధక స్క్రూ ఎంపికలుగా గుర్తిస్తుంది, అయితే Colmonoy 83 బలమైన రాపిడి నిరోధకతను అందిస్తుంది. ఇది మొదటి స్క్రీనింగ్ దశ. పూర్తయిన ఎంపిక ఇప్పటికీ రెసిపీ, ఉష్ణోగ్రత, తెలిసిన దాడి నమూనా, బేస్ స్టీల్ మరియు స్క్రూ మరియు బారెల్ ఉపరితలాల అనుకూలతను పరిగణించాలి.
అధిక CaCO3 సంఖ్య స్వయంచాలకంగా కష్టతరమైన జాబితా కలయికను ఆదేశించదు. పాత సెట్లో రసాయన దాడి, లేపనం దెబ్బతినడం, స్థానికీకరించిన పరిచయం లేదా ఫీడ్ కలుషితం వంటివి కనిపిస్తే, రాపిడి-మాత్రమే సమాధానం కారణాన్ని కోల్పోవచ్చు.
పైప్, ప్రొఫైల్ మరియు ప్యానెల్ లేబుల్లు ప్రారంభ పాయింట్లు
EJS కోసం ప్రత్యేక పేజీలు ఉన్నాయిPVC పైపు, ప్లాస్టిక్ ప్రొఫైల్, మరియుప్లాస్టిక్ ప్యానెల్ మరియు బోర్డుశంఖాకార జంట స్క్రూ బారెల్స్. ఆ వర్గాలు విచారణను రూట్ చేయడంలో సహాయపడతాయి, అయితే స్క్రూను పునరుత్పత్తి చేయడానికి వర్గం పేరు సరిపోదు.
| అప్లికేషన్ | మెషిన్ డేటాతో పంపండి | ఇది సమీక్షను ఎందుకు మారుస్తుంది |
|---|---|---|
| PVC పైపు | పైపు రకం, వ్యాసం మరియు గోడ పరిధి, పొరల సంఖ్య, డై లేదా హెడ్, సాధారణ అవుట్పుట్, అందుబాటులో ఉంటే ఒత్తిడి మరియు సూత్రీకరణ. | ఉత్పత్తి శ్రేణి మరియు హెడ్ రెసిస్టెన్స్ స్థిరమైన కన్వేయింగ్ మరియు మీటరింగ్ డ్యూటీని నిర్వచించడంలో సహాయపడతాయి. |
| PVC ప్రొఫైల్ | ప్రొఫైల్ క్రాస్-సెక్షన్, మీటరుకు బరువు, డై, క్రమాంకనం సెటప్, అవుట్పుట్, ఉపరితల లోపం ఫోటోలు మరియు సూత్రీకరణ. | ఉపరితల నాణ్యత లేదా డైమెన్షనల్ ఫిర్యాదులు ప్రాసెస్, డై, ఫార్ములేషన్ లేదా వార్న్ హార్డ్వేర్ నుండి రావచ్చు. రికార్డు కారణాన్ని తగ్గిస్తుంది. |
| PVC ప్యానెల్ లేదా బోర్డు | బోర్డు వెడల్పు మరియు మందం, ఘనమైన లేదా నురుగుతో కూడిన నిర్మాణం, పూరక మరియు రీగ్రైండ్ ప్యాకేజీ, డై, అవుట్పుట్ మరియు కరెంట్ వేర్ మ్యాప్. | EJS ప్యానెల్, బోర్డ్ మరియు WPC ప్యానెల్ డ్యూటీని జాబితా చేస్తుంది, అయితే ఈ ఉత్పత్తులు వివిధ ఖనిజ మరియు రీసైకిల్ ఫీడ్ పరిస్థితులకు స్క్రూను బహిర్గతం చేయగలవు. |
| PVC గ్రాన్యులేషన్ | డ్రై-బ్లెండ్ రెసిపీ, పెల్లెటైజింగ్ హెడ్, త్రూపుట్, వెంటింగ్ అమరిక, ఉష్ణోగ్రత మరియు టార్క్ ట్రెండ్. | దిగువ నిరోధం మరియు నివాస-సమయ లక్ష్యం ప్రత్యక్ష ప్రొఫైల్ లేదా పైపు ఉత్పత్తికి భిన్నంగా ఉంటాయి. |
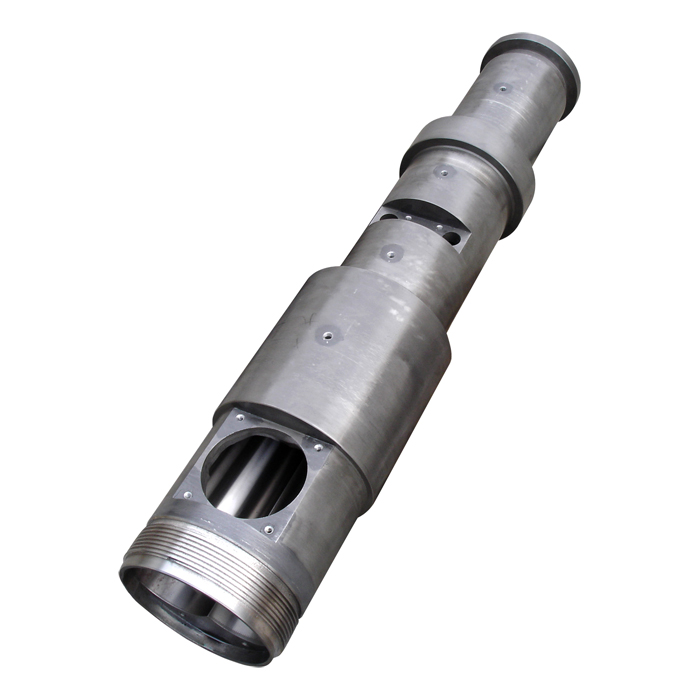
డ్రాయింగ్ తప్పిపోయినట్లయితే, పాత సెట్ను తీసివేసి శుభ్రం చేసిన తర్వాత ఆన్-సైట్ కొలతను ఏర్పాటు చేయవచ్చని EJS శంఖాకార పేజీ పేర్కొంది. కొలత మార్గానికి ఇప్పటికీ మెషిన్ గుర్తింపు మరియు పార్ట్ హిస్టరీ అవసరం. దృశ్యపరంగా సారూప్యమైన బారెల్ అంచు, ఫీడ్ ఓపెనింగ్, పోర్ట్ స్థానాలు, మధ్య దూరం, బోర్ టేపర్ లేదా స్క్రూ-ఎండ్ కనెక్షన్లో తేడా ఉంటుంది.
కొత్తదాన్ని ఎంచుకునే ముందు పాత సెట్ను చదవండి
పాత స్క్రూ మరియు బారెల్ భౌతిక ప్రక్రియ రికార్డులు. మరమ్మత్తు లేదా పారవేయడానికి ముందు వాటిని ఫోటోగ్రాఫ్ చేయండి. పునరావృతమయ్యే అక్షసంబంధ స్టేషన్లలో వాటిని కొలవండి మరియు స్కెచ్లో ప్రతి పాయింట్ను గుర్తించండి. EJS దానిలో వివరిస్తుందిసేవా జీవితం గైడ్అబ్రాసివ్ ఫిల్లర్లు, తినివేయు కెమిస్ట్రీ, కాలుష్యం, పేలవమైన అమరిక మరియు ప్రక్రియ పరిస్థితులు అన్నీ ఉపయోగించగల జీవితాన్ని తగ్గించగలవు.
| గమనించిన నమూనా | అడగవలసిన ప్రశ్నలు | సాక్ష్యం పంపాలి |
|---|---|---|
| విస్తృత పాలిషింగ్ మరియు క్రమంగా విమాన నష్టం | ఫిల్లర్, రీగ్రైండ్ లేదా అవుట్పుట్ పెరిగిందా? దుస్తులు ప్లాస్టిసైజింగ్ లేదా మీటరింగ్ జోన్లో కేంద్రీకృతమై ఉందా? | యాక్సియల్ వేర్ మ్యాప్, ఫార్ములేషన్ రివిజన్లు, అవుట్పుట్ మరియు టార్క్ ట్రెండ్. |
| గుంటలు, కఠినమైన దాడి లేదా రంగు మారిన స్థానిక ప్రాంతాలు | డ్యూటీ తుప్పు పట్టిందా? మెటీరియల్, స్టెబిలైజర్ ప్యాకేజీ, షట్డౌన్ లేదా క్లీనింగ్ పద్ధతులు మార్చబడ్డాయా? | సానపెట్టే ముందు ఫోటోలు, సంబంధిత మెటీరియల్ సేఫ్టీ డేటా, ఉష్ణోగ్రత మరియు షట్డౌన్ రికార్డ్లను మూసివేయండి. |
| ఏకపక్ష స్కోరింగ్ లేదా మెటల్ పరిచయం | స్క్రూలు సమకాలీకరించబడి మరియు కేంద్రీకృతమై ఉన్నాయా? గేర్బాక్స్, థ్రస్ట్ సిస్టమ్ లేదా బారెల్ అమరిక మెషీన్ యజమాని పరిమితుల్లో ఉందా? | డ్రాయింగ్, గేర్బాక్స్ ఫలితాలు, రనౌట్ మరియు అలైన్మెంట్ రిపోర్ట్లో కాంటాక్ట్ సైడ్ మార్క్ చేయబడింది. |
| ఫీడ్ ఓపెనింగ్ దగ్గర నష్టం | రీగ్రైండ్తో మెటల్ లేదా హార్డ్ కాలుష్యం ప్రవేశించగలదా? ఆహారం నిలకడగా ఉందా? | స్క్రీనింగ్ మరియు మాగ్నెట్ నియంత్రణలు, కాలుష్య నమూనా, ఫీడ్-రేట్ చరిత్ర మరియు ఇన్లెట్ ఫోటోలు. |
| మేజర్ కొలిచిన దుస్తులు లేకుండా అవుట్పుట్ నష్టం | ఫార్ములేషన్, డై, ఉష్ణోగ్రత ప్రొఫైల్ లేదా ఆపరేటింగ్ లక్ష్యం మారిందా? | ఉత్పత్తికి ముందు మరియు తరువాత లాగ్లు మరియు పూర్తి రెసిపీ మార్పు రికార్డు. |
రంగు లేదా ఒకే ఫోటో నుండి నిర్ధారణ చేయవద్దు. క్లీనింగ్, కొలత మరియు ప్రక్రియ చరిత్ర అవసరం. మెటీరియల్ టేబుల్ను జీవిత గుణకారంగా మార్చడాన్ని కూడా నివారించండి. సేవా జీవితం నిజమైన ప్రక్రియలో ఎంత త్వరగా ఉపయోగించగల జ్యామితి మరియు క్లియరెన్స్ పోతుంది అనే దానిపై ఆధారపడి ఉంటుంది.
హార్డ్వేర్ మార్పుల వంటి ఫార్ములేషన్ మార్పులను నియంత్రించండి
ప్రాసెస్ డ్యూటీని రికార్డ్ చేయకుండా మార్చినప్పుడు స్క్రూ సెట్ "ముందుగా విఫలమైనట్లు" కనిపిస్తుంది. ప్రతి ఆమోదించబడిన రెసిపీకి పునర్విమర్శ సంఖ్యను ఇవ్వండి మరియు స్క్రూ సీరియల్ నంబర్ లేదా ఇన్స్టాలేషన్ తేదీ వలె అదే ఉత్పత్తి చరిత్రలో ఉంచండి.
- బేస్లైన్ను స్తంభింపజేయండి.రెసిపీ రివిజన్, రా-మెటీరియల్ గ్రేడ్లు, సాధారణ అవుట్పుట్, స్క్రూ వేగం, టార్క్, బారెల్ ఉష్ణోగ్రతలు, అందుబాటులో ఉంటే హెడ్ ప్రెజర్ మరియు లైన్ స్థిరంగా ఉన్నప్పుడు ఉత్పత్తి నాణ్యతను రికార్డ్ చేయండి.
- మార్పును లాగ్ చేయండి.CaCO3, కొత్త ఫిల్లర్ గ్రేడ్, రీగ్రైండ్ పెరుగుదల, స్టెబిలైజర్ లేదా లూబ్రికెంట్ మార్పు, కొత్త PVC గ్రేడ్, డై మార్పు లేదా అధిక అవుట్పుట్ లక్ష్యంలో ఏదైనా పెరుగుదలను గుర్తించండి.
- ప్రక్రియ ప్రతిస్పందనను తనిఖీ చేయండి.టార్క్, ఉష్ణోగ్రత, పీడనం, వెంటింగ్, అవుట్పుట్ మరియు లోపాలను బేస్లైన్కు వ్యతిరేకంగా సరిపోల్చండి. అదే యూనిట్లు మరియు నమూనా పద్ధతిని ఉంచండి.
- నిర్ణీత వ్యవధిలో తనిఖీ చేయండి.స్క్రూ మరియు బారెల్పై అదే కొలత స్టేషన్లను ఉపయోగించండి. అవుట్పుట్ కూలిపోయే వరకు వేచి ఉండటానికి బదులుగా ట్రెండ్ క్లియరెన్స్.
- ఇంజనీరింగ్ సమీక్షను ప్రారంభించండి.ఒక రెసిపీ EJS డిజైన్ బ్యాండ్ను దాటినప్పుడు, వేర్ మెకానిజం మారినప్పుడు లేదా ప్రాసెస్ నిరూపితమైన విండోలో పని చేయనప్పుడు జ్యామితి మరియు నిర్మాణాన్ని సమీక్షించండి.
ఈ రికార్డ్ తదుపరి భర్తీకి ఉపయోగకరమైన ఫీడ్బ్యాక్ లూప్ను సృష్టిస్తుంది. ఎంచుకున్న నిర్మాణం ఒక ప్లాంట్ యొక్క పని వేళలను మరొక ప్లాంట్కు వాగ్దానం చేయవచ్చని నటించకుండా గమనించిన దుస్తులు నమూనాను మెరుగుపరిచిందో లేదో ఇది చూపిస్తుంది.
ఇంజనీరింగ్ సిద్ధంగా ఉన్న RFQని రూపొందించండి
దీన్ని ప్రిపరేషన్ ఫారమ్గా ఉపయోగించండి. ఆమోదించబడిన EJS విచారణ ఛానెల్ ద్వారా డ్రాయింగ్, ఫార్ములేషన్ షీట్, ఉత్పత్తి సమాచారాన్ని పంపండి మరియు సాక్ష్యాలను ధరించండి. ఆమోదించని ఫారమ్ కనెక్షన్ ద్వారా రహస్య వివరాలను సమర్పించవద్దు.
తరచుగా అడిగే ప్రశ్నలు
EJS కోనికల్ ట్విన్ స్క్రూ డిజైన్ ఏ CaCO3 స్థాయిని నిర్వహించగలదు?
EJS 100 కంటే తక్కువ కోసం డిజైన్ A, 100 నుండి 150 కోసం డిజైన్ B, 150 నుండి 200 కోసం డిజైన్ C మరియు 200 కంటే ఎక్కువ డిజైన్ Dని ప్రచురిస్తుంది. ప్రస్తుత ఉత్పత్తి పేజీ యూనిట్ లేదా సూత్రీకరణ ప్రాతిపదికను పేర్కొనలేదు. పూర్తి రెసిపీని పంపండి మరియు డిజైన్ లేబుల్ని ఉపయోగించే ముందు CaCO3 మొత్తం ఎలా లెక్కించబడిందో తెలియజేయండి.
అధిక CaCO3కి స్వయంచాలకంగా ద్విలోహ స్క్రూ మరియు బారెల్ అవసరమా?
లేదు. అధిక ఖనిజ లోడింగ్ రాపిడిని ఒక ముఖ్యమైన సమీక్ష అంశంగా చేస్తుంది, అయితే ఎంపిక పాత సెట్ యొక్క దుస్తులు నమూనా, తుప్పు పట్టే సాక్ష్యం, ప్రక్రియ విండో, కాలుష్య నియంత్రణలు, జ్యామితి మరియు మ్యాచింగ్ క్లియరెన్స్ను కూడా ఉపయోగించాలి. EJS నైట్రిడెడ్ మరియు బైమెటాలిక్ మార్గాలను జాబితా చేస్తుంది మరియు ధృవీకరించబడిన విధి కోసం ఇంజనీరింగ్ వాటి మధ్య ఎంచుకోవాలి.
తుప్పు పట్టే PVC డ్యూటీ కోసం ఏ EJS మిశ్రమాలు ప్రదర్శించబడతాయి?
ప్రస్తుత EJS మెటీరియల్ గైడ్ EJS02 మరియు EJS03 బారెల్ మిశ్రమాలను తుప్పు నిరోధకత వైపు ఉంచుతుంది మరియు Ni60 మరియు Colmonoy 56లను తుప్పు-నిరోధక స్క్రూ ఎంపికలుగా జాబితా చేస్తుంది. తుది ఎంపికకు ఇప్పటికీ వాస్తవ సూత్రీకరణ, ఉష్ణోగ్రతలు, గమనించిన దాడి మరియు సంభోగం ఉపరితలంతో అనుకూలత అవసరం.
అదే కోనికల్ స్క్రూ డిజైన్ PVC పైపు, ప్రొఫైల్ మరియు ప్యానెల్ ఉత్పత్తులను అమలు చేయగలదా?
చేయగలదని అనుకోవద్దు. EJS మూడు అప్లికేషన్లకు హార్డ్వేర్ను సరఫరా చేస్తుంది, అయితే ఉత్పత్తి జ్యామితి, డై లేదా హెడ్, అవుట్పుట్, ఫార్ములేషన్ మరియు ఆపరేటింగ్ డ్యూటీ తప్పనిసరిగా సమీక్షించబడాలి. ఖచ్చితమైన ఉత్పత్తి కోసం ఇప్పటికే ఉన్న డ్రాయింగ్ మరియు స్థిరమైన ఉత్పత్తి డేటాను పంపండి.
PVC కోసం నైట్రైడెడ్ కోనికల్ ట్విన్ స్క్రూ బారెల్ సరిపోతుందా?
ఇది ధృవీకరించబడిన రాపిడి మరియు తుప్పు విధిని నిరాడంబరంగా ఉన్న అభ్యర్థి కావచ్చు మరియు ఇప్పటికే ఉన్న నైట్రిడెడ్ సెట్ సంతృప్తికరమైన వేర్ రికార్డును కలిగి ఉంటుంది. EJS 0.4 నుండి 0.7 మిమీ వరకు నైట్రిడెడ్ కేస్ డెప్త్ను ప్రచురిస్తుంది. మందమైన బైమెటాలిక్ వర్కింగ్ లేయర్కి సమీక్ష అవసరమా కాదా అని కొలిచిన దుస్తులు నమూనా మరియు సూత్రీకరణ నిర్ణయించాలి.
ఏ సూత్రీకరణ మార్పులు కొత్త స్క్రూ సమీక్షను ట్రిగ్గర్ చేయాలి?
CaCO3 లేదా మరొక ఖనిజం భౌతికంగా మారినప్పుడు, రీగ్రైండ్ పెరుగుదల, రెసిన్ గ్రేడ్ మార్పులు, స్టెబిలైజర్ లేదా లూబ్రికెంట్ ప్యాకేజీ మార్పులు, ఉత్పత్తి లేదా డై మార్పులు లేదా అవుట్పుట్ నిరూపించబడిన ఆపరేటింగ్ విండో కంటే పెరిగినప్పుడు హార్డ్వేర్ను సమీక్షించండి. కొత్త వేర్ మెకానిజం కనిపించిన తర్వాత కూడా సమీక్షించండి.
పునఃస్థాపన కోనికల్ ట్విన్ స్క్రూ బారెల్ కొటేషన్ కోసం నేను ఏమి పంపాలి?
ఎక్స్ట్రూడర్ మేకర్ మరియు మోడల్, ప్రస్తుత పరిమాణం కోడ్, పూర్తి డైమెన్షనల్ డ్రాయింగ్, యూనిట్లు మరియు గణన ఆధారంగా పూర్తి ఫార్ములేషన్, ఉత్పత్తి మరియు డై డేటా, టార్గెట్ అవుట్పుట్, వాస్తవ వేగం మరియు టార్క్, ఉష్ణోగ్రత మరియు పీడన రికార్డులు, రీగ్రైండ్ పరిధి, ప్రస్తుత మెటీరియల్, ఇన్స్టాలేషన్ చరిత్ర, కొలిచిన వేర్ మ్యాప్ మరియు స్పష్టమైన ఫోటోలను పంపండి.