ఒక ఎక్స్ట్రూడర్ స్క్రూ బారెల్ దాని పరిస్థితి ఆమోదయోగ్యమైన ప్రక్రియ విండోలో అవసరమైన అవుట్పుట్ మరియు ఉత్పత్తి నాణ్యతను చేరుకోవడానికి లైన్ అనుమతించినంత కాలం ఉంటుంది. రెసిన్, ఫిల్లర్లు, కాలుష్యం, జ్యామితి మరియు ఆపరేటింగ్ లోడ్ సేవా జీవితాన్ని మారుస్తాయి, కాబట్టి క్యాలెండర్-వయస్సు అంచనాకు ఆ షరతులు జోడించాలి. ఇప్పటికే ఉత్పత్తిలో ఉన్న లైన్ కోసం, పునరావృతమయ్యే స్థానాల్లో స్క్రూ మరియు బారెల్ను కొలవండి, ఇటీవలి దుస్తులు ధరను లెక్కించండి మరియు తదుపరి తనిఖీ మరియు భర్తీని ప్లాన్ చేయడానికి ఉత్పత్తి ట్రెండ్లతో దాన్ని ఉపయోగించండి.
ద్వారాEJS పరిశ్రమ
- ఇన్స్టాలేషన్ తేదీ మాత్రమే కాకుండా ఆపరేటింగ్ గంటలు మరియు సూత్రీకరణ మార్పులను ట్రాక్ చేయండి.
- రెండు భాగాలను కొలవండి: స్క్రూ ఫ్లైట్ వేర్ మరియు బారెల్ బోర్ వేర్ ఒకే క్లియరెన్స్ని పెంచుతాయి.
- ప్రతి rpmకి అవుట్పుట్, కరిగే ఉష్ణోగ్రత మరియు నాణ్యతను స్థిరమైన రిఫరెన్స్ రన్తో సరిపోల్చండి.
- మెషీన్-నిర్దిష్ట ప్రణాళిక పరిమితిని అంచనా వేయండి, ఆపై సేకరణ మరియు ఇన్స్టాలేషన్ కోసం సమయాన్ని అనుమతించండి.
- పదార్థ మార్పు, వేగవంతమైన దుస్తులు లేదా ఊహించని నష్టం తర్వాత సూచనను మళ్లీ అంచనా వేయండి.
1. మీ ఎక్స్ట్రాషన్ లైన్లో సేవా జీవితం అంటే ఏమిటి?
ఒక నిర్దిష్ట ఉత్పత్తికి ఉపయోగకరంగా ఉండటాన్ని నిలిపివేసిన తర్వాత కూడా స్క్రూ తిప్పవచ్చు. హార్డ్వేర్ నిర్మాణ పరిమితిని చేరుకోవడానికి ముందు డిమాండ్ ఉన్న ఫిల్మ్ లేదా ప్రొఫైల్ను రూపొందించే లైన్ దాని ఆమోదయోగ్యమైన ప్రక్రియ విండోను కోల్పోవచ్చు. దీనికి విరుద్ధంగా, సౌండ్ సెట్ను అది వార్షికోత్సవానికి చేరుకున్నందున దాన్ని భర్తీ చేయడం వలన ఉపయోగించగల సామర్థ్యాన్ని వృధా చేయవచ్చు.
నిర్ణయాన్ని మూడు ప్రశ్నలుగా విభజించండి. హార్డ్వేర్ దాని ఆమోదించబడిన డైమెన్షనల్ మరియు కండిషన్ పరిమితుల్లోనే ఉంటుందా? ప్రక్రియ అవసరమైన రేటుతో ఆమోదయోగ్యమైన ఉత్పత్తిని చేయగలదా? నిరంతర ఆపరేషన్ ప్రణాళిక జోక్యం కంటే ఎక్కువ ఖర్చు అవుతుందా? మొదటిది భాగాలకు సంబంధించినది, రెండవది ఉత్పత్తికి సంబంధించినది మరియు మూడవది ఉత్పత్తి ప్రణాళికకు సంబంధించినది. జీవిత అంచనా అది ఏ ముగింపు బిందువును అంచనా వేస్తుందో చెప్పనంత వరకు అసంపూర్ణంగా ఉంటుంది.
సంఖ్య వెనుక విధిని నమోదు చేయండి
ఇన్స్టాలేషన్ తేదీని ఉంచండి, కానీ ఉత్పత్తిలో పని గంటలు, మెటీరియల్ ప్రాసెస్ చేయబడినది మరియు సూత్రీకరణ చరిత్రను కూడా రికార్డ్ చేయండి. నిష్క్రియ సమయం ప్రాసెసింగ్ సమయంతో సమానం కాదు. ప్రాసెస్ చేయబడిన టన్నులు సందర్భాన్ని అందిస్తాయి, కానీ వేర్వేరు సమ్మేళనాలు లేదా యంత్ర కాన్ఫిగరేషన్లను నేరుగా పోల్చలేవు.
| రికార్డ్ చేయండి | ఎందుకు ఇది జీవిత అంచనాకు చెందినది |
|---|---|
| స్క్రూ మరియు బారెల్ గుర్తింపులు | మార్పిడి లేదా పునర్నిర్మాణం తర్వాత చరిత్రలను కలపడాన్ని నిరోధించండి |
| పని గంటలు | తనిఖీల మధ్య విరామాన్ని నిర్వచించండి |
| రెసిన్, పూరక రకం మరియు లోడింగ్ | దుస్తులు ధరించే వాతావరణంలో మార్పులను వివరించండి |
| మూలం మరియు నిష్పత్తిని రీగ్రైండ్ చేయండి | కాలుష్యం మరియు ఫీడ్ స్థిరత్వంలో మార్పులను గుర్తించండి |
| అవుట్పుట్, rpm మరియు వాస్తవ కరిగే ఉష్ణోగ్రత | రికార్డ్తో అనుబంధించబడిన లోడ్ మరియు పనితీరును చూపండి |
| కొత్త-పరిస్థితుల కొలతలు మరియు ఆమోదించబడిన పరిమితులు | ఏమి మార్చబడింది మరియు ఏ చర్య అవసరమో నిర్వచించండి |
దగ్గరగా సరిపోలిన విధిపై సరఫరాదారు అనుభవం ప్రారంభ తనిఖీ ప్రణాళికను సెట్ చేయడంలో సహాయపడుతుంది. ఆ అనుభవం వెనుక సూత్రీకరణ, భాగాల నిర్మాణం, గంటలు మరియు అంగీకార ప్రమాణం కోసం అడగండి. మీ స్వంత కొలతలు అందుబాటులోకి వచ్చిన తర్వాత, మరొక మొక్క యొక్క పునఃస్థాపన విరామాన్ని స్థిర నియమంగా పరిగణించకుండా ప్లాన్ను మెరుగుపరచడానికి వాటిని ఉపయోగించండి.
2. ఏ పరిస్థితులు దుస్తులు ధరను మారుస్తాయి?
పాలిమర్ పేరు మాత్రమే ఉద్యోగాన్ని వివరించదు. మినరల్ ఫిల్లర్ను కలిగి ఉన్న సహజ PP మరియు PP వేర్వేరు దుస్తులు విధులు. పూరక రకం, లోడింగ్, కణ లక్షణాలు మరియు రెసిన్తో పాటు కాలుష్యం పదార్థం. మెషిన్ మోడల్ మరియు స్క్రూ వేగం మారకుండా ఉన్నప్పటికీ, మెయింటెనెన్స్ రికార్డ్లో మెటీరియల్ మార్పు కనిపించాలి.
జెఫ్ కుహ్మాన్స్క్రూ మరియు బారెల్ జీవితం యొక్క విశ్లేషణరాపిడి దుస్తులు, తినివేయు దాడి మరియు మెటల్-టు-మెటల్ అంటుకునే దుస్తులు వేరు చేస్తుంది. ద్రవీభవన విభాగం దానికి పంపిణీ చేయబడిన పదార్థాన్ని నిర్వహించలేనప్పుడు ఇది ఘనపదార్థాల వెడ్జింగ్ గురించి కూడా చర్చిస్తుంది. ఈ యంత్రాంగాలు వివిధ దిద్దుబాటు చర్యలకు పిలుపునిస్తాయి. ఒక గట్టి ఉపరితలం మాత్రమే జ్యామితి అసమతుల్యతను లేదా యంత్ర అమరిక సమస్యను సరిచేయదు.
బేస్ స్టీల్ మాత్రమే కాకుండా, పని ఉపరితలాన్ని పేర్కొనండి
EJS బైమెటాలిక్ స్క్రూల కోసం PTA హార్డ్ఫేసింగ్ను మరియు బైమెటాలిక్ బారెల్ లైనింగ్ల కోసం సెంట్రిఫ్యూగల్ కాస్టింగ్ను ఉపయోగిస్తుంది. దిEJS బైమెటాలిక్ ఉత్పత్తి లక్షణాలుకింది పూర్తి మిశ్రమం మందాలను వేరు చేయండి:
| భాగం | జాబితా చేయబడిన పని మిశ్రమాలు | జాబితా చేయబడిన మిశ్రమం మందం |
|---|---|---|
| స్క్రూ హార్డ్ఫేసింగ్ | Ni60, కోల్మోనోయ్ 56, కోల్మోనోయ్ 83 | 1.0 నుండి 1.5 మి.మీ |
| బారెల్ లైనింగ్ | EJS01 | 2.0 నుండి 3.0 మి.మీ |
| బారెల్ లైనింగ్ | EJS02, EJS03, EJS04 | 1.5 నుండి 2.0 మి.మీ |
ఇవి నిర్మాణ నిర్దేశాలు, అనుమతించదగిన దుస్తులు లేదా గ్యారెంటీ రన్నింగ్ గంటలు. గణనీయమైన రక్షణ పదార్థం మిగిలి ఉండగా, లైన్ ఆమోదయోగ్యమైన పంపింగ్ పనితీరును కోల్పోవచ్చు. ఊహించిన దుస్తులు రేటుతో పొర మందాన్ని విభజించడం ఉపయోగకరమైన సేవా జీవితాన్ని ఏర్పాటు చేయదు.

నష్టానికి ప్రతిస్పందనను సరిపోల్చండి
ఫ్లైట్ మెటీరియల్ యొక్క నిరంతర నష్టం వివిక్త స్కోరింగ్, పిట్టింగ్ లేదా దెబ్బతిన్న డిపాజిట్ నుండి భిన్నమైన అంచనాను కోరుతుంది. ఎక్కడ నష్టం జరిగిందో మరియు అది కనిపించడానికి ముందు ఏ సూత్రీకరణ నడిచిందో రికార్డ్ చేయండి. పొడవాటి బారెల్స్ కోసం, అసమాన దుస్తులు మిశ్రమం తప్పు అని రుజువు చేయడం కంటే దర్యాప్తులో సమలేఖనం మరియు మద్దతు స్థితిని చేర్చండి.
ఉపయోగించండిస్క్రూ మరియు బారెల్ మెటీరియల్స్ గైడ్మెటీరియల్ ఎంపిక కోసం మరియునైట్రైడెడ్ వర్సెస్ బైమెటాలిక్ పోలికనిర్మాణ ఎంపికల కోసం. ఇన్స్టాల్ చేసిన భాగాలు ఏమి చేస్తున్నాయి అనే దానిపై జీవిత అంచనాను దృష్టిలో ఉంచుకోండి.
3. ఎక్స్ట్రూడర్ స్క్రూ వేర్ సమస్యలు: వైఫల్యానికి ముందు ఎలాంటి మార్పులు?
ఆపరేటర్ క్రమక్రమంగా భర్తీ చేయడానికి స్క్రూ వేగాన్ని పెంచుతున్నప్పుడు లైన్ దాని సాధారణ అవుట్పుట్ను కలిగి ఉంటుంది. కేజీ/గం చూడటం వల్ల ఆ మార్పును కోల్పోవచ్చు. మార్క్ స్పాల్డింగ్ మరియు తిమోతీ వోమర్ నిర్దిష్ట రేటును స్క్రూ వేగంతో భాగించిన అవుట్పుట్గా నిర్వచించారుసింగిల్-స్క్రూ దుస్తులు విశ్లేషణ, మరియు అధిక ఉత్సర్గ ఉష్ణోగ్రతతో స్పీడ్ పరిహారం ఎలా ఉంటుందో వివరించండి.
పునరావృతమయ్యే ఉత్పత్తి పరిస్థితిని సరిపోల్చండి
నిర్దిష్ట అవుట్పుట్గా రికార్డ్ చేయండి(kg/h) / rpm. సూత్రీకరణ, ఫీడింగ్ మోడ్ మరియు దిగువ పరిస్థితులు పోల్చదగినప్పుడు క్షీణత విచారణకు అర్హమైనది. ఇది స్వయంగా ధరించే కొలత కాదు. రెసిన్ స్నిగ్ధత, ఫీడింగ్ లేదా స్క్రీన్ స్థితిలో మార్పు సంబంధిత మెటల్ నష్టం లేకుండా పనితీరును మార్చగలదు.
| ఉత్పత్తి పరిశీలన | దానిని ధరించడానికి ఆపాదించే ముందు తనిఖీ చేయండి |
|---|---|
| మునుపటి అవుట్పుట్ కోసం మరింత rpm అవసరం | సూత్రీకరణ, ఫీడ్ స్థిరత్వం, ఒత్తిడి డిమాండ్ మరియు మునుపటి సెట్టింగ్లు |
| అధిక వాస్తవ కరిగే ఉష్ణోగ్రత | సెన్సార్ విశ్వసనీయత, తాపన/శీతలీకరణ ఆపరేషన్ మరియు వేగం మార్పులు |
| ఒత్తిడి అస్థిరత | ఫీడింగ్, స్క్రీన్ కండిషన్, డై పరిమితి మరియు ఉష్ణోగ్రత నియంత్రణ |
| నల్ల మచ్చలు, జెల్లు లేదా కరిగిపోతాయి | డిపాజిట్లు, నివాస పరిస్థితులు, వస్తు మార్పులు మరియు ద్రవీభవన పనితీరు |
| మంచి ఉత్పత్తి యూనిట్కు అధిక శక్తి | అవుట్పుట్, స్క్రాప్, కొలత సరిహద్దు మరియు ఆపరేటింగ్ సర్దుబాట్లు |
స్థిరమైన ఉత్పత్తి మరియు ఆమోదయోగ్యమైన నాణ్యతతో సూచన రన్ను ఉపయోగించండి. అవుట్పుట్, rpm, వాస్తవ కరిగే ఉష్ణోగ్రత, తల ఒత్తిడి మరియు తిరస్కరణ రేటును సేవ్ చేయండి. మీరు శక్తిని రికార్డ్ చేస్తే, అది ఎక్స్ట్రూడర్ లేదా మొత్తం లైన్ను కవర్ చేస్తుందో లేదో నిర్వచించండి మరియు ఆ సరిహద్దును మార్చకుండా ఉంచండి. ఎక్స్ట్రూడర్-మాత్రమే రీడింగ్లతో టోటల్-లైన్ ఎనర్జీని కలపడం తప్పుదారి పట్టించే ధోరణిని ఉత్పత్తి చేస్తుంది.
రీడింగ్ల పక్కన చిన్న సర్దుబాటు చరిత్రను ఉంచండి. తుది సెట్టింగ్ల నుండి మాత్రమే సమీకరించబడిన ట్రెండ్ ఆపరేటర్ ఎంత తరచుగా జోక్యం చేసుకోవాలో చూపదు. ఉత్పాదకత లేదా నాణ్యత ఆమోదయోగ్యం కానంత వరకు పెరుగుతున్న ప్రక్రియ పరిహారం క్షీణతను ఎలా దాచిపెడుతుందో కుహ్మాన్ వివరించాడు. ఇది ముందుగానే పరిశోధించడానికి ఒక కారణం, ప్రతి కష్టమైన పరుగుకు కొత్త భాగాలు అవసరమని రుజువు కాదు.
ప్రాథమిక ప్రక్రియ తనిఖీల తర్వాత నిరంతర మార్పులు ప్రణాళికాబద్ధమైన డైమెన్షనల్ తనిఖీని సమర్థిస్తాయి. గ్రౌండింగ్, అనుమానిత మెటల్ పరిచయం లేదా మెటల్ శకలాలు యంత్రం యొక్క భద్రతా విధానంలో తక్షణ చర్య అవసరం; అనుకూలమైన తనిఖీ తేదీ లేదా లెక్కించబడిన జీవిత పరిమితి కోసం వేచి ఉండకండి.
4. బారెల్ వేర్ కొలత: సరిపోలే స్థానాల్లో రెండు భాగాలను తనిఖీ చేయండి
సంబంధిత అక్షసంబంధ స్టేషన్లలో ఫ్లైట్ వెలుపలి వ్యాసం, లేదా OD, మరియు బారెల్ లోపల వ్యాసం లేదా IDని కొలవండి. అతిచిన్న స్క్రూ రీడింగ్ను సంబంధం లేని బారెల్ రీడింగ్తో పోల్చడం అనేది రెండు చోట్లా సరిపోతుందని వివరించదు. ప్రతి స్టేషన్కు నిర్వచించబడిన డేటా నుండి దూరాన్ని ఇవ్వండి, తద్వారా తదుపరి సాంకేతిక నిపుణుడు దానిని మళ్లీ కనుగొనవచ్చు.
Reiloy యొక్క నివారణ-నిర్వహణ గైడ్ప్రత్యేక తనిఖీ రికార్డులతో బారెల్ బోర్ గేజ్ మరియు తగిన స్క్రూ-OD కొలిచే పరికరాలను ఉపయోగించి శుభ్రపరిచిన, చల్లబడిన కొలతలను వివరిస్తుంది. క్రమాంకనం చేయబడిన పరికరాలు మరియు కాంపోనెంట్ జ్యామితికి తగిన పద్ధతిని ఎంచుకోండి. కొలతలతో తనిఖీ ఉష్ణోగ్రత, కోణీయ ధోరణి మరియు పునరావృతతను రికార్డ్ చేయండి.
రేడియల్ మరియు డయామెట్రల్ క్లియరెన్స్ను వేరుగా ఉంచండి
సంబంధిత స్టేషన్లో, వృత్తాకార-ఎన్వలప్ లెక్కింపు కోసం:
- డయామెట్రల్ క్లియరెన్స్ = బారెల్ ID మైనస్ స్క్రూ ఫ్లైట్ OD.
- రేడియల్ క్లియరెన్స్ = డయామెట్రల్ క్లియరెన్స్ 2 ద్వారా విభజించబడింది.
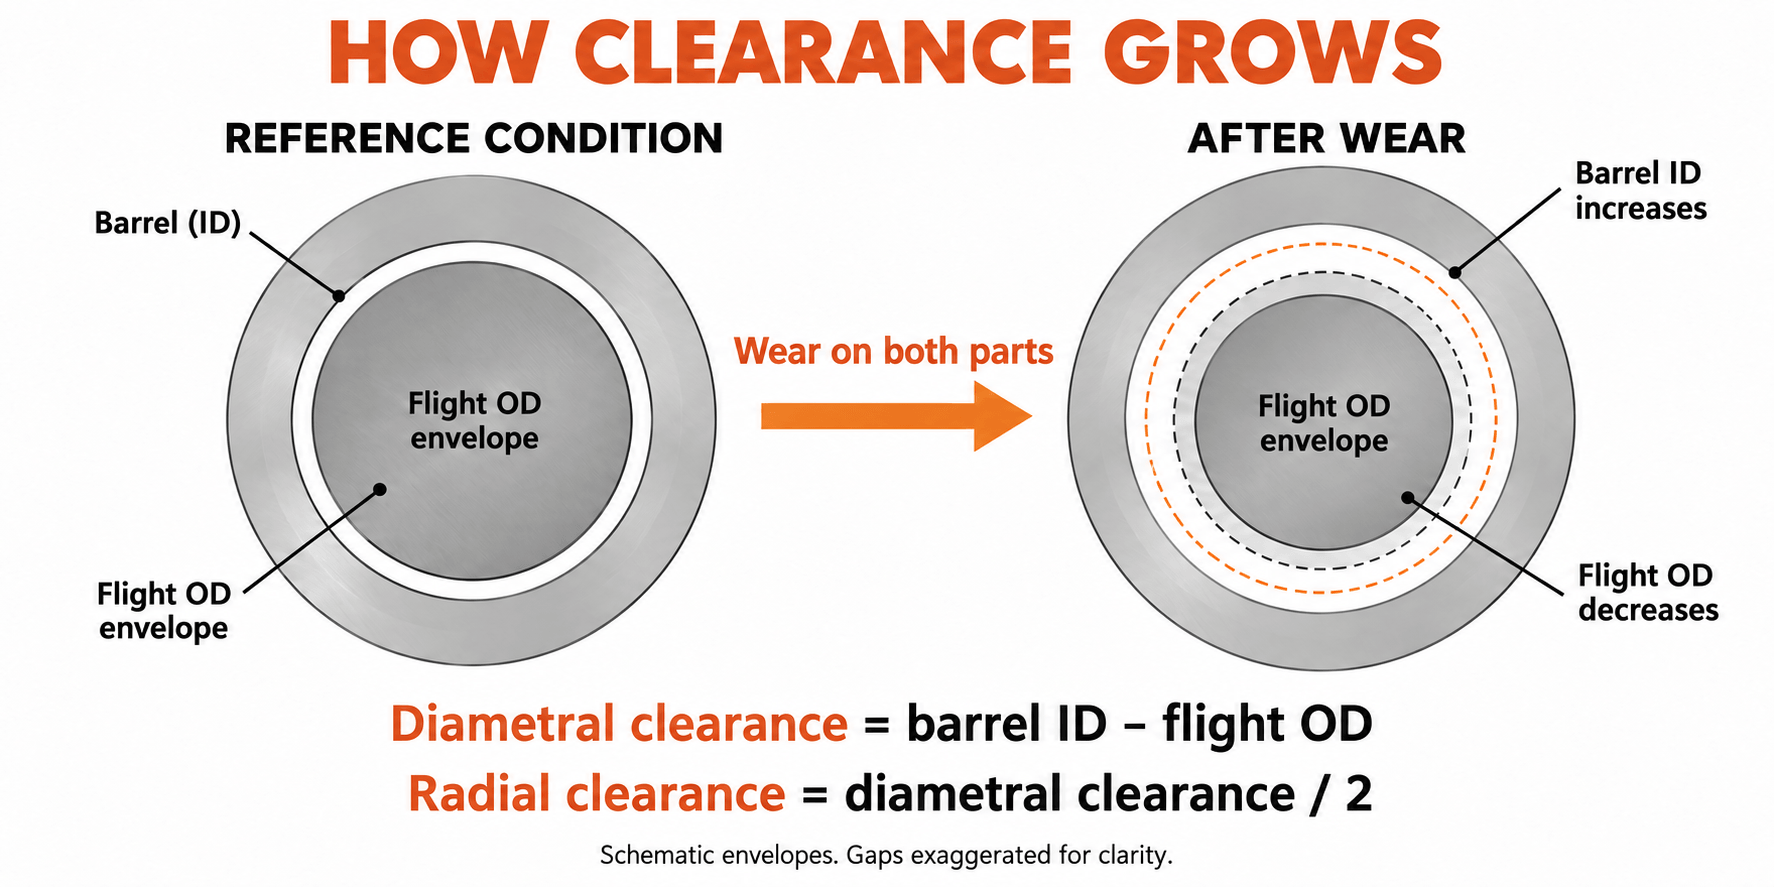
ప్రతి నివేదికలో యూనిట్ మరియు క్లియరెన్స్ కన్వెన్షన్ ఉంచండి. 0.10 mm OD తగ్గింపు 0.05 mm రేడియల్ ఫ్లైట్ నష్టాన్ని సూచిస్తుంది. ఈ పరిమాణాలను తికమక పెట్టడం వల్ల అన్వయించబడిన దుస్తులు రెండు కారకాలతో మారుతుంటాయి.
మేము 90 మిమీ రీప్లేస్మెంట్ ప్రాజెక్ట్లో ఏమి కొలిచాము
30 wt% కాల్షియం కార్బోనేట్తో నామమాత్రపు 90 mm సింగిల్-స్క్రూ ఎక్స్ట్రూడర్ ప్రాసెసింగ్ PP కోసం EJS రీప్లేస్మెంట్ ప్రాజెక్ట్లో, కస్టమర్ యొక్క ప్రారంభ అభ్యర్థన అధిక కాఠిన్యం. భర్తీని పేర్కొనడానికి ముందు మేము పూర్తి సూత్రీకరణ, అసలు డ్రాయింగ్ మరియు పాత-భాగం కొలతలు సమీక్షించాము. మేము అక్షం వెంట స్క్రూ మరియు బారెల్ కొలత స్టేషన్లను కూడా సరిపోల్చాము.
ఒక మీటరింగ్-సెక్షన్ స్టేషన్లో, పాత ఫ్లైట్ OD 89.65 mm మరియు బారెల్ ID 90.25 mm. వ్యాసం వ్యత్యాసం 0.60 మిమీ, ఇది 0.30 మిమీ కోల్డ్ రేడియల్ క్లియరెన్స్ను ఇస్తుంది. స్క్రూను మాత్రమే చూస్తే, సరిపోయే ప్రశ్నలో సగం సమాధానం ఇవ్వబడదు: బారెల్ బోర్ కూడా కొలిచిన స్థితిలో భాగం.
రీప్లేస్మెంట్ స్పెసిఫికేషన్లో కోల్మోనాయ్ 83 ఫ్లైట్ హార్డ్ఫేసింగ్తో 38CrMoAlA స్క్రూ మరియు EJS04 లైనింగ్తో 42CrMo బారెల్ బాడీని ఉపయోగించారు. ఆ సంబంధిత స్టేషన్లో, కొత్త ఫ్లైట్ OD 89.95 mm మరియు బారెల్ ID 90.15 mm. వాటి వ్యత్యాసం 0.20 మిమీ, డ్రాయింగ్లో పేర్కొన్న 0.10 మిమీ కోల్డ్ రేడియల్ క్లియరెన్స్ను ఇస్తుంది.
| మీటరింగ్-విభాగం కొలత | పాత భాగాలు | భర్తీ భాగాలు |
|---|---|---|
| ఫ్లైట్ OD | 89.65 మి.మీ | 89.95 మి.మీ |
| బారెల్ ID | 90.25 మి.మీ | 90.15 మి.మీ |
| డయామెట్రల్ క్లియరెన్స్ | 0.60 మి.మీ | 0.20 మి.మీ |
| కోల్డ్ రేడియల్ క్లియరెన్స్ | 0.30 మి.మీ | 0.10 మి.మీ |
మేము ఆ స్టేషన్లో పేర్కొన్న ఫిట్ని పునరుద్ధరించాము, 0.20 మిమీ రేడియల్ క్లియరెన్స్ తగ్గింపు. ఇతర స్టేషన్లు మరియు మెషిన్ ఇంటర్ఫేస్లకు వాటి స్వంత తనిఖీలు అవసరం. డ్రాయింగ్ వేరు చేయబడిన స్క్రూ మరియు బారెల్ మెటీరియల్స్, రక్షిత ప్రాంతాలు మరియు తనిఖీ అవసరాలు, కాబట్టి రీప్లేస్మెంట్ నిర్ణయం జ్యామితి మరియు కాఠిన్యానికి సంబంధించినది. పునరావృత రీడింగ్లను ట్రెండ్గా మార్చడానికి ముందు ఉపయోగకరమైన జీవిత అంచనాకు అవసరమైన కొలత క్రమశిక్షణ ఇది.
ఏకరీతి కాని దుస్తులు కోసం ఖాతా
ప్రతి బారెల్ క్రాస్-సెక్షన్ వద్ద బహుళ కోణాలను కొలవండి మరియు ఓవాలిటీతో సహా వ్యక్తిగత రీడింగ్లను నిలుపుకోండి. లెక్కించిన వృత్తాకార క్లియరెన్స్ ఒక-వైపు నష్టం, రనౌట్ లేదా వక్రీకరించిన బోర్ను పూర్తిగా వివరించదు. జంట స్క్రూల కోసం, తనిఖీ తప్పనిసరిగా OEM యొక్క ట్విన్-బోర్ మరియు ఇంటర్మేషింగ్ జ్యామితిని కూడా పరిష్కరించాలి; ఒకే రౌండ్-బోర్ ఫార్ములా ఆ అంచనాను భర్తీ చేయదు.
యంత్ర తయారీదారు యొక్క ఐసోలేషన్, ప్రెజర్-రిలీజ్, హ్యాండ్లింగ్ మరియు రిమూవల్ విధానాలను అనుసరించండి. అర్హత కలిగిన సిబ్బందికి మద్దతు ఇవ్వండి మరియు భాగాలను తనిఖీ చేయండి. వేర్ రిపోర్ట్ హానికరమైన క్లీనింగ్, ఇంప్రూవైజ్డ్ యాక్సెస్ లేదా సపోర్ట్ లేని లిఫ్టింగ్పై ఆధారపడి ఉండకూడదు.
5. పునరావృత తనిఖీల నుండి ధరించే రేటును లెక్కించండి
ఒక తనిఖీ ప్రస్తుత కొలతలు ఏర్పాటు చేస్తుంది. రెండు పోల్చదగిన తనిఖీలు విరామం రేటును ఏర్పాటు చేస్తాయి. ఆ రేటు మారుతుందో లేదో తదుపరి తనిఖీలు చూపుతాయి. యంత్రం యొక్క మొత్తం వయస్సు లేదా వివిధ విడిభాగాల మిశ్రమం కాకుండా తనిఖీల మధ్య ఒకే కాంపోనెంట్ సెట్ ద్వారా సేకరించబడిన గంటలను ఉపయోగించండి.
ప్రతి స్టేషన్ కోసం, 1,000 ఆపరేటింగ్ గంటలకి mmలో రేడియల్-క్లియరెన్స్ పెరుగుదలను లెక్కించండి:
రేటు = (ప్రస్తుత రేడియల్ క్లియరెన్స్ - మునుపటి రేడియల్ క్లియరెన్స్) / తనిఖీల మధ్య గంటలు × 1,000
ఇది మిశ్రమ క్లియరెన్స్-గ్రోత్ రేట్. ఏ భాగం దోహదం చేస్తుందో చూడటానికి, స్క్రూ యొక్క రేడియల్ నష్టాన్ని ఇలా లెక్కించండి(మునుపటి OD - ప్రస్తుత OD) / 2మరియు బారెల్ యొక్క రేడియల్ పెరుగుదల(ప్రస్తుత ID - మునుపటి ID) / 2. స్థానం, ధోరణి మరియు తనిఖీ పరిస్థితులు సరిపోలినప్పుడు, ఆ రెండు మార్పులు క్లియరెన్స్ పెరుగుదలకు మొత్తం.
ఇటీవలి విరామాన్ని విడిగా చదవండి
ఒకే వృత్తాకార-ఎన్వలప్ స్టేషన్ కోసం ఊహించిన తనిఖీ లాగ్ను పరిగణించండి. ఈ కొలతలు గణనను వివరిస్తాయి; అవి EJS ఆపరేటింగ్-లైఫ్ ఫలితం లేదా అంగీకార వివరణ కాదు.
| ఇన్స్టాలేషన్ నుండి గంటలు | ఫ్లైట్ OD | బారెల్ ID | రేడియల్ క్లియరెన్స్ | మునుపటి పఠనం నుండి రేట్ చేయండి |
|---|---|---|---|---|
| 0 గం | 99.95 మి.మీ | 100.15 మి.మీ | 0.10 మి.మీ | బేస్లైన్ |
| 2,000 గం | 99.90 మి.మీ | 100.18 మి.మీ | 0.14 మి.మీ | 0.02 mm/1,000 h |
| 4,000 గం | 99.82 మి.మీ | 100.22 మి.మీ | 0.20 మి.మీ | 0.03 mm/1,000 h |
పూర్తి 4,000 గంటలలో, సగటు 0.025 mm/1,000 h. తాజా విరామం 0.03 mm/1,000 h వద్ద వేగంగా ఉంటుంది. పూర్తి-జీవిత సగటును మాత్రమే ఉపయోగించడం ఆ మార్పును దాచిపెడుతుంది. కారణాన్ని పరిశోధించండి మరియు ప్రణాళిక కోసం తగిన సాంప్రదాయిక ఇటీవలి రేటును ఉపయోగించండి.
తాజా విరామం 0.04 మిమీ స్క్రూ రేడియల్ నష్టం మరియు 0.02 మిమీ బారెల్ రేడియల్ గ్రోత్గా కూడా వేరు చేస్తుంది. వారు కలిసి 0.06 mm క్లియరెన్స్ పెరుగుదలను వివరిస్తారు. ఇది మెయింటెనెన్స్ టీమ్కి సాధారణంగా ఏ కాంపోనెంట్ మొదట ధరిస్తుంది అనే దానికంటే మరింత ఉపయోగకరమైన ప్రశ్నను అందిస్తుంది: ఈ లైన్లో ఏ భాగం సహకరిస్తోంది?
అంచనా వేయడానికి ముందు తప్పుడు ధోరణిని తిరస్కరించండి
క్లియరెన్స్లో చిన్న స్పష్టమైన తగ్గింపు అంటే అరిగిపోయిన మెటల్ తిరిగి వచ్చిందని కాదు. కొలత స్థానం, ఉష్ణోగ్రత, శుభ్రత, పరికరం సెట్టింగ్ మరియు ఆపరేటర్ పునరావృతతను తనిఖీ చేయండి. మార్పు పద్ధతి యొక్క అనిశ్చితిలో ఉన్నట్లయితే, అనంతమైన లేదా ప్రతికూలమైన మిగిలిన జీవితాన్ని లెక్కించడం కంటే అది పరిష్కరించబడలేదు అని నివేదించండి.
ప్రతి స్టేషన్ ట్రెండ్ను ప్రత్యేకంగా ఉంచండి. మొత్తం పొడవులో తక్కువ సగటు దెబ్బతిన్న మిక్సర్, పరివర్తన లేదా ఉత్సర్గ స్థానాన్ని దాచవచ్చు. కొలతలతో పాటు పగుళ్లు, గుంటలు మరియు డిపాజిట్ నష్టాన్ని రికార్డ్ చేయండి; క్లియరెన్స్-గ్రోత్ లెక్కింపు నిరాడంబరంగా కనిపించినప్పుడు కూడా ఈ పరిస్థితులకు చర్య అవసరం కావచ్చు.
6. వేర్ రేట్ను రీప్లేస్మెంట్ ప్లాన్గా మార్చండి
ఆపరేటింగ్ పరిస్థితులు సహేతుకంగా పోల్చదగినవిగా ఉన్నట్లయితే మాత్రమే ధరించే రేటు నిర్దిష్ట స్థితికి సమయాన్ని అంచనా వేస్తుంది. ముందుగా OEM యొక్క వర్తించే సేవా పరిమితులు, పార్ట్ కండిషన్ మరియు లైన్ డెలివరీ చేయాల్సిన ప్రక్రియ పనితీరును ఉపయోగించి ప్రణాళికా పరిమితిని అంగీకరించండి. కొత్త-భాగం సహనం కొత్త సరిపోతుందని నిర్వచిస్తుంది; ఇది గరిష్ట సేవా క్లియరెన్స్ను స్వయంచాలకంగా నిర్వచించదు.
ప్రణాళికా పరిమితికి గంటలను అంచనా వేయండి
రేటు mm/1,000 hలో వ్యక్తీకరించబడినప్పుడు:
అంచనా వేయబడిన మిగిలిన గంటలు = (ప్లానింగ్ రేడియల్ క్లియరెన్స్ - ప్రస్తుత రేడియల్ క్లియరెన్స్) / ఇటీవలి రేటు × 1,000
పైన ఊహించిన లాగ్ను కొనసాగించండి. ఈ గణన కోసం, ఇంజనీరింగ్ బృందం 0.30 మిమీ రేడియల్ క్లియరెన్స్ని దాని ప్లానింగ్ ఎండ్పాయింట్గా ఎంచుకున్నారని అనుకుందాం. ప్రస్తుత విలువ 0.20 మిమీ, ఆ ముగింపు బిందువుకు 0.10 మిమీ వదిలివేయబడుతుంది. 0.03 mm/1,000 h వద్ద, అంచనా సుమారు 3,300 పని గంటలు. 0.30 mm విలువ ఈ ఉదాహరణకి ఒక ఊహ, సాధారణ పునఃస్థాపన థ్రెషోల్డ్ కాదు.
ఇటీవలి రేటు 0.06 mm/1,000 hకి రెట్టింపు అయితే, అదే భత్యం దాదాపు 1,700 గంటలు ఇస్తుంది. మిగిలిన పదార్థ భత్యం మారలేదు; దానిని ఉపయోగించడానికి ఆశించిన సమయం ఉంది. పగుళ్లు, ఆకస్మిక సంపర్క నష్టం లేదా ఆమోదయోగ్యం కాని ఉత్పత్తి నాణ్యత త్వరగా సంభవించకుండా ఏ ఫలితం కూడా రక్షించదు.
విధి మారినప్పుడు గణనను రీసెట్ చేయండి
నింపిన మెటీరియల్కి స్విచ్ ద్వారా క్లీన్-రెసిన్ రికార్డ్ను ఎక్స్ట్రాపోలేట్ చేయవద్దు. మార్పును గుర్తించండి మరియు కొత్త విరామ ట్రెండ్ను ఏర్పాటు చేయండి. రీసైక్లేట్ యొక్క కొత్త మూలం, అధిక పూరక లోడింగ్, విభిన్న ఒత్తిడి డిమాండ్ లేదా నిరంతర ఆపరేటింగ్ సర్దుబాటు సూచనను సమీక్షించడానికి ఒక కారణంగా పరిగణించండి.
కొత్త కండిషన్ కొలతలు లేనట్లయితే, వర్తించే నియంత్రిత డ్రాయింగ్ ప్రస్తుత కొలతలు అంచనా వేయడంలో సహాయపడుతుంది. తెలియని కాలంలో ఎంత దుస్తులు ధరించిందో ఇది నిరూపించలేదు. ప్రస్తుత తనిఖీని తదుపరి పోల్చదగిన తనిఖీలకు సూచనగా చేయండి; నామమాత్రపు వ్యాసం నుండి మాత్రమే చారిత్రక రేటును కనుగొనవద్దు.
షట్డౌన్ నుండి వెనుకకు పని చేయండి
- ఏదైనా మునుపటి నాణ్యత లేదా భద్రతా పరిమితితో సహా జోక్యాన్ని నియంత్రించే స్టేషన్ లేదా పరిస్థితిని గుర్తించండి.
- షట్డౌన్లతో సహా ప్రణాళికాబద్ధమైన ఉత్పత్తి షెడ్యూల్ను ఉపయోగించి అంచనా వేసిన ఆపరేటింగ్ గంటలను క్యాలెండర్ సమయానికి మార్చండి.
- డ్రాయింగ్, సూత్రీకరణ మరియు మరమ్మత్తు లేదా కొత్త భాగం అవసరమా అని నిర్ధారించండి.
- వాస్తవ ఆర్డర్ కోసం ప్రస్తుత తయారీ, తనిఖీ మరియు రవాణా సమయాలను పొందండి.
- ఇన్స్టాలేషన్ సామర్థ్యాన్ని రిజర్వ్ చేయండి మరియు అంచనా అనిశ్చితి మరియు డెలివరీ రిస్క్ కోసం బఫర్ను అనుమతించండి.
ఊహించిన జోక్యానికి ముందు తదుపరి తనిఖీని ఎంచుకోండి, దాని విరామం దుస్తులు ధోరణి మరియు ఉత్పత్తి క్లిష్టత ఆధారంగా. వేగంగా మారుతున్న ట్రెండ్ మునుపు తిరిగి అంచనా వేయవలసి ఉంటుంది. సూచన అనేది నిర్వహణ ప్రణాళిక ఇన్పుట్, హెచ్చరిక సంకేతాల ద్వారా అమలు చేయడానికి అనుమతి కాదు.
7. స్క్రూ, బారెల్ లేదా రెండింటినీ భర్తీ చేయాలా?
జతగా సరిపోతుందని అంచనా వేయండి, కానీ రెండు భాగాలను తప్పనిసరిగా కలిసి కొనుగోలు చేయాలని అనుకోకండి. రీప్లేస్మెంట్ స్క్రూ కోసం సౌండ్ బారెల్ అనుకూలంగా ఉండవచ్చు. అరిగిన బారెల్ మొదటి పరుగు నుండి కొత్త స్క్రూ చుట్టూ అధిక క్లియరెన్స్ను వదిలివేయవచ్చు. నిర్ణయానికి కొలిచిన బోర్ మ్యాప్, ప్రతిపాదిత స్క్రూ కొలతలు మరియు నిలుపుకున్న భాగం యొక్క స్థితి అవసరం.
| నిర్ణయం | కొనసాగడానికి ముందు సాక్ష్యం అవసరం |
|---|---|
| కొనసాగించండి మరియు పర్యవేక్షించండి | ఆమోదించబడిన కొలతలు మరియు షరతులు, ఆమోదయోగ్యమైన ఉత్పత్తి, స్థిరమైన ప్రక్రియ మరియు షెడ్యూల్ చేసిన రీఅసెస్మెంట్ |
| స్క్రూను మాత్రమే పునర్నిర్మించండి లేదా భర్తీ చేయండి | మరమ్మత్తు చేయగల లేదా మార్చగల స్క్రూ జ్యామితి, తగిన బారెల్ మరియు ధృవీకరించబడిన ఫలిత ఫిట్ |
| బారెల్ను మాత్రమే రిపేర్ చేయండి లేదా భర్తీ చేయండి | తగిన రిటైన్డ్ స్క్రూ, ఇంజనీరింగ్-ఆమోదిత బారెల్ సొల్యూషన్ మరియు చెక్డ్ అలైన్మెంట్ |
| రెండు భాగాలను సూచించండి | రెండూ ఆమోదయోగ్యమైన పరిస్థితికి వెలుపల ఉన్నాయి లేదా వాటి మిశ్రమ జ్యామితి అవసరమైన ఫిట్ని అందుకోలేదు |
పునర్నిర్మాణం ఏమి పునరుద్ధరించబడుతుందో తనిఖీ చేయండి
మరమ్మతు ప్రతిపాదనను అంగీకరించే ముందు, పునరుద్ధరించబడిన కొలతలు, పని మిశ్రమం, రక్షిత ప్రాంతం మరియు తనిఖీ అవసరాలను గుర్తించండి. కోర్, స్ట్రెయిట్నెస్, పగుళ్లు మరియు మునుపటి మరమ్మతులను అంచనా వేయండి. హార్డ్ఫేసింగ్ యొక్క మరొక అప్లికేషన్ మొత్తం స్క్రూను కొత్తదిగా చేస్తుందని భావించవద్దు.
అదేవిధంగా, మ్యాచింగ్ ద్వారా బారెల్ బోర్ను విస్తరించడం ద్వారా దాని అసలు క్లియరెన్స్ను పునరుద్ధరించలేము. ఏదైనా మార్పుకు అనుకూలమైన స్క్రూ జ్యామితి మరియు సాధ్యమయ్యే బారెల్ రిపేర్ డిజైన్ అవసరం. దానిని ప్రాధాన్య మార్గంగా చేయడానికి ముందు వ్యక్తిగత భాగానికి మరమ్మత్తు సామర్థ్యం మరియు అనుకూలతను నిర్ధారించండి.
ఉపయోగకరమైన ఉత్పత్తిని సరిపోల్చండి, ఇన్వాయిస్ ధర మాత్రమే కాదు
ప్రతిపాదిత షట్డౌన్ వరకు కొనసాగడానికి అయ్యే ఖర్చును అంచనా వేయండి: సేలబుల్ అవుట్పుట్ కోల్పోయింది, అదనపు స్క్రాప్, అదనపు శక్తి మరియు ఏదైనా షెడ్యూల్ అంతరాయం. కోల్పోయిన ఉత్పత్తి విలువ మరియు దాని పూర్తి అమ్మకాల ఆదాయం వంటి ఒకే నష్టాన్ని రెండుసార్లు లెక్కించడం మానుకోండి. మరమ్మత్తు లేదా పునఃస్థాపన కోసం ఫ్యాక్టరీ యొక్క స్వంత ధర ఆధారంగా మరియు వాస్తవ కోట్లను ఉపయోగించండి.
కోర్ మరియు జ్యామితి అనుకూలంగా ఉన్నప్పుడు మరియు పునరుద్ధరించబడిన స్పెసిఫికేషన్ విధికి అనుగుణంగా ఉన్నప్పుడు మరమ్మతు ఆకర్షణీయంగా ఉండవచ్చు. నిర్మాణ నష్టం, సూత్రీకరణ మార్పు లేదా తగని అసలైన డిజైన్ తర్వాత కొత్త తయారీ ఉత్తమం. కేవలం మునుపటి కొనుగోలును పునరావృతం కాకుండా ఎంచుకున్న మార్గం సమస్యను ఎందుకు పరిష్కరించాలో రికార్డ్ చేయండి. దిEJS కొనుగోలుదారుల గైడ్భర్తీ స్పెసిఫికేషన్లో చేర్చడానికి డ్రాయింగ్ మరియు తనిఖీ సమాచారాన్ని సెట్ చేస్తుంది.
8. సమస్యను దాచకుండా ఉపయోగకరమైన జీవితాన్ని పొడిగించండి
గమనించిన ప్రమాదానికి ప్రతి నివారణ చర్యను సరిపోల్చండి. సముచితమైన విభజన మరియు మెటీరియల్-హ్యాండ్లింగ్ పద్ధతులను ఉపయోగించి, లోహ కాలుష్యం స్క్రూకు చేరుకోవడానికి ముందు నియంత్రణ అవసరం. దిగువ మెల్ట్ స్క్రీన్ వేరే స్థానం మరియు పనితీరును కలిగి ఉంటుంది; ఇది అప్స్ట్రీమ్ స్క్రూ సెక్షన్ల ద్వారా కలుషితాలను ముందుగా వెళ్లకుండా నిరోధించదు.
మారిన సూత్రీకరణల కోసం, ఉత్పత్తి డిమాండ్ను పెంచే ముందు పని చేసే మిశ్రమాలు మరియు ద్రవీభవన జ్యామితిని సమీక్షించండి. నిరంతర ఏకపక్ష స్కోరింగ్ కోసం, అమరిక, బారెల్ మద్దతు మరియు స్క్రూ పరిస్థితిని పరిశోధించండి. పునరావృత డిపాజిట్ల కోసం, ప్రతి డార్క్ మార్క్ను డైమెన్షనల్ వేర్గా పరిగణించకుండా మెటీరియల్ ప్రాసెసింగ్ పరిస్థితులు మరియు మెషిన్ శుభ్రపరిచే విధానాన్ని తనిఖీ చేయండి.
భ్రమణానికి ముందు OEM యొక్క సన్నాహక సూచనలను అనుసరించండి మరియు నానబెట్టండి. కాంపోనెంట్ మెటలర్జీకి అనుకూలమైన శుభ్రపరిచే పద్ధతులను ఉపయోగించండి. తాపన లేదా శీతలీకరణ లోపాలు ఆపరేషన్ను ప్రభావితం చేసిన చోట, రీప్లేస్మెంట్ మెటీరియల్ సరిపోతుందో లేదో నిర్ధారించే ముందు వాటిని సరిదిద్దండి. ఈ చర్యలు ఆపరేటింగ్ పర్యావరణాన్ని పరిష్కరిస్తాయి; కొలతలు వేగవంతమైన దుస్తులు చూపినప్పుడు వారు తనిఖీ విరామాన్ని పొడిగించడాన్ని సమర్థించరు.
కొలత చరిత్రను ఉపయోగపడేలా చేయండి
ప్రతి స్క్రూ మరియు బారెల్కు ప్రత్యేక గుర్తింపును ఇవ్వండి. యంత్రాల మధ్య భాగాలు కదులుతున్నప్పుడు బేస్లైన్ కొలతలు, మరమ్మత్తు చరిత్ర మరియు పని చేసే మిశ్రమం ఆ గుర్తింపుకు జోడించబడి ఉంచండి. మరమ్మత్తు లేదా పునఃస్థాపన తర్వాత, కొత్త డైమెన్షనల్ రిఫరెన్స్ను ప్రారంభించండి మరియు పోలిక కోసం మునుపటి రికార్డ్ను కలిగి ఉండండి. స్టేషన్ పేరు మరియు ఓరియంటేషన్తో ఫోటోగ్రాఫ్లను సేవ్ చేయండి, తద్వారా తదుపరి తనిఖీ అదే ఫీచర్ను గుర్తించగలదు.
EJS దాని స్క్రూ బారెల్స్ కోసం మెటీరియల్ సర్టిఫికేట్లను మరియు తనిఖీ నివేదికలను అందిస్తుంది, వివరించిన విధంగాద్విలోహ ఉత్పత్తి పేజీ. ఇన్స్టాలేషన్ రికార్డ్తో డైమెన్షనల్ ఇన్స్పెక్షన్ రిపోర్ట్ను ఉంచుకోండి; ఉత్పత్తి వివరణ మాత్రమే కాకుండా భవిష్యత్తులో ధరించే నిర్ణయాలకు ఇది మరింత ఉపయోగకరంగా ఉంటుంది.
అంచనా కోసం, మెషిన్ మోడల్, నియంత్రిత డ్రాయింగ్, రెసిన్ మరియు పూరక సమాచారం, ఇన్స్టాల్ చేయబడిన భాగాలపై గంటలు, సంబంధిత ID/OD రీడింగ్లు, తనిఖీ పరిస్థితులు, డ్యామేజ్ ఫోటోగ్రాఫ్లు మరియు ఉత్పత్తి లక్షణాలను పంపండి. లైన్ సాధించాల్సిన వాటిని చేర్చండి. సంప్రదించండిEJS పరిశ్రమవద్దsales@ejsscrewbarrel.comఆ కొలత ప్యాక్తో చర్చ అసలు ఫిట్ మరియు డ్యూటీతో ప్రారంభమవుతుంది.
కొలత విచారణను సిద్ధం చేయండి
వ్యవస్థాపించిన భాగాలు మరియు మీరు కలిగి ఉన్న కొలతలను వివరించండి. బటన్ EJSకి ఇమెయిల్ డ్రాఫ్ట్ను తెరుస్తుంది; మీరు పంపే ముందు డ్రాయింగ్లు మరియు ఛాయాచిత్రాలను జోడించవచ్చు.
9. తరచుగా అడిగే ప్రశ్నలు
ఎక్స్ట్రూడర్ స్క్రూ బారెల్ ఎంతకాలం ఉంటుంది?
సేవా జీవితం సూత్రీకరణ, నిర్మాణం, జ్యామితి, లోడ్ మరియు లైన్ నుండి అవసరమైన పనితీరుపై ఆధారపడి ఉంటుంది. మిగిలిన జీవితాన్ని అంచనా వేయడానికి, సంబంధిత స్క్రూ మరియు బారెల్ కొలతలను పునరావృతం చేయండి, ఇటీవలి దుస్తులు ధరను లెక్కించండి మరియు ఉత్పత్తి ట్రెండ్లను తనిఖీ చేస్తున్నప్పుడు ఆమోదించబడిన ప్రణాళికా పరిమితిని అంచనా వేయండి.
బైమెటాలిక్ స్క్రూ బారెల్ ఎల్లప్పుడూ ఎక్కువసేపు ఉంటుందా?
సముచితంగా ఎంపిక చేయబడిన ద్విలోహ వర్కింగ్ మిశ్రమం రాపిడి లేదా తినివేయు విధిని పరిష్కరించగలదు. ఒక్క నిర్మాణం పేరు మాత్రమే ఎక్కువ కాలం జీవించదు. మిశ్రమం అనుకూలత, జ్యామితి, అమరిక మరియు ఆపరేటింగ్ పరిస్థితులు ఇప్పటికీ ముఖ్యమైనవి; పొర మందం జీవితకాల గుణకం కాదు.
స్క్రూ లేదా బారెల్ మొదట అరిగిపోతుందా?
భర్తీ నిర్ణయాన్ని నియంత్రించవచ్చు. సరిపోలే స్టేషన్లలో ఫ్లైట్ OD మరియు బారెల్ IDని కొలవండి, ఆపై బారెల్ రేడియల్ గ్రోత్ నుండి స్క్రూ రేడియల్ నష్టాన్ని వేరు చేయండి. పోల్చదగిన నిర్మాణం మరియు ఆపరేటింగ్ ఆధారాలు లేకుండా మరొక యంత్రం యొక్క స్క్రూ-టు-బ్యారెల్ జీవిత నిష్పత్తిని వర్తింపజేయవద్దు.
ఏ క్లియరెన్స్ వద్ద ఒక స్క్రూ మరియు బారెల్ భర్తీ చేయాలి?
కాంపోనెంట్ పరిస్థితి, ఉత్పత్తి నాణ్యత మరియు ఉత్పత్తి పనితీరు ఆధారంగా వర్తించే OEM సేవా పరిమితులను మరియు ఇంజనీరింగ్-ఆమోదించిన నిర్ణయాన్ని ఉపయోగించండి. పరిమితి రేడియల్ లేదా డయామెట్రల్ కాదా అని పేర్కొనండి. ఒకే మిల్లీమీటర్ విలువ లేదా క్లియరెన్స్ మల్టిపుల్ ప్రతి వ్యాసం మరియు అనువర్తనానికి సరిపోదు.
కొత్త కండిషన్ బేస్లైన్ లేకుండా మిగిలిన జీవితాన్ని నేను అంచనా వేయవచ్చా?
వర్తించే డ్రాయింగ్లు మరియు సేవా పరిమితులకు వ్యతిరేకంగా మీరు ప్రస్తుత పరిస్థితిని తనిఖీ చేయవచ్చు. కొలిచిన దుస్తులు ధరను లెక్కించడానికి, ప్రస్తుత తనిఖీని సూచనగా ఉపయోగించండి మరియు పోల్చదగిన పరిస్థితులలో తెలిసిన ఆపరేటింగ్ విరామం తర్వాత దాన్ని పునరావృతం చేయండి. తెలియని అసలైన పరిస్థితి విశ్వసనీయమైన చారిత్రక రేటును ఏర్పాటు చేయదు.
స్క్రూ మరియు బారెల్ని కలిపి మార్చాలా?
సంఖ్య. రెండూ తప్పనిసరిగా అంచనా వేయబడాలి, కానీ నిలుపుకున్న కాంపోనెంట్ అనుకూలంగా ఉన్నప్పుడు మరియు ఫలితంగా సరిపోలిన క్లియరెన్స్ ఆమోదించబడిన అవసరానికి అనుగుణంగా ఉన్నప్పుడు ఒకదానిని భర్తీ చేయడం సముచితం. రెండూ దెబ్బతిన్నట్లయితే లేదా ఫిట్ ఆమోదయోగ్యంగా లేనట్లయితే, రెండింటినీ పరిష్కరించండి.