ఎక్స్ట్రూషన్ స్క్రూ కంప్రెషన్ రేషియో ఫీడ్ విభాగం నుండి మీటరింగ్ విభాగానికి ఛానెల్ వాల్యూమ్లో తగ్గింపును వివరిస్తుంది. పోల్చదగిన పిచ్ మరియు ఛానల్ జ్యామితితో కూడిన సాంప్రదాయిక స్క్రూపై, ఫీడ్ ఛానెల్ డెప్త్ మీటరింగ్ ఛానల్ డెప్త్తో భాగించబడి ఉపయోగకరమైన ఉజ్జాయింపును ఇస్తుంది. పూర్తి డ్రాయింగ్ మరియు వాస్తవ ఫీడ్ పరిస్థితుల నుండి భర్తీని ఎంచుకోండి, ఒక నిష్పత్తి నుండి మాత్రమే కాదు: 3:1గా గుర్తించబడిన రెండు స్క్రూలు వేర్వేరు ఛానెల్ లోతులను మరియు పరివర్తన ప్రొఫైల్లను కలిగి ఉంటాయి.
ద్వారాEJS పరిశ్రమ
- బారెల్ బోర్ కాకుండా స్క్రూ ఫ్లైట్ వ్యాసం మరియు రూట్ వ్యాసం నుండి ఛానెల్ లోతును లెక్కించండి.
- రెండు స్క్రూలను సమానమైనదిగా అంగీకరించే ముందు సంపూర్ణ లోతులను మరియు జోన్ పొడవులను సరిపోల్చండి.
- రీగ్రైండ్ ఆకారం మరియు లోడ్ చేయడంతో సహా తొట్టిలోకి ప్రవేశించే పదార్థాన్ని వివరించండి.
- నిష్పత్తిని మార్చడానికి ముందు దాణా, ద్రవీభవన, పరిమితి మరియు దుస్తులు పరిశోధించండి.
- స్థిరమైన ఉత్పత్తి కొలతలతో భర్తీని ధృవీకరించండి, rpm సెట్టింగ్ మాత్రమే కాదు.
స్క్రూ కంప్రెషన్ నిష్పత్తి ఏమి కొలుస్తుంది?
సాంప్రదాయిక సింగిల్ స్క్రూలో ఫీడ్ విభాగం, పరివర్తన విభాగం మరియు మీటరింగ్ విభాగం ఉంటాయి. ఫీడ్ ఛానెల్ ఘన పదార్థాన్ని అందుకుంటుంది; ద్రవీభవన అభివృద్ధి చెందుతున్నప్పుడు పరివర్తన ఛానల్ జ్యామితిని మారుస్తుంది; మీటరింగ్ విభాగం ఉత్సర్గ వైపు కరుగుటను తెలియజేస్తుంది. కుదింపు నిష్పత్తి ఈ ప్రక్రియ యొక్క ప్రారంభం మరియు ముగింపు మధ్య జ్యామితీయ సంబంధాన్ని వివరిస్తుంది. ఇది డై ప్రెజర్, ఉత్పత్తి సాంద్రత లేదా మోటారు సామర్థ్యాన్ని కొలవదు.
సాధారణ స్థిరమైన-పిచ్ స్క్రూ కోసం, వర్క్షాప్ లెక్కింపు:
కుదింపు నిష్పత్తి ≈ ఫీడ్ ఛానెల్ డెప్త్ / మీటరింగ్ ఛానెల్ డెప్త్
మరింత సాధారణ నిర్వచనం ఛానెల్ వాల్యూమ్లను సమానమైన విమానాలతో పోల్చింది. డెప్త్ షార్ట్కట్కు పోల్చదగిన పిచ్ మరియు ఛానెల్ జ్యామితి అవసరం. అవి మారితే, డెప్త్ నిష్పత్తిని ఖచ్చితమైన వాల్యూమెట్రిక్ ఫలితంగా పరిగణించడం కంటే సంబంధిత వాల్యూమ్లను మూల్యాంకనం చేయడానికి డ్రాయింగ్ను ఉపయోగించండి.స్క్రూ జ్యామితి గురించి అలన్ గ్రిఫ్ యొక్క వివరణఈ వ్యత్యాసాన్ని చేస్తుంది మరియు అసలు లోతు లేకుండా నిష్పత్తిపై ఆధారపడకుండా హెచ్చరిస్తుంది.
L/D భిన్నమైనదాన్ని వివరిస్తుంది: సమర్థవంతమైన పని పొడవును స్క్రూ వెలుపలి వ్యాసంతో విభజించారు. 2,700 mm పని పొడవు మరియు 90 mm వ్యాసం 30:1 ఇస్తుంది. తయారీదారు ఆ పని పొడవును ఎక్కడ ప్రారంభించి ముగించాలో నిర్ధారించండి. డ్రైవ్ పొడిగింపు మెకానికల్ డ్రాయింగ్కు చెందినది కానీ నిశ్శబ్దంగా అదనపు ప్రాసెసింగ్ పొడవుగా మారకూడదు.
“90 మిమీ, 30:1, 3:1” చదివే స్పెసిఫికేషన్ కాబట్టి గణనీయమైన సమాచారం లేదు. ఇది ఫీడ్ డెప్త్, మీటరింగ్ డెప్త్, ట్రాన్సిషన్ లెంగ్త్, పిచ్ మార్పులు లేదా మిక్సింగ్ జ్యామితిని గుర్తించదు. ఇన్స్టాల్ చేసిన స్క్రూతో రీప్లేస్మెంట్ కోట్ను పోల్చడానికి ముందు ఆ కొలతల కోసం అడగండి. విస్తృత కొనుగోలు చెక్లిస్ట్ కోసం, చూడండిEJS ఎక్స్ట్రూడర్ స్క్రూ బారెల్ గైడ్.
స్క్రూ డ్రాయింగ్ నుండి కుదింపు నిష్పత్తిని ఎలా లెక్కించాలి
ఫీడ్ మరియు మీటరింగ్ ఛానెల్లు పోల్చదగిన పిచ్ మరియు ఫ్లైట్ జ్యామితిని కలిగి ఉన్న సాంప్రదాయ, సింగిల్-స్టార్ట్ డిజైన్తో ప్రారంభించండి. ప్రతి విభాగం యొక్క స్థిరమైన-లోతు భాగాన్ని గుర్తించండి. టేపర్ లోపల ఫీడ్ రీడింగ్ లేదా మిక్సర్, రిలీఫ్ లేదా దెబ్బతిన్న అంచు నుండి మీటరింగ్ రీడింగ్ని తీసుకోవద్దు.
ప్రతి స్థానం కోసం, రేడియల్ ఛానెల్ లోతును లెక్కించండి:
ఛానెల్ లోతు = (విమానం వెలుపలి వ్యాసం - రూట్ వ్యాసం) / 2
రెండు కొలతలు వ్యాసాలు అయినందున రెండు విషయాల ద్వారా విభజన. రెండు సమానంగా తప్పు లోతులను విభజించినప్పుడు లోపం కనిపించకుండా పోయినప్పటికీ, వ్యాసం తేడాను ఉపయోగించడం నేరుగా నివేదించబడిన లోతును రెట్టింపు చేస్తుంది. తయారీ కొలతలు తప్పుగా ఉన్నప్పుడు నిష్పత్తి సరిగ్గా కనిపించవచ్చు.
ఒక పని 90 మిమీ ఉదాహరణ
కింది కొలతలు ఊహించిన గణన ఉదాహరణ, సిఫార్సు చేయబడిన స్క్రూ డిజైన్ లేదా ఉత్పత్తి పరీక్ష కాదు.
| డైమెన్షన్ | ఫీడ్ విభాగం | మీటరింగ్ విభాగం |
|---|---|---|
| ఫ్లైట్ వెలుపలి వ్యాసం | 90 మి.మీ | 90 మి.మీ |
| మూల వ్యాసం | 72 మి.మీ | 84 మి.మీ |
| ఛానెల్ లోతును లెక్కించారు | (90 - 72) / 2 = 9 మిమీ | (90 - 84) / 2 = 3 మిమీ |
| సుమారుగా కుదింపు నిష్పత్తి | 9 / 3 = 3:1 | అదే లోతు-నిష్పత్తి గణన |
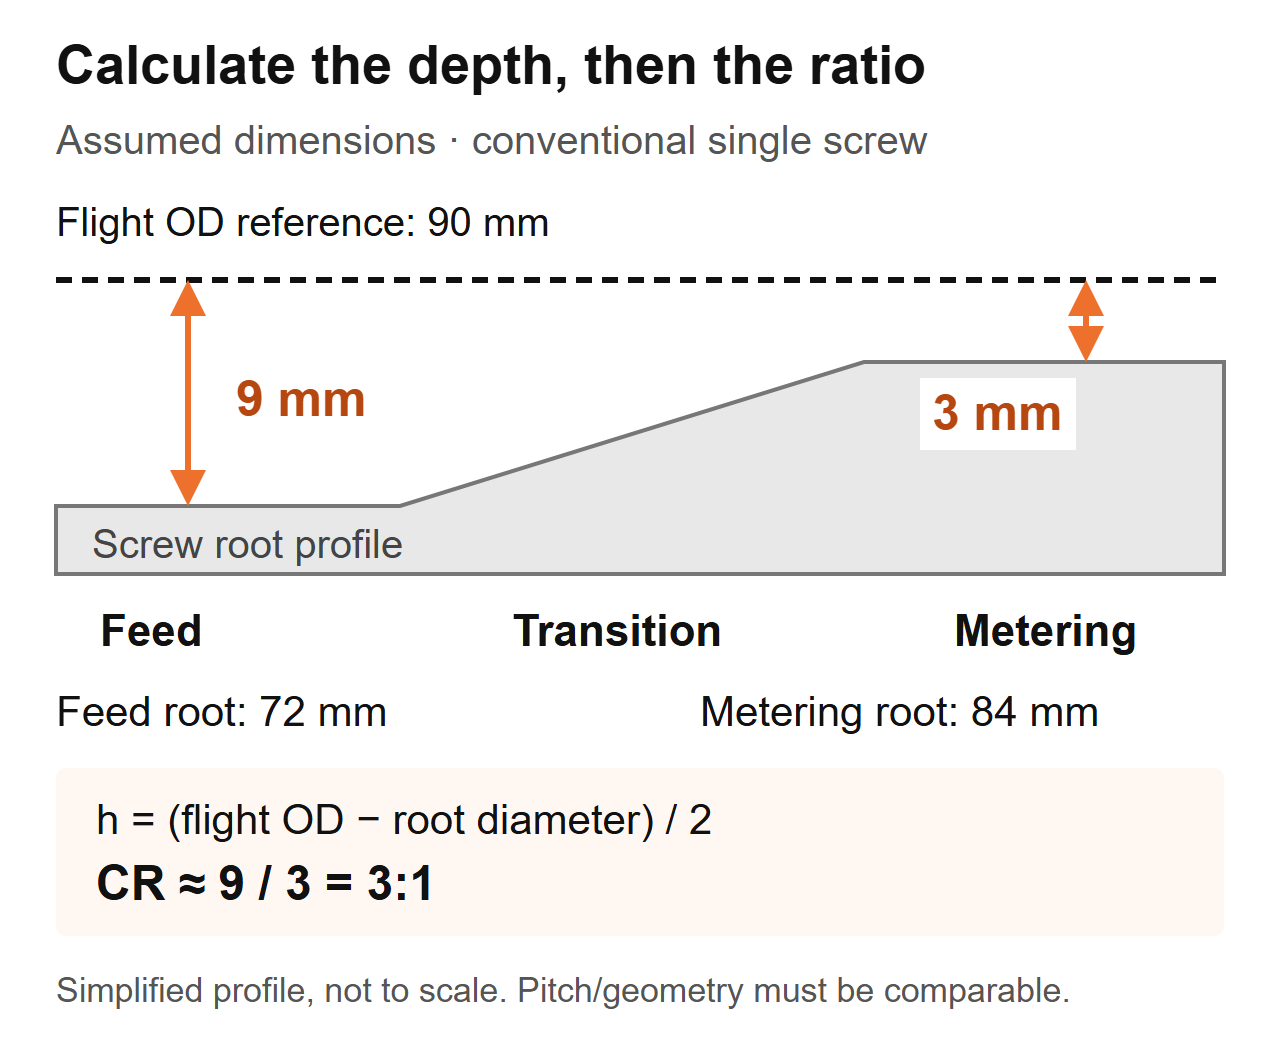 గణన స్కీమాటిక్: సంప్రదాయ స్క్రూ కోసం ఊహించిన కొలతలు. ప్రొఫైల్ సరళీకృతం చేయబడింది మరియు ఇది తయారీ డ్రాయింగ్ కాదు.
మీరు తీసివేయబడిన స్క్రూను తనిఖీ చేస్తుంటే, అక్షసంబంధ స్థానం, కొలిచిన విమాన వ్యాసం మరియు మూల వ్యాసాన్ని కలిపి రికార్డ్ చేయండి. యంత్రం యొక్క ఐసోలేషన్ మరియు సురక్షిత-తొలగింపు విధానాన్ని అనుసరించండి, ఉపరితలాలను మార్చకుండా కాంపోనెంట్ను శుభ్రం చేయండి మరియు తగిన క్రమాంకనం చేసిన సాధనాలను ఉపయోగించండి. తయారీదారు యొక్క తనిఖీ విధానాన్ని కొలిచే పద్ధతి మరియు అంగీకార ప్రమాణాలను నిర్ణయించనివ్వండి.
ఫ్లైట్ వెలుపలి వ్యాసం కోసం బారెల్ లోపల వ్యాసం ప్రత్యామ్నాయం చేయవద్దు. ఆ గణనలో స్క్రూ-టు-బారెల్ క్లియరెన్స్ ఉంటుంది. అరిగిపోయిన భాగంలో, కొలిచిన జ్యామితి ఇప్పటికీ అసలు డిజైన్ను సూచిస్తుందని భావించవద్దు: తగ్గిన విమాన వ్యాసం లోతు గణనను మారుస్తుంది. అసలు డ్రాయింగ్ను పొందండి మరియు బారెల్ దుస్తులను విడిగా కొలవండి. దిEJS సర్వీస్-లైఫ్ గైడ్మ్యాచింగ్ స్క్రూ మరియు బారెల్ కొలతలు ఎందుకు ముఖ్యమో వివరిస్తుంది.
ఎందుకు రెండు 3:1 స్క్రూలు భిన్నంగా పని చేస్తాయి
ఒక నిష్పత్తి ఛానెల్ యొక్క పరిమాణాన్ని గుర్తించదు. అదే ఊహించిన 90 mm ఉదాహరణలో, రెండవ స్క్రూ 84 mm యొక్క ఫీడ్ రూట్ మరియు 88 mm యొక్క మీటరింగ్ రూట్ కలిగి ఉంటుంది. దీని లోతు 3 మిమీ మరియు 1 మిమీ ఉంటుంది, కాబట్టి దాని లోతు నిష్పత్తి కూడా 3:1గా ఉంటుంది. ఇది 9 mm/3 mm స్క్రూ యొక్క డైమెన్షనల్ కాపీ కాదు.
| పోలిక అంశం | ఊహించిన స్క్రూ A | ఊహించిన స్క్రూ బి | కొనుగోలుదారు ఏమి ఏర్పాటు చేయవచ్చు |
|---|---|---|---|
| ఫ్లైట్ వెలుపలి వ్యాసం | 90 మి.మీ | 90 మి.మీ | అదే నామమాత్రపు స్క్రూ వ్యాసం |
| ఫీడ్ ఛానెల్ లోతు | 9 మి.మీ | 3 మి.మీ | విభిన్న సంపూర్ణ ఫీడ్ జ్యామితి |
| మీటరింగ్ ఛానల్ లోతు | 3 మి.మీ | 1 మి.మీ | విభిన్న సంపూర్ణ మీటరింగ్ జ్యామితి |
| సుమారు లోతు నిష్పత్తి | 3:1 | 3:1 | సమాన నిష్పత్తి, సమాన మరలు కాదు |
| పరివర్తన పొడవు మరియు పిచ్ | పేర్కొనబడలేదు | పేర్కొనబడలేదు | పనితీరు పోలిక అసంపూర్తిగా ఉంది |
ఈ ఉదాహరణ డైమెన్షనల్ ముగింపుకు మాత్రమే మద్దతు ఇస్తుంది. ఇది నిర్గమాంశ వ్యత్యాసాన్ని, కరిగే-ఉష్ణోగ్రత వ్యత్యాసాన్ని లేదా మీ రెసిన్ను ఏ స్క్రూను అమలు చేయాలి. ఆ ప్రశ్నలకు మిగిలిన జ్యామితి మరియు ఆపరేటింగ్ పరిస్థితులు అవసరం.
అదే స్పెసిఫికేషన్కు ప్రత్యామ్నాయం కోట్ చేయబడినప్పుడు మేము ఏమి తనిఖీ చేస్తాము
EJS రీప్లేస్మెంట్ పనిలో, రెండు స్క్రూలు ఒకే వ్యాసం, L/D మరియు 3:1 కంప్రెషన్ నిష్పత్తిని కలిగి ఉంటాయి, అయితే ఒకటి శుభ్రంగా ఉండగా మరొకటి వేడి-సెన్సిటివ్ సమ్మేళనాన్ని వేడెక్కింది. వారి పరివర్తన విభాగాలు వేర్వేరు స్థానాల్లో ప్రారంభమయ్యాయి మరియు వేర్వేరు పొడవులు ఉన్నాయి. మేము కొటేషన్లోని సంఖ్యలను మాత్రమే కాకుండా జోన్ ప్రొఫైల్ను సరిపోల్చాము.
రీప్లేస్మెంట్ డ్రాయింగ్లో, ఫీడ్ విభాగం ఎక్కడ ముగుస్తుంది మరియు మీటరింగ్ ఎక్కడ ప్రారంభమవుతుంది అని గుర్తించండి. ఆ విరామంతో పాటు లోతును సరిపోల్చండి. ఒక నిష్పత్తి ముగింపు పాయింట్లను ఇస్తుంది; ప్రొఫైల్ వాటి మధ్య ఛానెల్ ఎలా మారుతుందో చూపిస్తుంది. రెండూ మరొకదానికి ప్రత్యామ్నాయం కాదు.
ఇందువల్ల కూడా "పెంపు కుదింపు" అనేది అసంపూర్ణమైన డిజైన్ సూచన. ఫీడ్ లోతును పెంచడం మరియు మీటరింగ్ లోతును తగ్గించడం రెండూ నిష్పత్తిని పెంచుతాయి, కానీ అవి స్క్రూ యొక్క వివిధ భాగాలను మారుస్తాయి. ఏ పరిమాణం మారుతుందో, ఏది మారదు మరియు ఏ సమస్యను పరిష్కరించడానికి ఉద్దేశించబడిందో పేర్కొనండి. లేకపోతే, సరఫరాదారు మరియు ఉత్పత్తి బృందం వేర్వేరు మార్పులను చర్చిస్తూ ఉండవచ్చు.
రెసిన్, ఫీడ్ రూపం మరియు ఫిల్లర్లు నిర్ణయాన్ని ఎలా ప్రభావితం చేస్తాయి
పాలిమర్ పేరు పూర్తి ఫీడ్ స్పెసిఫికేషన్ కాదు. గ్రేడ్, సంకలనాలు, కణ రూపం, తేమ తయారీ మరియు మిశ్రమ అనుగుణ్యతను రికార్డ్ చేయండి. గుళికలు, గ్రౌండ్ ఎడ్జ్ ట్రిమ్ మరియు క్రమరహిత రేకులు ఫీడ్ గొంతు వద్ద భిన్నంగా ప్రవర్తిస్తున్నప్పుడు ఒకే పాలిమర్ పేరును కలిగి ఉంటాయి.జిమ్ ఫ్రాంక్లాండ్ యొక్క కుదింపు-నిష్పత్తి చర్చరెసిన్ రకాన్ని తగినంత ఎంపిక నియమంగా పరిగణించడం కంటే బల్క్ డెన్సిటీ మరియు రాపిడితో సహా ఆహారం మరియు కలిసి కరగడాన్ని పరిగణిస్తుంది.
ఫీడ్ మారినప్పుడు మనం అడిగే మొదటి ప్రశ్న
EJS విచారణలో 90 mm స్క్రూ, 30:1 L/D మరియు 3:1 కంప్రెషన్ రేషియో ఉన్నాయి. లైన్లో పెరుగుతున్న డై ప్రెజర్ మరియు అస్థిరమైన గోడ మందం ఉంది మరియు అరిగిపోయిన స్క్రూని కాపీ చేయమని ప్రాథమిక అభ్యర్థన. ఒరిజినల్ ప్రొడక్షన్ సెటప్తో పోలిస్తే ఇప్పుడు హాప్పర్లో ఏమి ప్రవేశించిందని మేము అడిగాము. మొక్క దాని స్వంత అంచు ట్రిమ్ను ఫీడ్లో కలపడం ప్రారంభించింది. మారని డ్రాయింగ్ ఆమోదించబడటానికి ముందు ఆ మార్పు భర్తీ స్పెసిఫికేషన్కు చెందినది.
మీ స్వంత లైన్ కోసం, ప్రతిదాన్ని “రీసైకిల్ ప్లాస్టిక్”గా వివరించే బదులు ప్రతినిధి ఫీడ్ నమూనాలను సేకరించండి. నిర్వచించిన కంటైనర్, ఫిల్ మెథడ్ మరియు వెయిటింగ్ విధానాన్ని ఉపయోగించి వదులుగా ఉండే బల్క్ డెన్సిటీని కొలవండి. పదార్థం స్వేచ్ఛగా పోయబడిందా లేదా కుదించబడిందా అని రికార్డ్ చేయండి; వేర్వేరు పద్ధతుల ద్వారా ఉత్పత్తి చేయబడిన రెండు ఫలితాలను పోల్చవద్దు. స్కేల్తో ఫోటోగ్రాఫ్లను చేర్చండి మరియు బ్లెండింగ్ పద్ధతిని గమనించండి.
| ఫీడ్ పరిస్థితి | సేకరించాల్సిన సమాచారం | పరిష్కరించడానికి డిజైన్ ప్రశ్న |
|---|---|---|
| వర్జిన్ గుళికలు | గ్రేడ్, గుళికల ఆకారం, తయారీ మరియు ప్రస్తుత స్థిరమైన సెట్టింగ్లు | స్థాపించబడిన జ్యామితి ఇప్పటికీ ఈ విధికి అనుకూలంగా ఉందా? |
| పెల్లెట్/రీగ్రైండ్ మిశ్రమం | మిశ్రమ నిష్పత్తి, కణ-పరిమాణ వ్యాప్తి, బల్క్-డెన్సిటీ అనుగుణ్యత | పరుగు అంతటా ఫీడ్ స్థిరంగా ఉందా? |
| ఫిల్మ్ ఫ్లేక్ లేదా ఎడ్జ్ ట్రిమ్ | ఆకారం, ఫీడింగ్ పద్ధతి, బ్రిడ్జింగ్ పరిశీలనలు మరియు బల్క్ డెన్సిటీ | మెటీరియల్ ఎంటర్ చేసి ఫీడ్ విభాగంలో విశ్వసనీయంగా నింపగలదా? |
| పొడి లేదా పొడి మిశ్రమం | సూత్రీకరణ, ప్రవాహ ప్రవర్తన మరియు ఫీడ్-సిస్టమ్ వివరాలు | ఈ మెటీరియల్కు దాణా అమరిక సరైనదేనా? |
| నిండిన సమ్మేళనం | పూరక రకం మరియు నిష్పత్తి, తయారీ మరియు దుస్తులు చరిత్ర | కలిసి మెల్టింగ్, హీట్ మరియు వేర్ అవసరాలు ఏమిటి? |
"తక్కువ బల్క్ డెన్సిటీకి ఎల్లప్పుడూ అధిక నిష్పత్తి అవసరం" అని ఈ పట్టికను చదవవద్దు. జ్యామితి మార్పు స్వయంచాలకంగా బ్రిడ్జింగ్, విభజన లేదా అస్థిరమైన ఫీడర్ను సరిచేయదు. అలాగే వేర్ రెసిస్టెన్స్ను కంప్రెషన్ రేషియో నుండి ఎంచుకోకూడదు. సమీక్షించండిEJS స్క్రూ బారెల్ మెటీరియల్స్ గైడ్సూత్రీకరణ మారినప్పుడు విడిగా.
చాలా ఎక్కువ లేదా చాలా తక్కువ? స్క్రూని మార్చడానికి ముందు ప్రక్రియను నిర్ధారించండి
ఒత్తిడి పెరగడం, కరిగిపోని కణాలు మరియు పెరుగుతున్న కరిగే ఉష్ణోగ్రత పరిశోధించడానికి కారణాలు. అవి కుదింపు నిష్పత్తి యొక్క కొలతలు కావు. ఉపయోగకర డయాగ్నస్టిక్ సీక్వెన్స్ ఏమిటంటే, భంగం ఫీడింగ్, ద్రవీభవన, దిగువ పరిమితి లేదా అరిగిపోయిన యాంత్రిక జ్యామితిలో మొదలవుతుందా అనేది నిర్ధారించడం.
మొదట ఒకే పదార్థం మరియు ఉత్పత్తిని ఉపయోగించి స్థిరమైన చారిత్రక పరుగుతో సరిపోల్చండి. డై, స్క్రీన్ అమరిక మరియు కొలత స్థానాలను స్థిరంగా ఉంచండి. వాస్తవ అవుట్పుట్, స్క్రూ వేగం, కరిగే ఉష్ణోగ్రత, ఒత్తిడి, డ్రైవ్ లోడ్ మరియు కనిపించే లోపాలను కలిపి రికార్డ్ చేయండి. బారెల్ ఉష్ణోగ్రత సెట్టింగులు మాత్రమే కరిగే ఉష్ణోగ్రతను ఏర్పాటు చేయవు.
| పరిశీలన | జ్యామితి మార్పుకు ముందు తనిఖీ చేస్తుంది | అభ్యర్థనలో చేర్చడానికి సాక్ష్యం |
|---|---|---|
| ఒత్తిడి మరియు అవుట్పుట్ మారుతూ ఉంటాయి | తొట్టి సరఫరా, వంతెన, ఫీడర్ స్థిరత్వం, మిశ్రమం మార్పులు మరియు పరిమితి | సమయ-సమలేఖన వేగం, ఒత్తిడి మరియు అవుట్పుట్ రికార్డులు |
| కరిగిపోని కణాలు కనిపిస్తాయి | ఫీడ్ రేటు, ద్రవీభవన పరిస్థితులు, రెసిన్ మార్పులు, ఆపరేటింగ్ వేగం మరియు స్క్రూ ప్రొఫైల్ | నమూనాలు లేదా ఫోటోలు రికార్డ్ చేయబడిన ఆపరేటింగ్ పాయింట్కి లింక్ చేయబడ్డాయి |
| కరిగే ఉష్ణోగ్రత అధికంగా ఉంటుంది | అసలు మెల్ట్ రీడింగ్, వేగం, పరిమితి, శీతలీకరణ మరియు మిక్సర్ పరిస్థితి | కొలత పద్ధతి, స్థానం మరియు స్థిరంగా నడిచే రీడింగ్లు |
| అవుట్పుట్ మారని rpm వద్ద వస్తుంది | వాస్తవ ఫీడ్ సరఫరా, రెసిన్ పరిస్థితి, డై/స్క్రీన్లు మరియు మ్యాచింగ్ స్క్రూ/బారెల్ వేర్ | rpmకి అవుట్పుట్ ప్లస్ నిర్వహణ మరియు కొలత రికార్డులు |
| నల్ల మచ్చలు లేదా రంగు మారడం పెరుగుతుంది | మెటీరియల్ చరిత్ర, నిశ్చల ప్రాంతాలు, నివాస పరిస్థితులు మరియు శుభ్రపరచడం | లోపం నమూనా మరియు అది రన్లో కనిపించినప్పుడు |
అధిక నిష్పత్తి ఎందుకు స్వయంచాలక మెరుగుదల కాదు
లిన్ జిన్ మరియు మార్క్ ఎ. స్పాల్డింగ్ 2.0 నుండి 3.6 వరకు 2.5-అంగుళాల ఎక్స్ట్రూడర్ మరియు ఐదు కంప్రెషన్ రేషియోలను ఉపయోగించి నియంత్రిత LLDPE అధ్యయనాన్ని నివేదించారు. ఫీడ్ డెప్త్ మార్చబడినప్పుడు మీటరింగ్ డెప్త్ 0.125 అంగుళం ఉంది. 110 నుండి 150 rpm వద్ద, అధిక-నిష్పత్తి స్క్రూలు తక్కువ-నిష్పత్తి డిజైన్ల కంటే 5 నుండి 10 ° C వరకు కరిగే ఉష్ణోగ్రతలను ఉత్పత్తి చేస్తాయి. ఇవి ఆ పరికరాలు, రెసిన్ మరియు ప్రయోగానికి సంబంధించిన ఫలితాలు, EJS రీప్లేస్మెంట్ కోసం ఉష్ణోగ్రత అంచనా కాదు. రచయితలను చూడండి'కుదింపు-నిష్పత్తి పనితీరు అధ్యయనం.
ఒక ప్రత్యేకమార్క్ A. స్పాల్డింగ్ ద్వారా ట్రబుల్షూటింగ్ ఉదాహరణమొదటి దశ నిష్పత్తి 3.1తో 6-అంగుళాల, రెండు-దశల ABS ఎక్స్ట్రూషన్ స్క్రూను వివరిస్తుంది. కరగని పదార్థం మురి ఆనకట్టను అడ్డుకుంది; ప్రతిపాదిత భర్తీ ఆ నిష్పత్తిని 2.5కి తగ్గించింది. ఇది ద్రవీభవన సమస్యకు నిర్దిష్ట రూపకల్పన ప్రతిస్పందన, సార్వత్రిక ABS సిఫార్సు కాదు.
ఇంజనీరింగ్ ప్రశ్నను రూపొందించడానికి ఆ ఉదాహరణలను ఉపయోగించండి: స్క్రూ అవసరమైన ఆపరేటింగ్ పాయింట్ వద్ద అందుకునే ఘనపదార్థాలను కరిగించగలదా? ఉదాహరణను సాధారణ రెసిన్-టు-నిష్పత్తి చార్ట్ లేదా ఊహించిన EJS పనితీరు ఫలితంగా మార్చవద్దు.
ఒకే కుదింపు-నిష్పత్తి సంఖ్య సరిపోనప్పుడు
సాధారణ ఫీడ్-డెప్త్/మీటరింగ్-డెప్త్ పోలిక నిర్వచించబడిన స్క్రూ జ్యామితికి చెందినది. దీన్ని ఉపయోగించే ముందు, స్క్రూ రకం మరియు దాణా అమరికను గుర్తించండి. ఒక డిజైన్ కోసం నివేదించబడిన నిష్పత్తి మరొకదానిపై అదే విషయాన్ని అర్థం చేసుకోకపోవచ్చు.
ఒక అవరోధం స్క్రూ పదార్థాన్ని ఘన మరియు కరిగే ఛానెల్లుగా విభజిస్తుంది. దీని వివరణకు ఛానెల్ అమరిక మరియు అవరోధ జ్యామితి అవసరం, కేవలం రెండు సంప్రదాయ మూల కొలతలు మాత్రమే కాదు. ఒక వెంటెడ్ రెండు-దశల స్క్రూ ఒకటి కంటే ఎక్కువ ప్రాసెసింగ్ దశలను కలిగి ఉంటుంది; కోట్ చేయబడిన కంప్రెషన్ రేషియో ఏ దశను వివరిస్తుందో అడగండి. ఆ పూర్తి రూపకల్పనలో భాగంగా బిలం ప్రాంతం మరియు దిగువ పంపింగ్ విభాగం మూల్యాంకనం చేయాలి.గ్రిఫ్ యొక్క స్క్రూ-డిజైన్ చర్చఅవరోధ ఛానెల్లు, రెండు-దశల స్క్రూలు మరియు గ్రూవ్డ్ బారెల్స్ యొక్క విభిన్న దాణా ప్రవర్తనను కవర్ చేస్తుంది.
అదేవిధంగా, నియంత్రిత లేదా ఆకలితో ఉన్న దాణా నుండి వరద దాణాను వేరు చేయండి. ఫీడింగ్ మోడ్ను స్పెసిఫికేషన్లో వ్రాయండి. లేకపోతే ఒక సరఫరాదారు పూర్తి ఫీడ్ ఛానెల్ని అంచనా వేయవచ్చు, అయితే ఇన్స్టాల్ చేయబడిన ప్రక్రియ నియంత్రిత ద్రవ్యరాశి ప్రవాహాన్ని అందిస్తుంది. ఇది స్పష్టం చేయడానికి సరిహద్దు పరిస్థితి, భిన్నమైన సార్వత్రిక నిష్పత్తిని వర్తింపజేయడానికి కారణం కాదు.
ట్విన్-స్క్రూ ఎక్స్ట్రూడర్లకు వారి స్వంత జ్యామితి మరియు ప్రక్రియ వివరణ కూడా అవసరం. సాంప్రదాయిక సింగిల్-స్క్రూ డెప్త్ షార్ట్కట్ను ఇంటర్మేషింగ్ పెయిర్కి వర్తింపజేయవద్దు మరియు ఇది పూర్తి కుదింపు ప్రవర్తనను క్యాప్చర్ చేస్తుందని భావించండి. స్క్రూ అమరిక, భ్రమణ మోడ్, మూలకం లేదా విమాన ప్రొఫైల్ మరియు తయారీదారు డ్రాయింగ్ను అందించండి.
స్పెసిఫికేషన్ అస్పష్టంగా ఉన్నప్పుడు ఈ ప్రశ్నలను ఉపయోగించండి:
- ఇది సాంప్రదాయ, అవరోధం, రెండు-దశల లేదా జంట-స్క్రూ డిజైన్?
- కోట్ చేయబడిన నిష్పత్తి లోతులు లేదా ఛానెల్ వాల్యూమ్ల నుండి లెక్కించబడుతుందా?
- ఏ ఫీడ్ మరియు మీటరింగ్ స్థానాలు గణనను నిర్వచించాయి?
- ఆ స్థానాల మధ్య పిచ్ లేదా ఛానెల్ అమరిక మారుతుందా?
- ఇన్స్టాల్ చేయబడిన ఫీడ్ సిస్టమ్ డిజైన్ ఊహకు సరిపోతుందా?
మెషినిస్ట్ ఊహించాల్సిన అవసరం లేకుండా స్పెసిఫికేషన్ ఆ ప్రశ్నలకు సమాధానం ఇవ్వాలి. అది కుదరకపోతే, కాపీని ప్రామాణీకరించే ముందు పూర్తి ప్రొఫైల్ను పొందండి. “3:1” దాని నిర్వచనం మరియు అప్లికేషన్ తెలిసిన తర్వాత ఉపయోగపడుతుంది.
మీరు ఇప్పటికే ఉన్న స్క్రూని కాపీ చేయాలా లేదా రీడిజైన్ చేయాలా?
ఇన్స్టాల్ చేయబడిన జ్యామితి సంతృప్తికరమైన నాణ్యత మరియు అవుట్పుట్ను అందించినప్పుడు, డ్యూటీ మారదు మరియు కొలిచిన దుస్తులు క్షీణతను వివరించినప్పుడు మారని భర్తీ అనేది సహేతుకమైన ప్రారంభ స్థానం. అసలు సమస్య ధరించడానికి ముందు ఉన్నప్పుడు, ఫార్ములేషన్ మార్చబడినప్పుడు లేదా ప్రక్రియ ఇప్పుడు దాని మునుపటి ఆపరేటింగ్ పరిధి వెలుపల నడుస్తున్నప్పుడు ఇది బలహీనమైన ఎంపిక అవుతుంది.
కొటేషన్లో రెండు నిర్ణయాలను వేరు చేయండి: అసలు కొలతలు పునరుద్ధరించడం మరియు ప్రాసెసింగ్ డిజైన్ను మార్చడం. అరిగిన స్క్రూకి వేరే కంప్రెషన్ రేషియో అవసరం లేకుండా రీప్లేస్మెంట్ అవసరం కావచ్చు. దీనికి విరుద్ధంగా, డైమెన్షనల్ సౌండ్ స్క్రూ ఇకపై మొక్కలోకి ప్రవేశపెట్టిన ఫీడ్కు సరిపోదు.

ప్రతిపాదనలను పోల్చడానికి ముందు మార్పును నిర్వచించండి
సరఫరాదారుకి వ్రాతపూర్వక సమస్య స్టేట్మెంట్ ఇవ్వండి: ఉదాహరణకు, ఫీడ్-ఫారమ్ మార్పు తర్వాత ఒత్తిడి అస్థిరత, బదులుగా "మెరుగైన స్క్రూ అవసరం". బేస్లైన్ డ్రాయింగ్ మరియు ఆపరేటింగ్ రికార్డ్లను చేర్చండి. మార్చబడిన లోతులు, జోన్ పొడవులు, పిచ్ మరియు ఏవైనా మిక్సింగ్ లక్షణాలను గుర్తించడానికి ప్రతిపాదిత డిజైన్ను అడగండి.
మెకానికల్ ఫిట్ సమీక్షను ప్రత్యేకంగా ఉంచండి. ఇన్స్టాల్ చేసిన అసెంబ్లీకి వ్యతిరేకంగా పని పొడవు, డ్రైవ్-ఎండ్ కనెక్షన్, మౌంటు ఇంటర్ఫేస్లు మరియు డిచ్ఛార్జ్ అమరికను నిర్ధారించండి. మరింత పని పొడవు యంత్ర-స్థాయి మార్పు అవసరం కావచ్చు; ఇది సాధారణ డ్రాప్-ఇన్ రీప్లేస్మెంట్ ఊహ కాదు. కోట్పై అధిక L/D హోదా అనేది డైమెన్షన్ చెక్ను ట్రిగ్గర్ చేయాలి, పెరిగిన సామర్థ్యం యొక్క అంచనా కాదు.
అప్పుడు పోలిక పరిస్థితులు మరియు అంగీకార ప్రమాణాలపై అంగీకరిస్తున్నారు. ట్రయల్కు ముందు మెటీరియల్, ఉత్పత్తి, ఆపరేటింగ్ పాయింట్లు, నాణ్యత తనిఖీలు మరియు ఉత్పత్తి కొలతలను నిర్వచించండి. అనేక డిజైన్ లక్షణాలు కలిసి మారితే, ట్రయల్ పూర్తి భర్తీని అంచనా వేస్తుంది; కుదింపు నిష్పత్తి మాత్రమే ఫలితానికి కారణమైందని అది నిర్ధారించలేదు.
దిEJS ఎక్స్ట్రూడర్ స్క్రూ బారెల్ ఉత్పత్తి పేజీభర్తీ విచారణ కోసం సంబంధిత ప్రారంభ స్థానం. వాస్తవ అప్లికేషన్ మరియు డ్రాయింగ్ను అందించండి, తద్వారా చర్చ సాధారణ పాలిమర్ పరిధికి బదులుగా ఇన్స్టాల్ చేయబడిన మెషీన్కు సంబంధించినది.
EJSని ఏమి పంపాలి మరియు భర్తీని ఎలా ధృవీకరించాలి
ఒక ఉపయోగకరమైన విచారణ ఫ్యాక్టరీ ప్రాసెసింగ్ అవసరాన్ని తయారు చేయగల డ్రాయింగ్కు కనెక్ట్ చేయడానికి అనుమతిస్తుంది. మీరు తప్పుగా భావించినప్పటికీ అసలు వివరణను పంపండి, ఆపై ఏమి మార్చబడిందో గుర్తించండి. పునర్విమర్శ సంఖ్యలను కనిపించేలా ఉంచండి, తద్వారా పాత డ్రాయింగ్ నిశ్శబ్దంగా ఉత్పత్తి సూచనగా మారదు.
కింది సమాచారాన్ని చేర్చండి:
- మెషిన్ తయారీదారు, మోడల్, స్క్రూ రకం మరియు ఇన్స్టాల్ చేయబడిన కాంపోనెంట్ సూచనలు.
- విమాన వ్యాసం, పని పొడవు, డ్రైవ్-ఎండ్ కొలతలు మరియు బారెల్/ఇంటర్ఫేస్ డ్రాయింగ్లు.
- ఫీడ్ మరియు మీటరింగ్ డెప్త్లు, జోన్ సరిహద్దులు, పిచ్ ప్రొఫైల్ మరియు మిక్సింగ్ ఫీచర్లు.
- రెసిన్ గ్రేడ్, సంకలనాలు, పూరక లోడింగ్, ఫీడ్ రూపం మరియు తయారీ విధానం.
- ఫీడర్ అమరిక, సాధారణ rpm, అవుట్పుట్, మెల్ట్-టెంపరేచర్ మరియు ప్రెజర్ రీడింగ్లు.
- లోపం నమూనాలు, నిర్వహణ చరిత్ర మరియు అందుబాటులో ఉన్న మ్యాచింగ్ స్క్రూ/బారెల్ కొలతలు.
- అవసరమైన ఉత్పత్తి నాణ్యత మరియు అంగీకారం కోసం ఆపరేటింగ్ పరిస్థితులు.
విజయవంతమైన స్టార్టప్ మాత్రమే కాకుండా స్థిరమైన ఉత్పత్తిని సరిపోల్చండి
ఇన్స్టాలేషన్ తర్వాత, మెషీన్ సరఫరాదారు సురక్షిత కమీషన్ సూచనలను అనుసరించండి. ఆమోదించబడిన మెటీరియల్ మరియు సెటప్ను నిర్ధారించండి, ప్రక్రియను స్థిరీకరించడానికి అనుమతించండి మరియు నిర్వచించిన వ్యవధిలో రీడింగ్లను సేకరించండి. స్క్రూ వేగం నుండి అంచనా వేయడానికి బదులుగా అంగీకరించిన బరువు పద్ధతి ద్వారా అవుట్పుట్ను రికార్డ్ చేయండి.
పోలిక కోసం, నిర్దిష్ట అవుట్పుట్ని rpm ద్వారా భాగించబడిన మాస్ అవుట్పుట్గా లెక్కించండి. rpmకి kg/h వంటి అవుట్పుట్ యూనిట్లను కనిపించేలా ఉంచండి. నాణ్యత, వాస్తవ కరిగే ఉష్ణోగ్రత, ఒత్తిడి మరియు డ్రైవ్ లోడ్తో పాటు మాత్రమే ఈ విలువను సరిపోల్చండి. ఉత్పత్తి స్పెసిఫికేషన్ వెలుపల పడిపోతే లేదా ప్రక్రియ అస్థిరంగా మారితే అధిక సంఖ్య మెరుగుదలని ఏర్పాటు చేయదు.
| ట్రయల్ రికార్డ్ | నిలకడగా రికార్డ్ చేయండి | ఇది ఎందుకు ఉపయోగపడుతుంది |
|---|---|---|
| ఫీడ్ | గ్రేడ్, చాలా, మిశ్రమం మరియు తయారీ | జ్యామితికి సంబంధం లేని మార్పులను గుర్తిస్తుంది |
| ఆపరేటింగ్ పాయింట్ | వేగం, ఉష్ణోగ్రత సెటప్ మరియు ఫీడ్ మోడ్ | పోలికను పునరుత్పత్తి చేస్తుంది |
| ఉత్పత్తి | సమయానుకూలమైన మాస్ అవుట్పుట్ మరియు ఆమోదయోగ్యమైన ఉత్పత్తి | ఉపయోగకరమైన ఉత్పత్తి నుండి మొత్తం ఉత్పత్తిని వేరు చేస్తుంది |
| ప్రక్రియ పరిస్థితి | వాస్తవ కరుగు ఉష్ణోగ్రత, ఒత్తిడి మరియు డ్రైవ్ లోడ్ | అవుట్పుట్ ద్వారా మాత్రమే దాచబడిన ట్రేడ్-ఆఫ్లను వెల్లడిస్తుంది |
| నాణ్యత | అంగీకరించిన కొలతలు, ప్రదర్శన మరియు లోపం తనిఖీలు | భర్తీ విధికి అనుగుణంగా ఉందో లేదో నిర్ణయిస్తుంది |
ఆపరేటింగ్ పాయింట్లను మార్చేటప్పుడు పోలికను పునరావృతం చేయండి మరియు అదే కొలత స్థానాలను ఉంచండి. సమస్య మిగిలి ఉంటే, డ్రాయింగ్ రివిజన్ మరియు నమూనా ఐడెంటిఫైయర్లతో రికార్డ్లను తిరిగి పంపండి. సంప్రదించండిEJS పరిశ్రమనిర్దిష్ట కారణం లేకుండా కుదింపు-నిష్పత్తి మార్పును అభ్యర్థించడం కంటే ఆ ప్యాకేజీతో.
మీ భర్తీ స్క్రూ గురించి చర్చించండి
ఇన్స్టాల్ చేయబడిన స్క్రూ, వాస్తవ ఫీడ్ మరియు ప్రాసెసింగ్ సమస్యను వివరించండి. బటన్ EJSకి ఇమెయిల్ డ్రాఫ్ట్ను తెరుస్తుంది; మీరు పంపే ముందు డ్రాయింగ్లు మరియు ఛాయాచిత్రాలను జోడించవచ్చు.
తరచుగా అడిగే ప్రశ్నలు
ఎక్స్ట్రాషన్ స్క్రూ కంప్రెషన్ రేషియో అంటే ఏమిటి?
ఇది సమానమైన విమానాల కంటే మీటరింగ్-సెక్షన్ ఛానెల్ వాల్యూమ్కు ఫీడ్-సెక్షన్ ఛానెల్ వాల్యూమ్ నిష్పత్తి. పోల్చదగిన పిచ్ మరియు ఛానల్ జ్యామితితో కూడిన సంప్రదాయ స్క్రూ కోసం, మీటరింగ్ డెప్త్తో విభజించబడిన ఫీడ్ డెప్త్ ఉపయోగకరమైన ఉజ్జాయింపును అందిస్తుంది. ఇది రేఖాగణిత నిష్పత్తి, ఒత్తిడి నిష్పత్తి లేదా అవుట్పుట్ హామీ కాదు.
మూల వ్యాసాల నుండి కుదింపు నిష్పత్తిని నేను ఎలా లెక్కించగలను?
ప్రతి రేడియల్ ఛానెల్ డెప్త్ను ఫ్లైట్ బయటి వ్యాసం మైనస్ రూట్ వ్యాసంగా లెక్కించండి, రెండుగా విభజించండి. తర్వాత ఫీడ్ డెప్త్ని మీటరింగ్ డెప్త్ ద్వారా విభజించండి. గుర్తించబడిన ఫీడ్ మరియు మీటరింగ్ స్థానాలు, స్థిరమైన యూనిట్లు మరియు తగిన విమాన వ్యాసాలను ఉపయోగించండి. బారెల్ బోర్ వ్యాసాన్ని ఉపయోగించవద్దు లేదా అరిగిన స్క్రూ ఇప్పటికీ దాని అసలు డ్రాయింగ్కు సరిపోతుందని భావించండి.
ప్రతి రెసిన్కు 3:1 స్క్రూ అనుకూలంగా ఉందా?
సంఖ్య. అదే నిష్పత్తి విభిన్న సంపూర్ణ ఛానెల్ లోతులను మరియు పరివర్తన ప్రొఫైల్లను వివరించగలదు. అనుకూలత నిర్దిష్ట గ్రేడ్, ఫీడ్ రూపం, సంకలనాలు, దాణా అమరిక మరియు ఆపరేటింగ్ పరిస్థితులపై కూడా ఆధారపడి ఉంటుంది. నిష్పత్తిని సార్వత్రిక రెసిన్ సిఫార్సుగా పరిగణించడం కంటే పూర్తి జ్యామితి మరియు నిర్వచించిన ఉత్పత్తి అవసరంతో ప్రారంభించండి.
కుదింపు నిష్పత్తిని పెంచడం వల్ల అవుట్పుట్ పెరుగుతుందా?
అవసరం లేదు. ఫీడ్ డెప్త్ని మార్చడం మరియు మీటరింగ్ డెప్త్ని మార్చడం రెండూ నిష్పత్తిని పెంచినప్పటికీ, స్క్రూలోని వివిధ భాగాలను ప్రభావితం చేస్తాయి. ఫీడింగ్, ద్రవీభవన మరియు దిగువ పరిస్థితులు కలిసి పరిగణించాలి. స్థిరమైన కొలిచిన అవుట్పుట్ను ఉత్పత్తి నాణ్యత, వాస్తవ కరిగే ఉష్ణోగ్రత, ప్రెజర్ మరియు డ్రైవ్ లోడ్తో భర్తీ చేయడానికి ముందు సరిపోల్చండి.
అరిగిన స్క్రూలు డ్రాయింగ్ నిష్పత్తిని మార్చకుండా సమస్యలను కలిగిస్తాయా?
అవును. డ్రాయింగ్ ఉద్దేశించిన జ్యామితిని వివరిస్తుంది, ప్రస్తుత పరిస్థితి కాదు. సంబంధిత స్థానాల్లో స్క్రూ మరియు బారెల్ను కొలవండి మరియు ఆమోదించబడిన అసలు కొలతలతో సరిపోల్చండి. కుదింపు-నిష్పత్తి లేబుల్ వర్కింగ్ క్లియరెన్స్ను వివరించదు మరియు ఆ లేబుల్ని కాపీ చేయడం వల్ల కొలవని దుస్తులు సమస్య పరిష్కారం కాదు.
నేను ట్విన్-స్క్రూ లేదా బారియర్ డిజైన్ల కోసం అదే గణనను ఉపయోగించవచ్చా?
సాంప్రదాయ సింగిల్-ఛానల్ డెప్త్ షార్ట్కట్ వర్తిస్తుందని భావించవద్దు. ముందుగా ఛానెల్ అమరిక, స్క్రూ రకం మరియు గణన స్థానాలను గుర్తించండి. బారియర్ ఛానెల్లు, స్టేజ్డ్ స్క్రూలు మరియు ఇంటర్మేషింగ్ ట్విన్ స్క్రూలకు పూర్తి జ్యామితి వివరణ అవసరం. కోట్ చేసిన నిష్పత్తిని రీప్లేస్మెంట్ స్పెసిఫికేషన్లో ఉపయోగించే ముందు ఏ వాల్యూమ్లు లేదా డెప్త్లు నిర్వచించాలో డిజైనర్ని అడగండి.