ద్వారాEJS పరిశ్రమ
- లోపం మరియు ఆపరేటింగ్ రికార్డులతో ప్రారంభించండి, వాగ్దానం చేయబడిన అవుట్పుట్ పెరుగుదల కాదు.
- విడిగా మెల్టింగ్, మిక్సింగ్, ఫీడింగ్ మరియు మెకానికల్-వేర్ సమస్యలు.
- డ్రాయింగ్లో స్వతంత్రంగా ప్రధాన విమాన మరియు అవరోధ విమానాన్ని పేర్కొనండి.
- ఇన్స్టాల్ చేయబడిన బారెల్, ఫీడ్ సిస్టమ్ మరియు అందుబాటులో ఉన్న పని పొడవుతో ప్రతిపాదనను సరిపోల్చండి.
- అంగీకరించిన ఆపరేటింగ్ పరిధిలో స్థిరమైన, ఇన్-స్పెక్ ఉత్పత్తిపై భర్తీని అంగీకరించండి.
సంప్రదాయ మరియు అవరోధ స్క్రూలు ద్రవీభవనాన్ని ఎలా నిర్వహిస్తాయి
సాంప్రదాయిక మూడు-జోన్ స్క్రూ ఫీడ్, ట్రాన్సిషన్ మరియు మీటరింగ్ విభాగాలను కలిగి ఉంటుంది. పరివర్తన విభాగంలో, ఘన పదార్థం మరియు సంచిత కరుగు ప్రధాన ఛానెల్ని పంచుకుంటుంది. ఒక అవరోధం స్క్రూ ఒక ద్వితీయ విమానాన్ని జోడిస్తుంది, ఇది ద్రవీభవన విభాగంలో కొంత భాగాన్ని ఘనపదార్థాలుగా విభజిస్తుంది మరియు ఛానెల్లను కరిగిస్తుంది. ఘనపదార్థాలు తమ సొంత ఛానెల్ ద్వారా కొనసాగుతుండగా మెల్ట్ అండర్కట్ బారియర్ ఫ్లైట్ మీదుగా మెల్ట్ ఛానెల్లోకి వెళుతుంది.రౌవెండాల్ యొక్క అవరోధం-స్క్రూ వివరణఈ విభజన మరియు అవరోధ విభాగంతో పాటు మారుతున్న ఛానెల్ అమరికను వివరిస్తుంది.
ఆ వ్యత్యాసం డిజైన్ పద్ధతిని గుర్తిస్తుంది, ఆటోమేటిక్ పనితీరు ర్యాంకింగ్ కాదు. జ్యామితి ఇప్పటికీ యంత్రంలోకి ప్రవేశించే పదార్థం మరియు ఉత్పత్తి అవసరానికి అనుగుణంగా ఉండాలి. దిSHS ఎక్స్ట్రూషన్ శిక్షణ పోలికస్క్రూ డిజైన్ను ప్లాస్టిసైజింగ్ సామర్థ్యం మరియు సున్నితమైన ప్రాసెసింగ్ మధ్య రాజీగా పరిగణిస్తుంది మరియు సంప్రదాయ మరియు అవరోధ నిర్మాణాలను వివరిస్తుంది.
ప్రస్తుత స్క్రూ అవసరమైన ఆపరేటింగ్ పరిధి అంతటా ఆమోదయోగ్యమైన ఉత్పత్తిని ఉత్పత్తి చేస్తే, దాని నిర్మాణాన్ని మార్చడానికి ముందు ఆ బేస్లైన్ను డాక్యుమెంట్ చేయండి. అభ్యర్థించిన రేటు పెరిగినప్పుడు మాత్రమే నాణ్యత క్షీణిస్తే, క్షీణత ఎక్కడ మొదలవుతుంది మరియు దానితో ఏ ప్రాసెస్ రీడింగ్లు మారతాయో రికార్డ్ చేయండి. ఆ సాక్ష్యం డిజైన్ చర్చను ఉపయోగకరంగా చేస్తుంది; "అధిక అవుట్పుట్" అనే పదాలు ఉండవు.
దిEJS ఎక్స్ట్రూడర్ స్క్రూ బారెల్ కొనుగోలుదారుల గైడ్విస్తృత వివరణ మరియు భర్తీ ప్రక్రియను కవర్ చేస్తుంది. ఈ పోలిక సంప్రదాయ మరియు అడ్డంకి సింగిల్-స్క్రూ డిజైన్లకు సంబంధించినది, సింగిల్ మరియు ట్విన్-స్క్రూ మెషీన్ల మధ్య ఎంపిక కాదు.
ప్రధాన-విమాన క్లియరెన్స్ నుండి విడిగా అవరోధం క్లియరెన్స్ చదవండి
రెండు కోణాలకు ప్రత్యేక పేర్లు అవసరం. మెయిన్-ఫ్లైట్ క్లియరెన్స్ అనేది ప్రధాన విమానం యొక్క బయటి వ్యాసం మరియు బారెల్ బోర్ మధ్య అంతరం. బారియర్-ఫ్లైట్ క్లియరెన్స్ అనేది సెకండరీ ఫ్లైట్ పైన ఉన్న గ్యాప్. ఒక సాధారణ అండర్కట్ అవరోధం అమరికలో, ద్వితీయ ఫ్లైట్ చిన్న బయటి వ్యాసం కలిగి ఉంటుంది, దాని మీదుగా కరుగుతాయి. ఇవి విభిన్న లక్షణాలు మరియు విభిన్న డ్రాయింగ్ కాల్అవుట్లను కలిగి ఉండాలి.
కేంద్రీకృత డైమెన్షనల్ పోలిక కోసం, రేడియల్ క్లియరెన్స్:
రేడియల్ క్లియరెన్స్ = (బారెల్ బోర్ వ్యాసం - సంబంధిత విమాన వ్యాసం) / 2
ఈ గణన వ్యాసాల మధ్య నామమాత్రపు సంబంధాన్ని వివరిస్తుంది. ఇది అసాధారణ, దెబ్బతిన్న లేదా తప్పుగా అమర్చబడిన అసెంబ్లీ లేదా ప్రాసెసింగ్ ఉష్ణోగ్రత వద్ద నడుస్తున్న క్లియరెన్స్లో అతి చిన్న స్థానిక గ్యాప్ను ఏర్పాటు చేయదు.
డైమెన్షనల్ ఉదాహరణ, మ్యాచింగ్ సిఫార్సు కాదు
90.10 మిమీ యొక్క బారెల్ బోర్, 90.00 మిమీ ప్రధాన-విమాన వ్యాసం మరియు పోల్చబడిన ప్రదేశంలో 89.30 మిమీ బారియర్-ఫ్లైట్ వ్యాసం ఊహించండి. ఫలితంగా ప్రధాన-విమాన రేడియల్ క్లియరెన్స్ 0.05 మిమీ; అవరోధం-విమాన రేడియల్ క్లియరెన్స్ 0.40 మిమీ. ఆ ఊహింపబడిన విలువలు అంకగణితాన్ని వివరిస్తాయి మరియు EJS ఉత్పత్తికి నిర్దిష్ట టాలరెన్స్లు కావు.
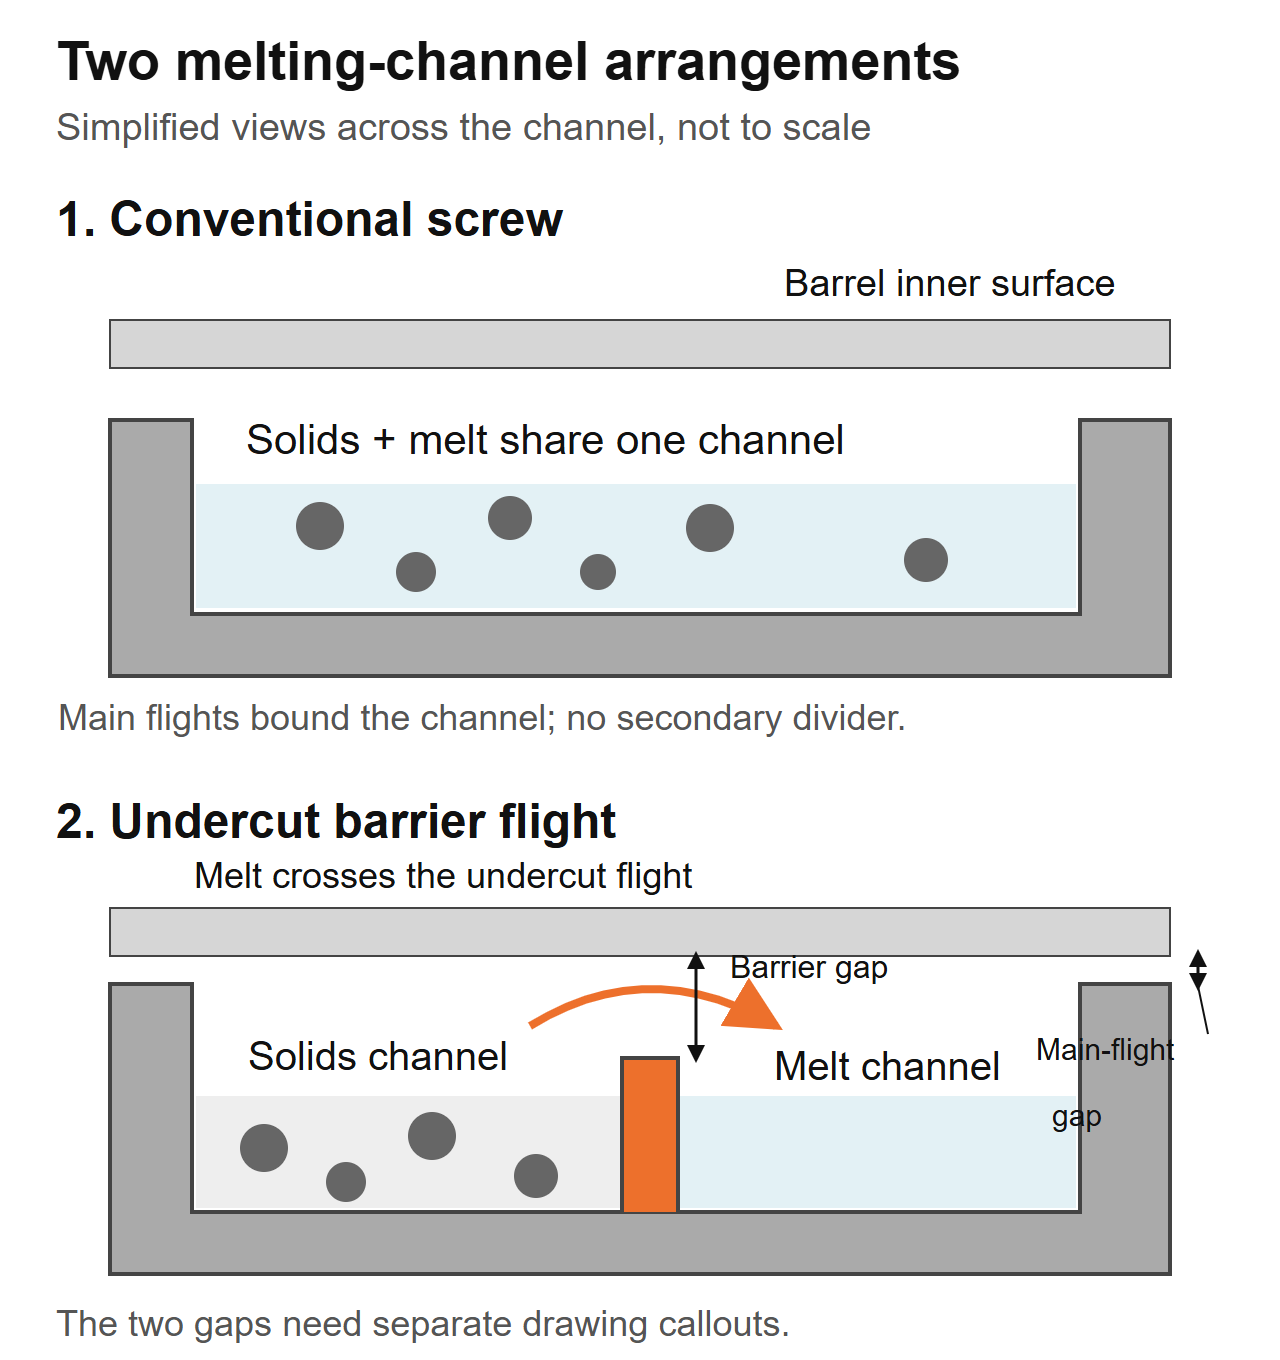 సరళీకృత క్రాస్-ఛానల్ వీక్షణలు, తయారీ విభాగాలు కాదు. అవరోధం-విమాన మార్గం మరియు ప్రధాన-విమాన క్లియరెన్స్ ప్రత్యేక డ్రాయింగ్ లక్షణాలు; ఈ రేఖాచిత్రం ద్వారా ఏ కొలతలు పేర్కొనబడలేదు.
ఈ జ్యామితికి "ఫ్లైట్ క్లియరెన్స్" మాత్రమే తెలిపే కొటేషన్ అస్పష్టంగా ఉంది. ఏ ఫ్లైట్, ఏ అక్షసంబంధ స్థానం మరియు విలువ రేడియల్ లేదా డయామెట్రల్ అని అడగండి. కరెంట్ వేర్ రీడింగ్ల నుండి నామమాత్రపు కొత్త-భాగం కొలతలు కూడా వేరు చేయండి. ఒక విమానాన్ని కొలవకండి మరియు అది మరొకదానిని వివరిస్తుందని అనుకోకండి.
అసలు రెసిన్ మరియు మెషిన్ కోసం పని చేసే క్లియరెన్స్లను డిజైనర్ తప్పనిసరిగా పేర్కొనాలి. చిన్న అవరోధ మార్గం స్వయంచాలకంగా మెరుగైనది కాదు మరియు పెద్దది స్వయంచాలకంగా సురక్షితం కాదు. మరొక ఎక్స్ట్రూడర్ నుండి సంఖ్యను స్వీకరించడం కంటే ఆమోదించబడిన జ్యామితి మరియు తనిఖీ పద్ధతిని కలిపి ఉంచండి.
ఒక అవరోధం విభాగం మరియు మిక్సింగ్ విభాగం వేర్వేరు సమస్యలను పరిష్కరిస్తాయి
కరగడం మరియు కలపడం ప్రత్యేక తనిఖీలకు అర్హమైనది. ఒక అవరోధం విభాగం ఘన నుండి కరిగే పరివర్తనను నిర్వహిస్తుంది. దిగువ మిక్సర్ దాని జ్యామితి ప్రకారం కరిగే ఏకరూపత లేదా వ్యాప్తిపై పనిచేస్తుంది. స్క్రూ రెండింటినీ కలిగి ఉంటుంది, కాబట్టి “అవరోధం లేదా మిక్సింగ్ స్క్రూ” తరచుగా అసంపూర్ణ ఎంపిక.
రావువెండాల్ యొక్కCRD అవరోధం-స్క్రూ వివరణదిగువ మిక్సర్ను జోడించడం గురించి స్పష్టంగా చర్చిస్తుంది ఎందుకంటే అవరోధ విభాగం మాత్రమే అవసరమైన పంపిణీ మిక్సింగ్ను అందించదు. ప్రతి ఫంక్షన్ని పేర్కొనడానికి ఇది ఒక కారణం, EJS యాజమాన్య డిజైన్ను ఉపయోగిస్తుందని భావించడం కాదు.
దిEJS మిక్సింగ్-సెక్షన్ గైడ్మడాక్, పైనాపిల్ మరియు సాక్స్టన్ మూలకాలను వేరు చేస్తుంది. లోపాన్ని గుర్తించిన తర్వాత కావలసిన మిక్సింగ్ చర్య గురించి చర్చించడానికి దాన్ని ఉపయోగించండి. తెలిసిన మిక్సర్ పేరుకు ఇప్పటికీ డ్రాయింగ్ మరియు ఆపరేటింగ్ సందర్భం అవసరం.
కేవలం ప్రదర్శన నుండి కొత్త స్క్రూను కేటాయించడం మానుకోండి. "జెల్" మరియు "ఫిష్ఐ" అనేది ఉత్పత్తి వివరణలు, ధృవీకరించబడిన కారణం కాదు. కొత్త ద్రవీభవన విభాగం తప్పనిసరిగా తొలగించబడే విదేశీ కణం లేదా క్షీణించిన పదార్థాన్ని సాధారణ అన్మెల్ట్గా పరిగణించకూడదు.
మెల్టింగ్ విభాగం మరియు మిక్సింగ్ విభాగాన్ని వాటి స్థానాలు మరియు ఉద్దేశించిన విధులతో సహా విడిగా గుర్తించడానికి ప్రతిపాదనను అడగండి. రెండూ మారితే, ప్రొడక్షన్ ట్రయల్ పూర్తి స్క్రూను అంచనా వేస్తుంది. సరిఅయిన పోలిక లేకుండా మిక్సర్ యొక్క ప్రయోజనం నుండి అవరోధ ఫ్లైట్ యొక్క ప్రయోజనాన్ని ఇది వేరుచేయదు.
లైన్ వాస్తవానికి మెల్టింగ్-పరిమితంగా ఉందో లేదో నిర్ణయించండి
ప్రస్తుత ఆమోదించబడిన సెటప్ మరియు స్థిరమైన రిఫరెన్స్ రన్తో ప్రారంభించండి. పోలిక కోసం అదే రెసిన్ గ్రేడ్, ప్రిపరేషన్ విధానం, బ్లెండ్, డై మరియు స్క్రీన్ అమరికను ఉపయోగించండి. ఏ ఉత్పత్తి తనిఖీ ఆపరేటింగ్ రేటును పరిమితం చేస్తుందో గుర్తించండి: కనిపించే లోపాలు, డైమెన్షనల్ వైవిధ్యం, మెల్ట్ ఉష్ణోగ్రత, డ్రైవ్ లోడ్ లేదా దిగువ అవసరం.
యంత్రం సరఫరాదారు యొక్క ఆపరేటింగ్ సూచనలు మరియు సురక్షిత పరిమితుల్లో, అంగీకరించిన ఉత్పత్తి పాయింట్ల వద్ద ప్రక్రియను రికార్డ్ చేయండి. వైఫల్యాన్ని ప్రేరేపించడానికి మాత్రమే వేగాన్ని పెంచవద్దు. సమయానుకూలమైన అవుట్పుట్, వాస్తవ కరిగే ఉష్ణోగ్రత, ఒత్తిడి, స్క్రూ వేగం, డ్రైవ్ లోడ్ మరియు ఉత్పత్తి-నాణ్యత ఫలితాలను ఒకే నమూనా వ్యవధిలో సేకరించండి.
డిజైనర్ ఉపయోగించగల పరంగా సమస్యను నిర్వచించండి
"మేము ఈ ఆపరేటింగ్ పాయింట్లో ఈ గ్రేడ్ని అమలు చేసినప్పుడు అన్మెల్ట్ కనిపిస్తుంది" అనేది నమూనాలు మరియు రికార్డ్లు దీనికి మద్దతు ఇస్తే ఉపయోగకరమైన ప్రారంభ ప్రకటన. “మాకు 30% ఎక్కువ అవుట్పుట్ కావాలి” అనేది లక్ష్యం, ఈ రోజు ఆ అవుట్పుట్ను ఏది నిరోధిస్తుంది అనే వివరణ కాదు. ప్రత్యేక ఫీల్డ్లలో లక్ష్యాన్ని మరియు నిర్ధారణ చేయబడిన ప్రతిబంధకాన్ని ఉంచండి.
ట్రేడ్-ఆఫ్లు నిజమైనవి. ఎగ్యాస్పర్-కున్హా మరియు సహచరులు 2023 ఆప్టిమైజేషన్ అధ్యయనంLDPE మరియు PP కోసం సంప్రదాయ మరియు మెయిల్ఫెర్-బారియర్ డిజైన్లను పోల్చారు. మోడల్ చేయబడిన సందర్భాల్లో, అవరోధ నమూనాలు సాధారణంగా LDPEకి ప్రయోజనకరంగా ఉంటాయి, అయితే రెండు నిర్మాణాలు PPకి సాధ్యమయ్యేవి. ఇవి సంఖ్యాపరమైన డిజైన్ పోలికలు, EJS ఉత్పత్తి పరీక్షలు లేదా పాలిమర్లోని ప్రతి గ్రేడ్కు సిఫార్సు కాదు.
సరఫరాదారు క్లెయిమ్లను అంచనా వేసేటప్పుడు ఆ వ్యత్యాసాన్ని ఉపయోగించండి. మీ లైన్కు సాక్ష్యంగా "అడ్డంకి స్క్రూలు ఉత్తమం" అని అంగీకరించే బదులు, గుర్తించబడిన పూర్తి జ్యామితితో సంబంధిత పరిస్థితులలో ఫలితాలను అభ్యర్థించండి.
ఫ్యాక్టరీ ప్రశ్న: తొట్టిలో ఏమి మారింది?
EJS రీప్లేస్మెంట్ విచారణలో, ఇన్స్టాల్ చేయబడిన స్పెసిఫికేషన్ 90 mm, 30:1 L/D మరియు 3:1 కంప్రెషన్ రేషియో. లైన్లో పెరుగుతున్న డై ప్రెజర్ మరియు అస్థిరమైన గోడ మందం ఉంది. ప్రాథమిక అభ్యర్థన అరిగిపోయిన స్క్రూని కాపీ చేయడమే. ఒరిజినల్ సెటప్తో పోల్చితే ఇప్పుడు తొట్టిలో ఏమి ప్రవేశించిందని మేము అడిగాము: మొక్క దాని స్వంత అంచు ట్రిమ్ను ఫీడ్లో కలపడం ప్రారంభించింది. మాప్రచురించిన షాప్ నోట్స్రీప్లేస్మెంట్ స్పెసిఫికేషన్లో ఆ మార్పు ఎందుకు అవసరం అని వివరించండి.
ఆ ప్రశ్న ఏదైనా సంప్రదాయ-అవరోధ చర్చకు సంబంధించినది. ఫీడ్లో గుళికలు, రేకులు లేదా గ్రౌండ్ మెటీరియల్ ఉన్నాయా మరియు మిశ్రమం గొంతులోకి ఎలా చేరుతుందో రికార్డ్ చేయండి. "అదే పాలిమర్" ఫీడ్ ఒకేలా ఉందని నిర్ధారించదు.
ఫీడ్ వివరణను ఉపయోగించగల స్పెసిఫికేషన్గా మార్చండి
ప్రతినిధి నమూనాను సేకరించి దాని మూలాన్ని గుర్తించండి. పార్టికల్-సైజ్ స్ప్రెడ్, షేప్, బ్లెండింగ్ పద్ధతి మరియు రన్ సమయంలో నిష్పత్తి మారుతుందో లేదో గమనించండి. మీరు లూజ్ బల్క్ డెన్సిటీని కొలిస్తే, కంటైనర్ మరియు ఫిల్లింగ్ పద్ధతిని స్థిరంగా ఉంచండి. స్వేచ్ఛగా పోసిన నమూనా మరియు కుదించబడిన నమూనా వేర్వేరు కొలతలు.
ఇన్స్టాల్ చేయబడిన బారెల్ మృదువైన-బోర్ లేదా గాడితో కూడిన ఫీడ్ విభాగాన్ని కలిగి ఉందో లేదో పేర్కొనండి మరియు ఏదైనా నియంత్రిత ఫీడర్ లేదా ఫీడ్-అసిస్ట్ పరికరాలను వివరించండి. అది భావించే ఫీడింగ్ పరిస్థితిని గుర్తించడానికి స్క్రూ ప్రతిపాదనను అడగండి. ఒక దాణా అమరిక కోసం ఉద్దేశించిన డిజైన్ను మరొక దానిలో భర్తీ చేయడం లాంటిదని భావించవద్దు.
ఫ్యాక్టరీ సమీక్ష కోసం, డ్రాయింగ్ మరియు మెటీరియల్ వివరణ కలిసి రావాలి. డ్రాయింగ్ మెకానికల్ ఎన్వలప్ను ఏర్పాటు చేయగలదు, కానీ స్క్రూ ఇన్స్టాల్ చేసిన తర్వాత జరిగిన ఫీడ్ మార్పును ఇది వివరించలేదు. దీనికి విరుద్ధంగా, క్రమరహిత ఫీడ్ యొక్క ఛాయాచిత్రాలు తగిన ఛానెల్ ప్రొఫైల్ లేదా అవరోధ మార్గాన్ని ఏర్పాటు చేయవు.
ద్రవీభవన జ్యామితి నుండి ప్రత్యేక దుస్తులు అవసరాలు కూడా. పూరకాలు, సంకలనాలు మరియు కాలుష్య చరిత్ర ఉపరితల-చికిత్స చర్చలో ఉన్నాయి. దిEJS మెటీరియల్స్ గైడ్ఆ నిర్ణయాన్ని కవర్ చేస్తుంది. స్క్రూ నిర్మాణాన్ని మార్చడం అనేది తప్పుగా పేర్కొన్న పని ఉపరితలం స్వయంచాలకంగా పరిష్కరించబడదు.
మీ ఇప్పటికే ఉన్న ఎక్స్ట్రూడర్కు బారియర్ స్క్రూ సరిపోతుందా?
ప్రతిపాదిత రెట్రోఫిట్ రెండు సమీక్షలను పాస్ చేయాలి: మెకానికల్ ఫిట్ మరియు ప్రాసెస్ అనుకూలత. మొదటిదానిలో ఉత్తీర్ణత సాధించడం రెండవది కాదు. బారెల్ మరియు డ్రైవ్ కనెక్షన్ స్క్రూను భౌతికంగా అంగీకరించవచ్చు, అయితే దాని జ్యామితి ఫీడ్ లేదా ఆపరేటింగ్ శ్రేణికి తగినది కాదు.
మోడల్ పేరు మాత్రమే కాకుండా ఇన్స్టాల్ చేసిన అసెంబ్లీకి వ్యతిరేకంగా డ్రాయింగ్లను సరిపోల్చండి. ఉపయోగించగల ఫ్లైటెడ్ లెంగ్త్, బారెల్ బోర్ ప్రొఫైల్, డ్రైవ్-ఎండ్ కనెక్షన్, డిశ్చార్జ్-ఎండ్ వివరాలు మరియు ఫీడ్ ఓపెనింగ్ యొక్క పొజిషన్ను ఏర్పాటు చేయండి. స్క్రూ తప్పనిసరిగా సరిపోయే ఏదైనా బిలం లేదా ఇతర బారెల్ ఫీచర్ను చేర్చండి. మెషిన్ తయారీదారు యొక్క డైమెన్షనల్ కన్వెన్షన్లను కనిపించేలా ఉంచండి.
పెద్ద L/Dని సాధారణ డ్రాప్-ఇన్ అప్గ్రేడ్గా అందించవచ్చని అనుకోవద్దు. అందుబాటులో ఉన్న పని పొడవు ఫీడ్, అవరోధం మరియు దిగువ విభాగాలను కలిపి ఉంచాలి. చూడండిEJS L/D మరియు కుదింపు-నిష్పత్తి గైడ్ఆ హెడ్లైన్ నిష్పత్తులు ముఖ్యమైన ప్రొఫైల్ వివరాలను ఎందుకు పేర్కొనలేదు.
స్క్రూ-ఓన్లీ రీప్లేస్మెంట్కు అధికారం ఇచ్చే ముందు బారెల్ను తనిఖీ చేయండి. దాని ప్రస్తుత బోర్ కొలతలు సరిపోతాయి మరియు క్లియరెన్స్ చర్చ రెండింటికీ ముఖ్యమైనవి. ఒక సార్వత్రిక భర్తీ పరిమితిని కేటాయించడం కంటే ఆమోదించబడిన తనిఖీ విధానాన్ని అనుసరించండి. దిEJS సర్వీస్-లైఫ్ గైడ్సరిపోలే కాంపోనెంట్ కొలతలు ఆ నిర్ణయానికి ఎలా మద్దతు ఇస్తాయో వివరిస్తుంది.
“బారియర్ స్క్రూ” మాత్రమే కాకుండా డ్రాయింగ్ను పేర్కొనండి
డ్రాయింగ్ ప్రతిపాదిత రూపకల్పనను నిర్వచించే లక్షణాలను గుర్తించాలి. దాని పునర్విమర్శను కొటేషన్, మెటీరియల్ స్పెసిఫికేషన్ మరియు తనిఖీ అవసరాలకు లింక్ చేయండి. లేకపోతే, సరఫరాదారు రెండు వైపులా ఒకే జ్యామితిని అంగీకరించకుండా "అవరోధం" అనే పదాన్ని అంగీకరించవచ్చు.
అవరోధ విభాగం ప్రారంభం మరియు ముగింపు, ప్రధాన-విమానం మరియు అవరోధం-విమాన వ్యాసం కలిగిన ప్రొఫైల్లు, వాటి లీడ్లు లేదా పిచ్లు, ఫ్లైట్ వెడల్పులు, ఛానెల్-డెప్త్ ప్రొఫైల్లు మరియు దిగువ విభాగంలోకి మారడం కోసం అడగండి. ఛానెల్లు పొడవునా మారే చోట, తనిఖీ స్టేషన్లను గుర్తించండి. ఒకే వ్యాసం లేదా ఒకే కుదింపు-నిష్పత్తి సంఖ్య ఆ సమాచారాన్ని భర్తీ చేయదు.
EJS రీప్లేస్మెంట్ విచారణ కోసం మనకు ఏమి కావాలి
మాextruder స్క్రూ బారెల్ ఉత్పత్తి పేజీఅనుకూలీకరించిన రీప్లేస్మెంట్ పని మరియు స్క్రూ బారెల్స్తో సరఫరా చేయబడిన తనిఖీ నివేదిక మరియు మెటీరియల్ సర్టిఫికేట్ గురించి వివరిస్తుంది. డిజైన్ సమీక్ష కోసం, ప్రాసెస్ అవసరంతో పాటు ఇన్స్టాల్ చేయబడిన డ్రాయింగ్ మరియు ప్రతిపాదిత పునర్విమర్శను విడిగా పంపండి. ఇది చర్చకు నిర్వచించబడిన భాగం మరియు నిర్వచించబడిన విధిని ఇస్తుంది.
చేర్చండి:
- మెషిన్ మేక్, మోడల్, ఇన్స్టాల్ చేయబడిన కాంపోనెంట్ రిఫరెన్స్లు మరియు మెకానికల్ డ్రాయింగ్లు.
- రెసిన్ గ్రేడ్, సంకలనాలు, పూరక లోడింగ్, ఫీడ్ రూపం మరియు తయారీ పద్ధతి.
- ఇప్పటికే ఉన్న ప్రొఫైల్ మరియు ఏదైనా మిక్సర్తో సహా ప్రతిపాదిత మార్పులు.
- సమయానుకూల అవుట్పుట్, rpm, వాస్తవ మెల్ట్ ఉష్ణోగ్రత, ఒత్తిడి మరియు డ్రైవ్ రీడింగ్లు.
- రికార్డ్ చేయబడిన ఆపరేటింగ్ పాయింట్లతో ముడిపడి ఉన్న లోపం నమూనాలు లేదా ఛాయాచిత్రాలు.
- ఇప్పటికే ఉన్న భాగాలు మళ్లీ ఉపయోగించబడితే సరిపోలే స్క్రూ/బారెల్ కొలతలు.
- ఉత్పత్తి శ్రేణి మరియు ఉత్పత్తి తనిఖీలు భర్తీ తప్పనిసరిగా సంతృప్తి చెందాలి.
ఉత్పత్తి ట్రయల్ కోసం తనిఖీ డాక్యుమెంటేషన్ ప్రత్యామ్నాయంగా మారనివ్వవద్దు. డైమెన్షనల్ రిపోర్ట్ ఆమోదించబడిన డ్రాయింగ్కు అనుగుణ్యతను ప్రదర్శిస్తుంది; ఎంచుకున్న జ్యామితి ప్రక్రియ సమస్యను పరిష్కరిస్తుందని అది నిర్ధారించలేదు. విచారణకు దాని స్వంత షరతులు మరియు అంగీకార ప్రమాణాలు అవసరం.
దిEJS సింగిల్ స్క్రూ బారెల్ పేజీఇన్స్టాల్ చేయబడిన-భాగాల సమాచారాన్ని సిద్ధం చేసేటప్పుడు ఉపయోగకరమైన ఉత్పత్తి సూచన. సాధారణ అవరోధం కాన్ఫిగరేషన్ ధృవీకరించబడిన సరిపోతుందని భావించడం కంటే వాస్తవ డ్రాయింగ్ మరియు డ్యూటీని సమీక్ష కోసం సమర్పించండి.

ఆమోదయోగ్యమైన ఉత్పత్తి, ఉష్ణోగ్రత మరియు శక్తి ద్వారా విచారణను నిర్ధారించండి
సవరించిన డిజైన్ను ఆర్డర్ చేయడానికి లేదా ప్రారంభించే ముందు అంగీకార పద్ధతిని అంగీకరించండి. అదే కొలత స్థానాలు మరియు నిర్వచించబడిన స్థిరమైన ఉత్పత్తి విరామాన్ని ఉపయోగించండి. ప్రారంభ మరియు ప్రక్షాళన ప్రవర్తనను స్థిరమైన-స్థితి ఫలితాల నుండి వేరుగా రికార్డ్ చేయండి, తద్వారా సులభమైన స్టార్టప్ అస్థిర ఆపరేటింగ్ విండోను దాచదు.
రెండు ఉపయోగకరమైన గణనలు:
నిర్దిష్ట అవుట్పుట్ = కొలిచిన మాస్ అవుట్పుట్ (kg/h) / స్క్రూ వేగం (rpm)
నిర్దిష్ట విద్యుత్ శక్తి = కొలిచిన విద్యుత్ శక్తి (kW) / కొలిచిన ద్రవ్యరాశి ఉత్పత్తి (kg/h)
రెండవ ఫలితం kWh/kg యూనిట్లను కలిగి ఉంది. కొలత సరిహద్దును పేర్కొనండి: డ్రైవ్-ఓన్లీ పవర్ మరియు మొత్తం లైన్ పవర్ వేర్వేరు పరిమాణాలు. మోటారు-కరెంట్ శాతం అనేది విద్యుత్ శక్తి యొక్క ప్రత్యక్ష కొలత కాదు మరియు ఆ ఫార్ములాలో ప్రత్యామ్నాయంగా ఉండకూడదు.
ట్రేడ్-ఆఫ్ను చూపే అంకగణిత ఉదాహరణ
ట్రయల్ A 60 rpm వద్ద 180 kg/h ఉత్పత్తి చేస్తుంది మరియు 54 kWని నిర్వచించిన విద్యుత్ సరిహద్దు వద్ద కొలుస్తుంది. ట్రయల్ B అదే సరిహద్దు వద్ద 70 kWతో 70 rpm వద్ద 210 kg/h ఉత్పత్తి చేస్తుంది. ఈ ఊహించిన రీడింగ్లు గణన ఉదాహరణ, EJS ప్రాజెక్ట్ లేదా స్క్రూ ఆర్కిటెక్చర్ కోసం సూచన కాదు.
ట్రయల్ B ఎక్కువ మాస్ అవుట్పుట్ను కలిగి ఉంది, కానీ ఈ ఉదాహరణలో ఒకేలా నిర్దిష్ట అవుట్పుట్ మరియు ఎక్కువ నిర్దిష్ట విద్యుత్ శక్తిని కలిగి ఉంటుంది. ఉత్పత్తి నాణ్యత మరియు మెల్ట్ టెంపరేచర్ను మెరుగుపరిచే ముందు ఇంకా అవసరం. కొలవబడిన ఉత్పత్తిలో ఎంత భాగం అంగీకరించబడిన ఉత్పత్తి తనిఖీలను దాటిందో కూడా నివేదించండి.
సులభమైన ప్రదర్శన పరుగును మాత్రమే ఎంచుకోవడం కంటే సంబంధిత గ్రేడ్లు మరియు అవసరమైన ఆపరేటింగ్ పాయింట్లను పరీక్షించండి. డాక్యుమెంట్ వేగం, ఫీడ్ పరిస్థితి, ఒత్తిడి, వాస్తవ కరిగే ఉష్ణోగ్రత, శక్తి సరిహద్దు మరియు నాణ్యత కలిసి. ద్వారా ఆ రికార్డును పంపండిEJS సంప్రదింపు పేజీప్రత్యామ్నాయం గురించి చర్చిస్తున్నప్పుడు, లక్ష్యం అనేది ఒక వివిక్త పీక్-అవుట్పుట్ సంఖ్య కంటే ఉపయోగకరమైన ఆపరేటింగ్ పరిధి.
తరచుగా అడిగే ప్రశ్నలు
అవరోధం మరియు సాంప్రదాయ స్క్రూ మధ్య ప్రధాన తేడా ఏమిటి?
సాంప్రదాయిక మూడు-జోన్ సింగిల్ స్క్రూ మెల్టింగ్ విభాగం ద్వారా ఒక ప్రధాన ఛానెల్ని ఉపయోగిస్తుంది. ఒక అవరోధం స్క్రూ ఘనపదార్థాలను ఏర్పరచడానికి మరియు ఛానెల్లను కరిగించడానికి ద్వితీయ విమానాన్ని పరిచయం చేస్తుంది. పోలికకు ఇంకా పూర్తి ప్రొఫైల్లు, మెటీరియల్ మరియు ఆపరేటింగ్ పరిస్థితులు అవసరం; ఆర్కిటెక్చర్ పేరు మాత్రమే ఏ భర్తీ విధికి అనుగుణంగా ఉంటుందో నిర్ధారించదు.
ఒక అవరోధం స్క్రూ మిక్సింగ్ విభాగాన్ని భర్తీ చేస్తుందా?
స్వయంచాలకంగా కాదు. అవరోధం విభాగం ద్రవీభవన అమరికను నిర్వహిస్తుంది, అయితే మిక్సర్ కరిగే సమయంలో అవసరమైన పంపిణీ లేదా వ్యాప్తిని సూచిస్తుంది. ఒక స్క్రూ రెండింటినీ కలిగి ఉండవచ్చు. లోపాన్ని గుర్తించండి మరియు ప్రతి విభాగం యొక్క ఉద్దేశించిన విధిని పేర్కొనండి బదులుగా అవరోధం ఫ్లైట్ మిక్సింగ్ యొక్క ప్రతి రూపాన్ని అందిస్తుంది.
ఒక అవరోధం స్క్రూ మరింత అవుట్పుట్కు హామీ ఇస్తుందా లేదా అన్ని జెల్లను తొలగిస్తుందా?
సంఖ్య. అసలు నిర్బంధాన్ని ఏర్పరచండి మరియు ముందుగా లోపాన్ని గుర్తించండి. మెల్టింగ్-డిజైన్ మార్పు అస్థిరమైన ఆహారం, క్షీణించిన పదార్థం, కాలుష్యం, దుస్తులు, డ్రైవ్ పరిమితులు లేదా దిగువ పరిమితులను స్వయంచాలకంగా పరిష్కరించదు. నిర్వచించిన ట్రయల్ పరిస్థితుల్లో ఉష్ణోగ్రత, పీడనం మరియు శక్తితో స్థిరమైన, ఆమోదయోగ్యమైన ఉత్పత్తిని సరిపోల్చండి.
బారియర్-ఫ్లైట్ క్లియరెన్స్ మరియు మెయిన్-ఫ్లైట్ క్లియరెన్స్ ఒకటేనా?
సంఖ్య. ఒక సాధారణ అండర్కట్ అవరోధ అమరికలో, ద్వితీయ విమానానికి ప్రత్యేక వ్యాసం మరియు దాని పైన మార్గం ఉంటుంది. డ్రాయింగ్లో ఫ్లైట్, అక్షసంబంధ స్థానం మరియు రేడియల్ లేదా డయామెట్రల్ కన్వెన్షన్ను గుర్తించండి. నామమాత్రపు వ్యాసం గణనలు సమావేశమైన యంత్రంలో ప్రతి స్థానిక లేదా హాట్-రన్నింగ్ గ్యాప్ను ఏర్పాటు చేయవు.
నేను బారెల్ను మార్చకుండా సాంప్రదాయ స్క్రూని భర్తీ చేయవచ్చా?
దానికి డైమెన్షనల్ మరియు ప్రాసెస్ రివ్యూ అవసరం. ప్రతిపాదిత స్క్రూకు వ్యతిరేకంగా బారెల్ బోర్ ప్రొఫైల్ మరియు కండిషన్, మెకానికల్ ఇంటర్ఫేస్లు, పని పొడవు, ఫీడ్ అమరిక మరియు ఆపరేటింగ్ పరిమితులను తనిఖీ చేయండి. భౌతికంగా ఇన్స్టాల్ చేయగల స్క్రూ తప్పనిసరిగా తగిన ప్రక్రియ భర్తీ కాదు, మరియు ధరించిన బారెల్ దాని అసలు డ్రాయింగ్తో సరిపోలుతుందని భావించకూడదు.
పునఃస్థాపన సమీక్ష కోసం నేను ఏ సమాచారాన్ని పంపాలి?
యంత్రం వివరాలు, వ్యవస్థాపించిన మరియు ప్రతిపాదిత డ్రాయింగ్లు, రెసిన్ మరియు ఫీడ్ సమాచారం, ఆపరేటింగ్ రికార్డులు, గుర్తించబడిన లోపాలు మరియు అందుబాటులో ఉన్న స్క్రూ/బారెల్ కొలతలను పంపండి. అవసరమైన ఉత్పత్తి పరిధి మరియు ఉత్పత్తి-నాణ్యత తనిఖీలను పేర్కొనండి. డ్రాయింగ్ రివిజన్ మరియు ట్రయల్ షరతులను స్పష్టంగా ఉంచండి కాబట్టి జ్యామితి, మెకానికల్ ఫిట్ మరియు ప్రాసెస్ అంగీకారాన్ని విడిగా సమీక్షించవచ్చు.